Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de petites pièces en plastique
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
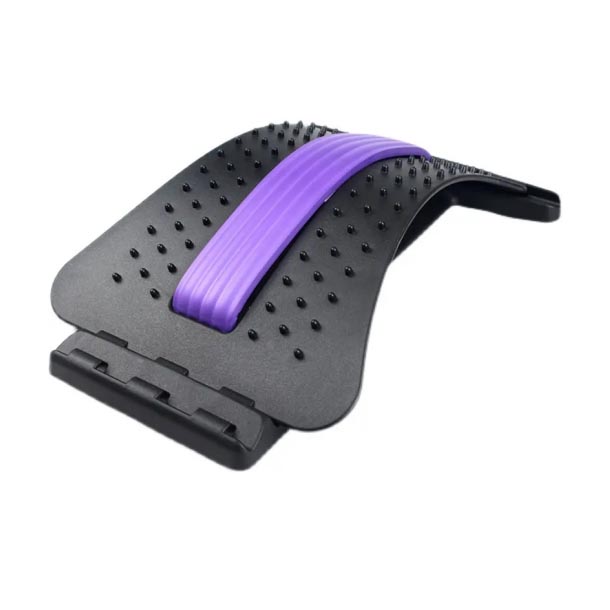
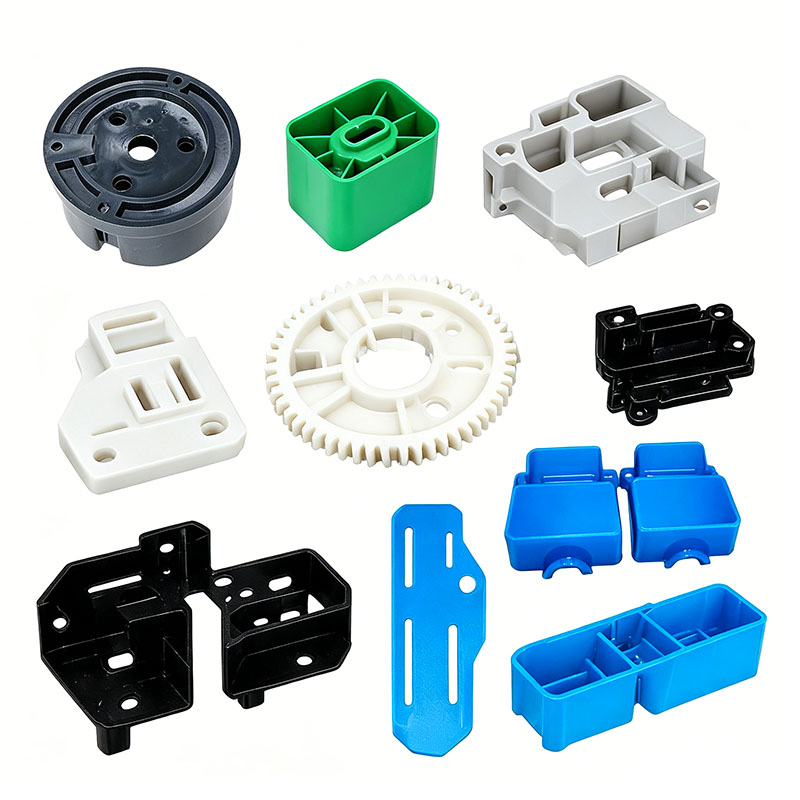
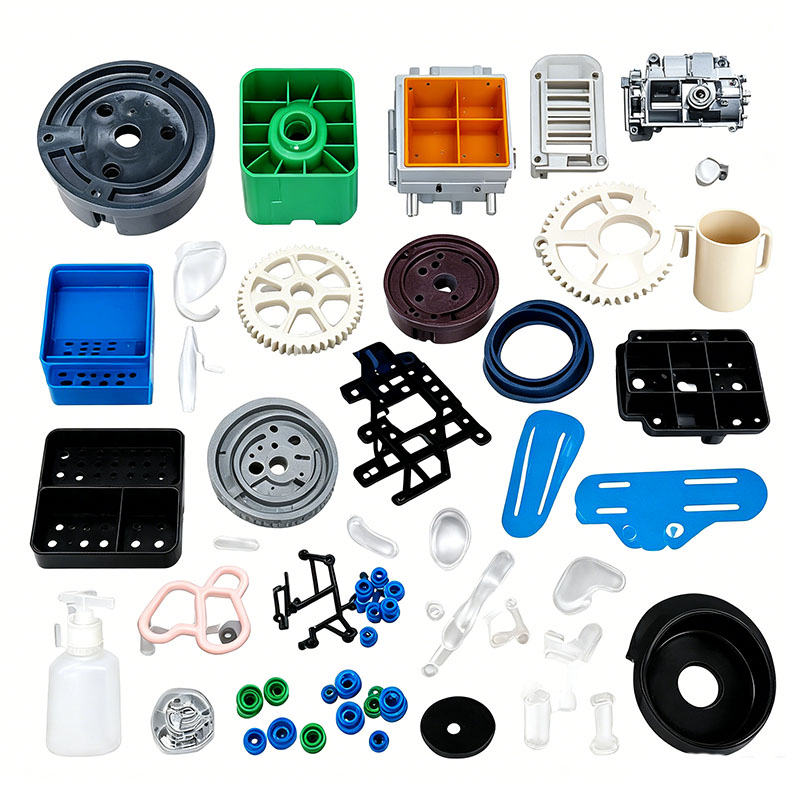
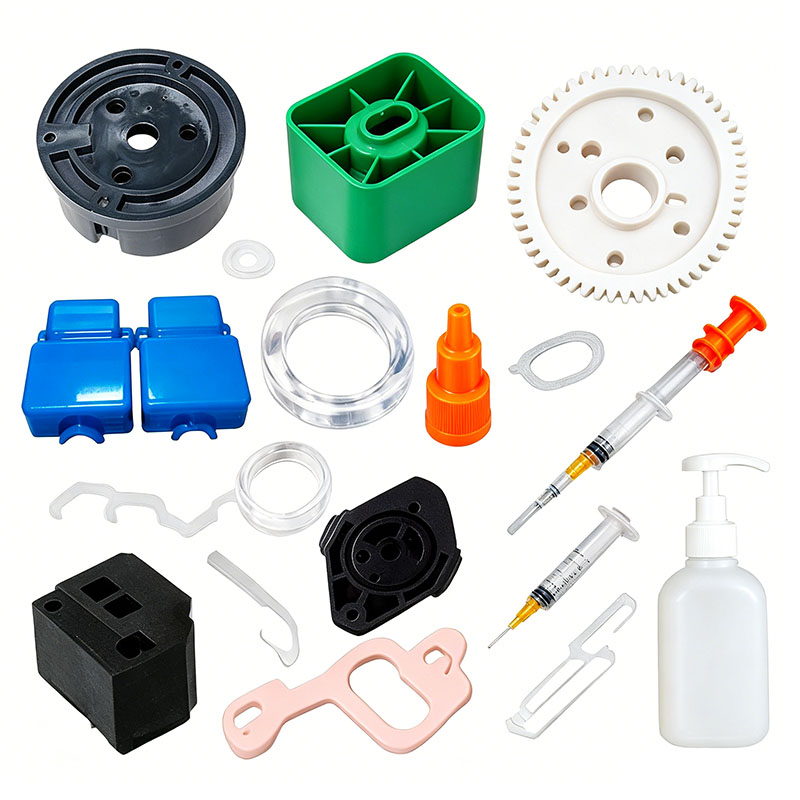
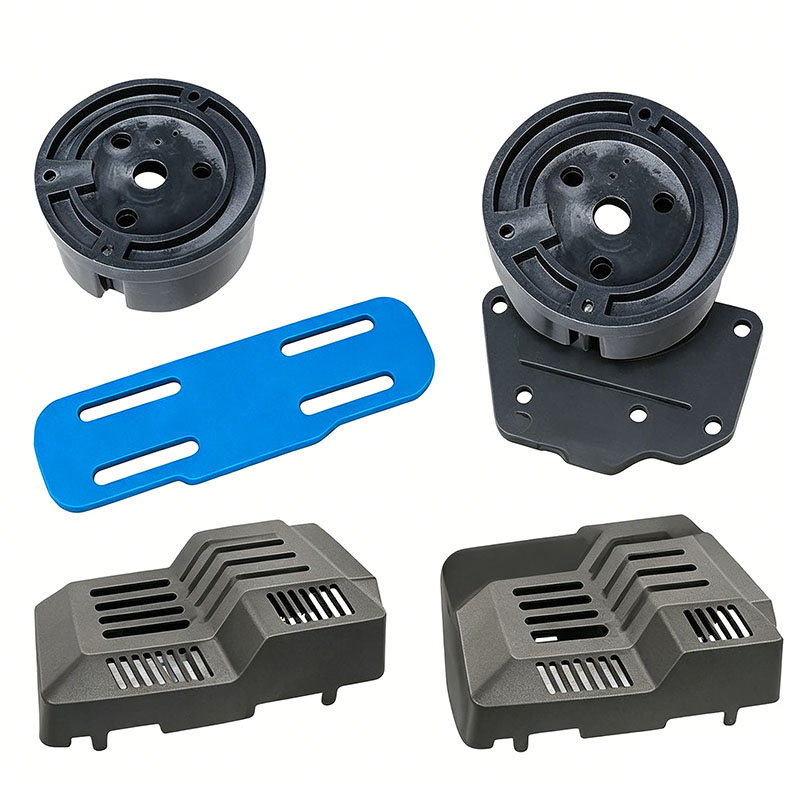
Moulage de petites pièces en plastique
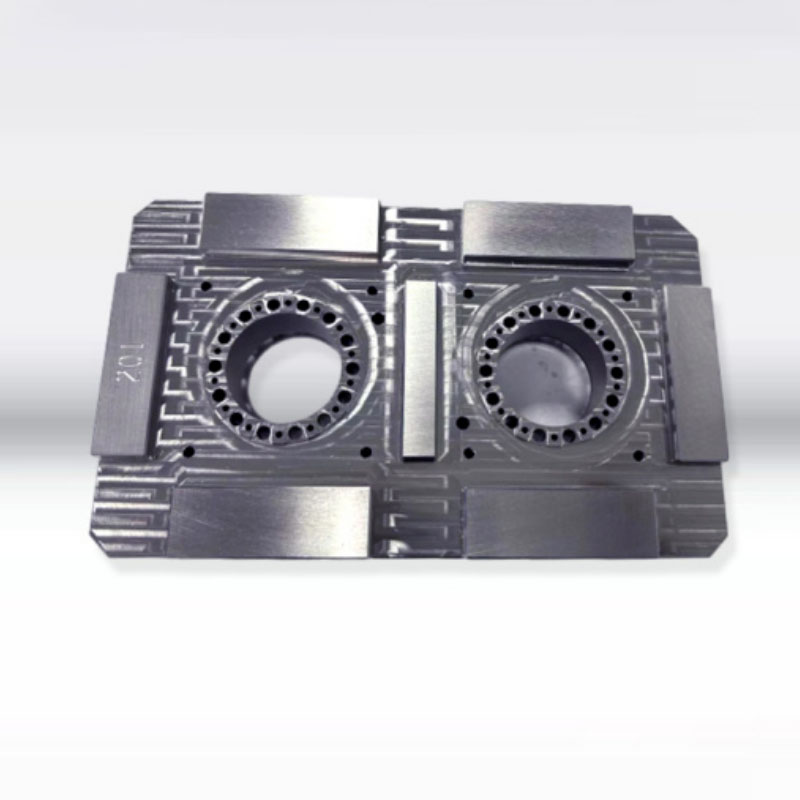
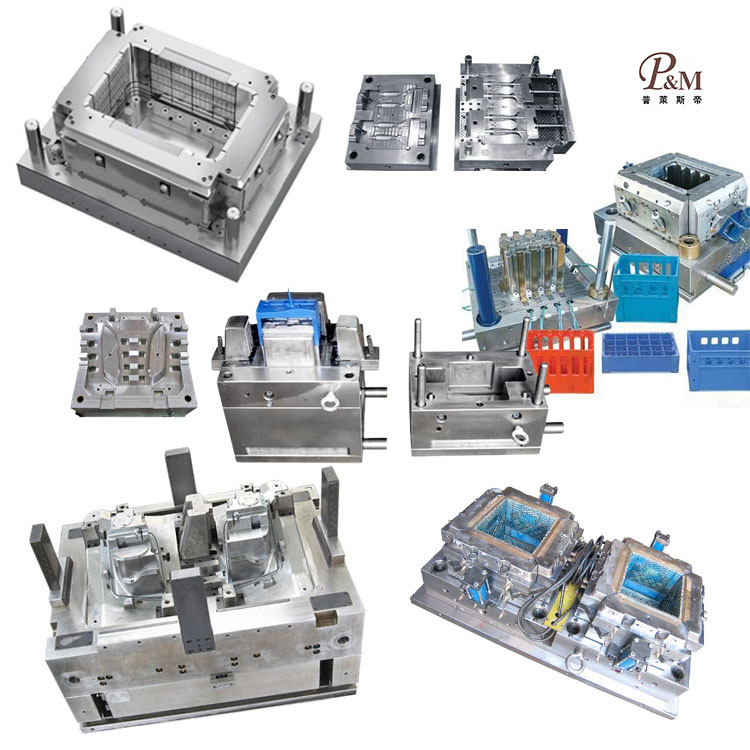
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de petites pièces de moulage en plastique. Nous fournissons des services professionnels de moulage de petites pièces de moulage en plastique personnalisés et nous sommes un fabricant professionnel de moulage de petites pièces de moulage en plastique. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de petites pièces en plastique, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de petites pièces en plastique, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de petites pièces de moulage en plastique personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de petites pièces en plastique, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
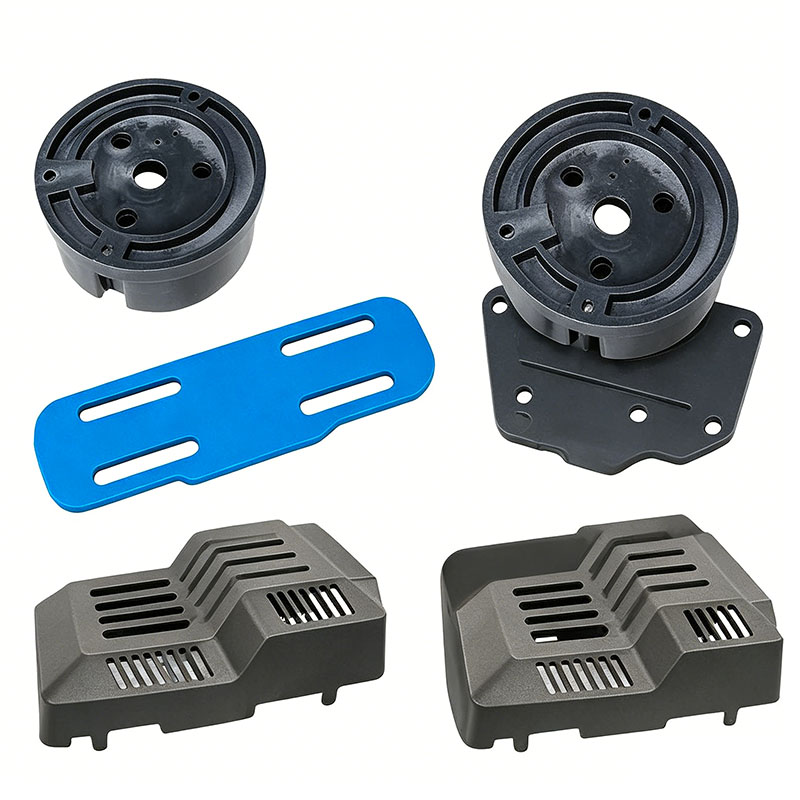
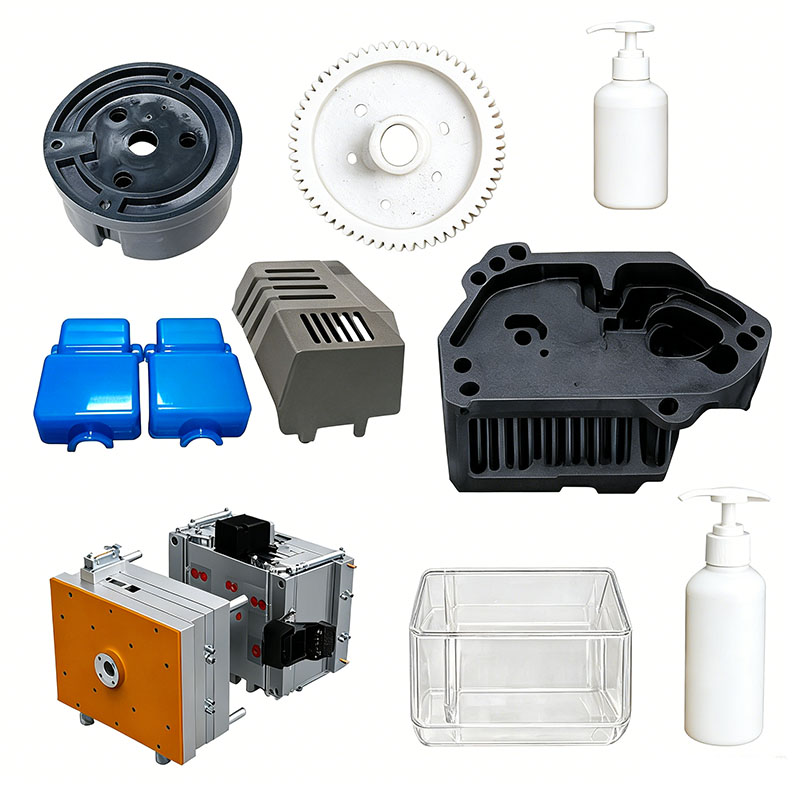
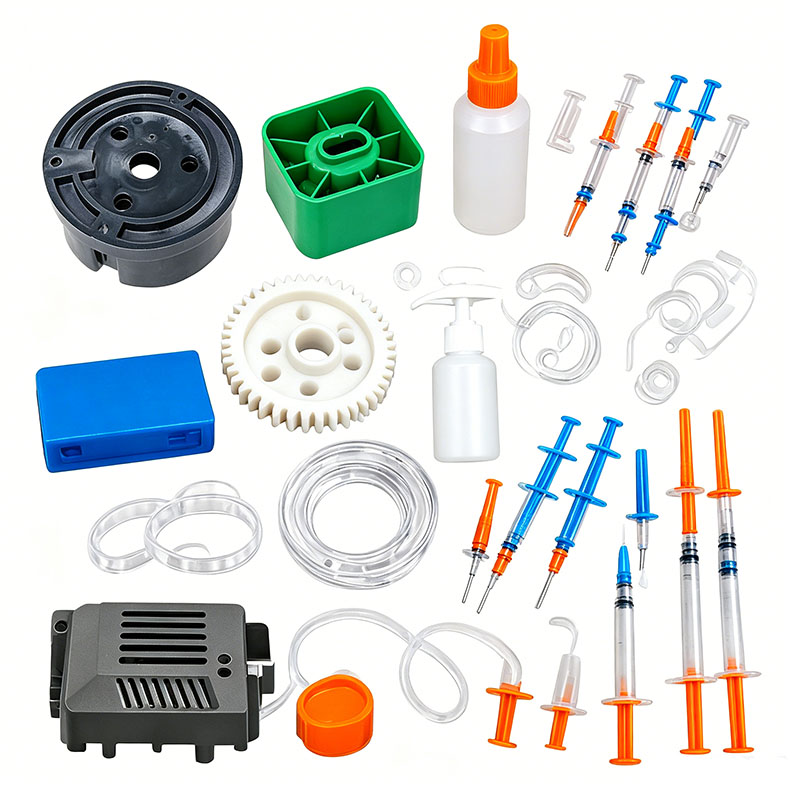
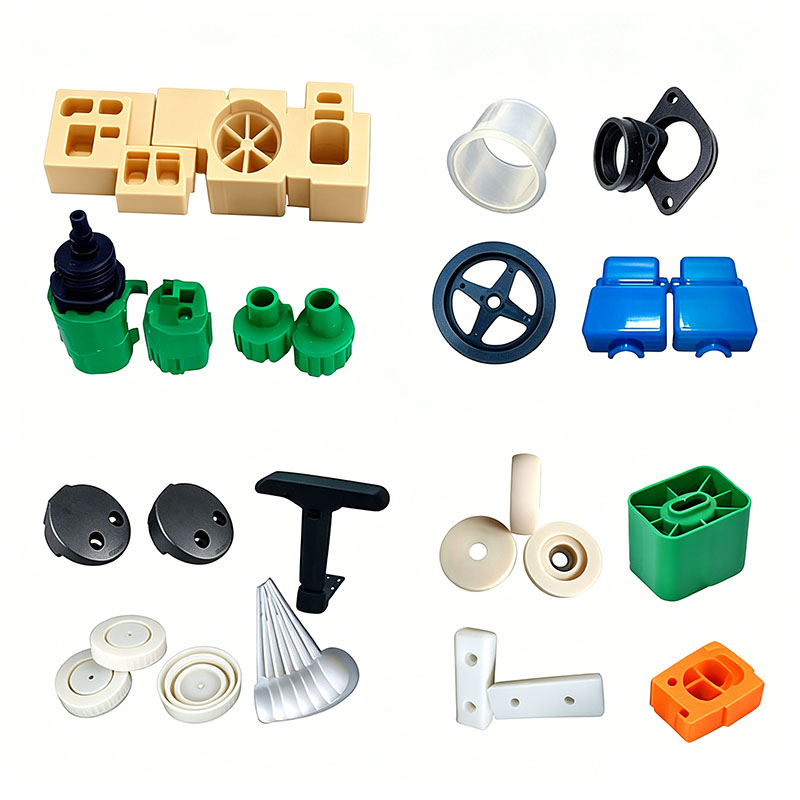
Les petites pièces moulées par injection font généralement référence à des composants en plastique légers et compacts avec des épaisseurs de paroi de 1 à 2,5 mm, généralement produits à l'aide de moules multi-empreintes (8, 16, 32 cavités ou plus). Les exemples incluent les bornes de connecteurs électroniques, les clips, les joints, les engrenages, les bases d'interrupteurs, les manchons de faisceaux de câbles, les supports de petits appareils, les bagues métal-plastique, les composants de jouets et les bouchons d'étanchéité d'équipement. Ces pièces se caractérisent par des trajets d'écoulement de matière fondue courts, des vitesses de remplissage rapides, un espace de ventilation restreint, des broches d'éjection délicates sujettes au poinçonnage à travers la pièce et des exigences strictes en matière de cohérence dimensionnelle entre les lots. Certains composants de précision doivent également répondre à des critères spécifiques concernant les tolérances d'assemblage, la résistance à l'usure, l'ignifugation, l'étanchéité et la résistance à la température. Le contrôle du moulage se concentre sur cinq domaines principaux : le séchage des matières premières, l'équilibrage des moules multi-empreintes, le remplissage et la ventilation à grande vitesse, le contrôle précis de la température pour minimiser la déformation et la protection pendant la micro-éjection. Les points de moulage clés pour chaque module sont détaillés ci-dessous.
I. Éléments essentiels du prétraitement et du moulage des matières premières
Bien que les petites pièces nécessitent un minimum de matériau par injection et impliquent des temps de séjour des vis courts, des conditions de cisaillement élevé peuvent facilement entraîner une dégradation du matériau, une exposition des fibres et des stries d'argent ; par conséquent, les normes de prétraitement des matières premières ne doivent pas être compromises.
Sélection des matières premières et gestion du rebroyé
L'ABS ou le PP modifié sont sélectionnés pour les pièces cosmétiques à usage général ; Le POM ou PA6 renforcé de fibre de verre est utilisé pour les engrenages de précision résistants à l'usure et les clips coulissants ; le PA ou PC/ABS ignifuge est utilisé pour les connecteurs électroniques et les bases de commutation ; et le PC est utilisé pour les petites lentilles transparentes et les couvercles d'indicateurs.
L'utilisation de rebroyés (déchets de carottes/canaux) est strictement interdite pour les petites pièces porteuses de précision et les composants électroniques ignifuges, car les impuretés et les molécules dégradées présentes dans les rebroyés peuvent compromettre la résistance structurelle et les propriétés ignifuges. Pour les pièces décoratives standards, le taux d'ajout de rebroyé doit être maintenu en dessous de 10 % ; le matériau doit être uniformément granulé et tamisé pour éliminer les grosses particules, évitant ainsi un remplissage inégal dans plusieurs cavités. Des agents de démoulage à faible efflorescence sont utilisés dans les mélanges de matériaux pour empêcher l'efflorescence de la surface ou le blocage de l'assemblage au niveau des surfaces de contact à tolérance serrée des pièces. Les matériaux renforcés de fibres de verre sont mélangés à basse vitesse pour minimiser la casse des fibres et garantir une résistance à l'usure constante des pièces finies. **Directives opérationnelles pour le mélange de matériaux**
Utilisez un petit mélangeur vertical à une vitesse de 250 à 300 tr/min ; un temps de mélange de 5 à 8 minutes est suffisant ; un mélange prolongé n'est pas nécessaire. Mélangez séparément de petites parties de différentes couleurs et contrôlez avec précision le rapport du mélange maître pour éviter les variations de couleur d'un lot à l'autre. Stockez les matériaux ignifuges et le nylon séparément ; ne les mélangez pas avec du PP ou de l'ABS pour éviter de compromettre les propriétés du matériau. Scellez le tambour mélangeur après le traitement pour exclure la poussière ; la poussière fine pénétrant dans un moule à plusieurs cavités peut facilement provoquer une ventilation bloquée et des taches noires sur le produit.
**Exigences obligatoires en matière de séchage et de déshumidification**
Le PC, le PA et le PC/ABS sont hautement hygroscopiques ; même de minuscules bulles peuvent provoquer une rupture diélectrique dans les composants électroniques ou une défaillance structurelle des pièces porteuses. Séchez le PC à 110°C pendant 4 heures, le PA6+GF à 110°C pendant 4 heures et l'ABS à 80°C pendant 3 heures. Le PP et le POM ont une faible absorption d'eau ; séchez-les simplement à 60°C pendant 1 heure dans un environnement humide pour éliminer l'humidité de la surface. Compte tenu de la petite capacité de la trémie des petites machines, sécher les matières premières en petits lots pour éviter la réabsorption de l'humidité lors d'un stockage prolongé ; séchez à nouveau les matériaux si la machine reste inactive pendant plus d'une heure.
**II. Conception et configuration de la machine pour les petits moules multi-empreintes**
Les moules pour petites pièces présentent généralement des configurations multi-empreintes. Les principaux défis consistent à équilibrer l'écoulement de la matière fondue dans les cavités, à ventiler les zones étroites et à empêcher les fines broches d'éjection de percer la pièce.
**Acier moulé et structure**
Pour les petites pièces ayant des exigences esthétiques, utilisez de l'acier finition miroir 718H ou S136 pour garantir une surface sans rayures après polissage. Appliquez un traitement de nitruration aux moules pour les pièces renforcées de fibres de verre ou en POM afin de résister à l'érosion par fusion à grande vitesse. Concevoir tous les coins avec un rayon d'au moins R0,5 ; les coins pointus des petites pièces créent des concentrations de contraintes qui les rendent sujettes à la cassure. Maintenez la précision d'ajustement de la ligne de joint à moins de ≤ 0,01 mm pour éliminer les bavures fines qui pourraient interférer avec l'assemblage.
**Conception d'équilibrage des canaux (noyau de moules multi-cavités)**
Pour les moules à 16 ou 32 cavités, utilisez un système de canaux équilibré où les longueurs et les diamètres des canaux sont identiques pour toutes les cavités ; cela évite des problèmes tels que des prises de vue courtes (sous-remplissage) ou des flashs (sur-remplissage) dans des cavités spécifiques. Pour les petites pièces, les portes ponctuelles ou les portes latérales sont préférées ; leurs petites dimensions minimisent le besoin de découpe après moulage. Les engrenages de précision utilisent des portes sous-marines qui se coupent automatiquement, améliorant ainsi l'efficacité de l'automatisation.
Optimisation du refroidissement et de la ventilation
Les petites pièces présentent des parois minces et refroidissent rapidement, mais les fines nervures et bossages sont sujets à l'accumulation de chaleur et aux marques d'évier. Le moule utilise un réseau dense de canaux de refroidissement fins positionnés à proximité des cavités pour garantir des températures uniformes du moule. Un contrôleur de température du moule permet une régulation précise : 50 à 60°C pour l'ABS, 80 à 90°C pour le POM et au-dessus de 80°C pour le nylon renforcé de fibres de verre.
Les petites pièces sont très sensibles aux défauts de piégeage de gaz. Des fentes d'aération indépendantes (0,010 à 0,012 mm de profondeur, 3 à 5 mm de large) sont découpées pour chaque cavité, et des inserts d'aération sont ajoutés au niveau des nervures, des lignes de soudure et des positions d'extrémité d'écoulement pour faciliter l'évacuation rapide des gaz lors d'un remplissage à grande vitesse, évitant ainsi les brûlures, les tirs courts et les lignes de soudure cassantes.
Protection du système d'éjection
Les broches d'éjection pour petites pièces ont de petits diamètres (φ1–φ3 mm) ; une éjection à grande vitesse risque de percer la pièce ou de provoquer un blanchiment sous contrainte. Une combinaison de plusieurs broches fines, d'éjecteurs à manchon et d'éjecteurs plats est utilisée, avec des broches positionnées dans des zones à parois épaisses, loin des surfaces cosmétiques ou de contact. Un profil de vitesse d'éjection en deux étapes (libération initiale lente suivie d'une éjection rapide) est utilisé pour minimiser les contraintes localisées. Pour les pièces minces en forme de manchon, des blocs d'éjection sont ajoutés pour éviter la flexion ou la déformation lors du démoulage.
Mise en service du moule
Les petites pièces sont produites sur des machines de moulage par injection de 100 à 300 tonnes ; les moules multi-empreintes nécessitent une force de serrage suffisante pour empêcher l’ouverture ou le clignotement du moule lors d’une injection à grande vitesse. Les canaux de refroidissement sont rincés individuellement pour garantir l'absence de blocages, et la protection du moule basse pression est calibrée pour déclencher l'ouverture automatique du moule même avec des résidus infimes de porte, évitant ainsi d'endommager les cavités délicates. Avant de produire des pièces ignifuges, le canon d’injection est soigneusement nettoyé pour éliminer les résidus d’autres matériaux.
Nous sommes un fabricant de moulage de petites pièces moulées en plastique, fournissant une fabrication de moulage de petites pièces moulées en plastique de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de petites pièces en plastique, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de petites pièces en plastique, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.