Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de boîte de pièces de rechange en plastique
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
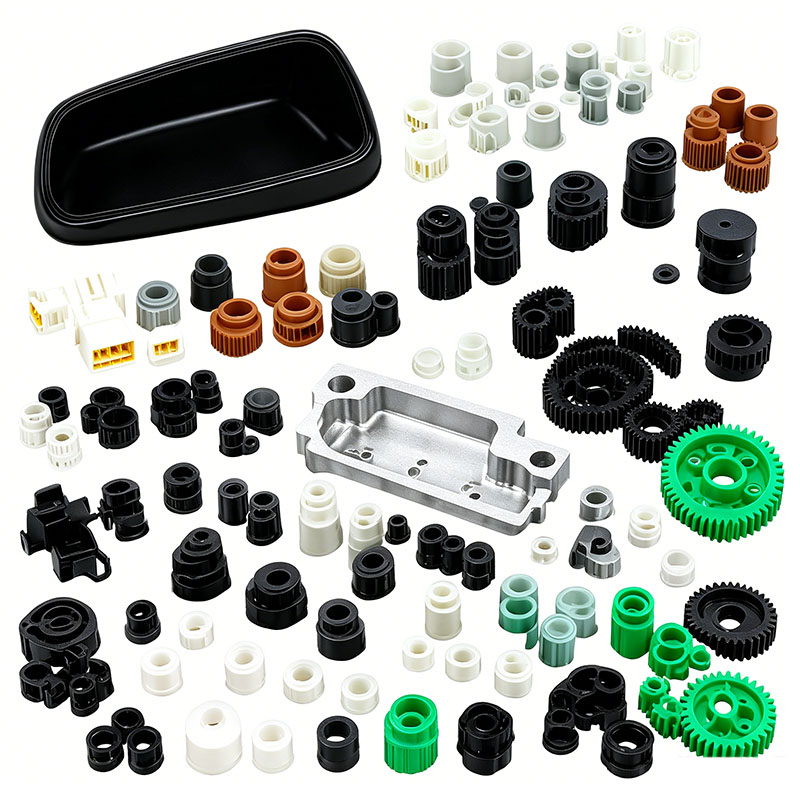
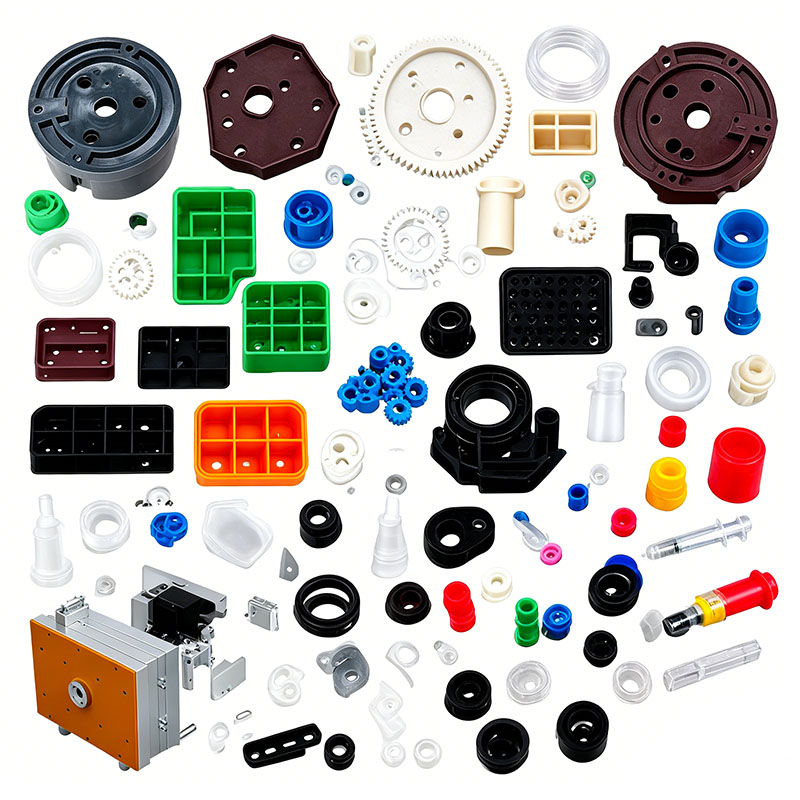
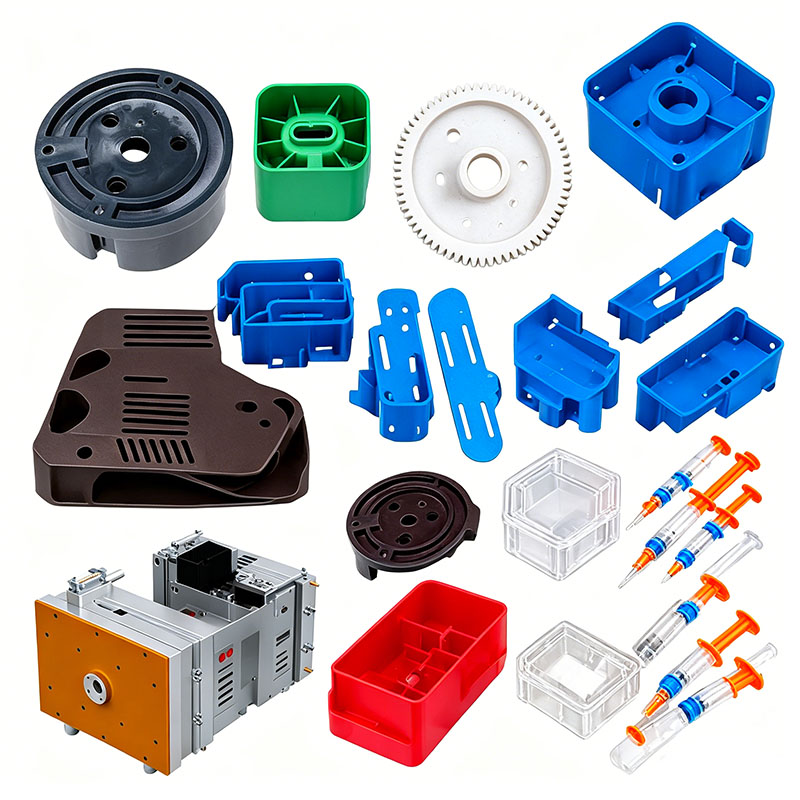
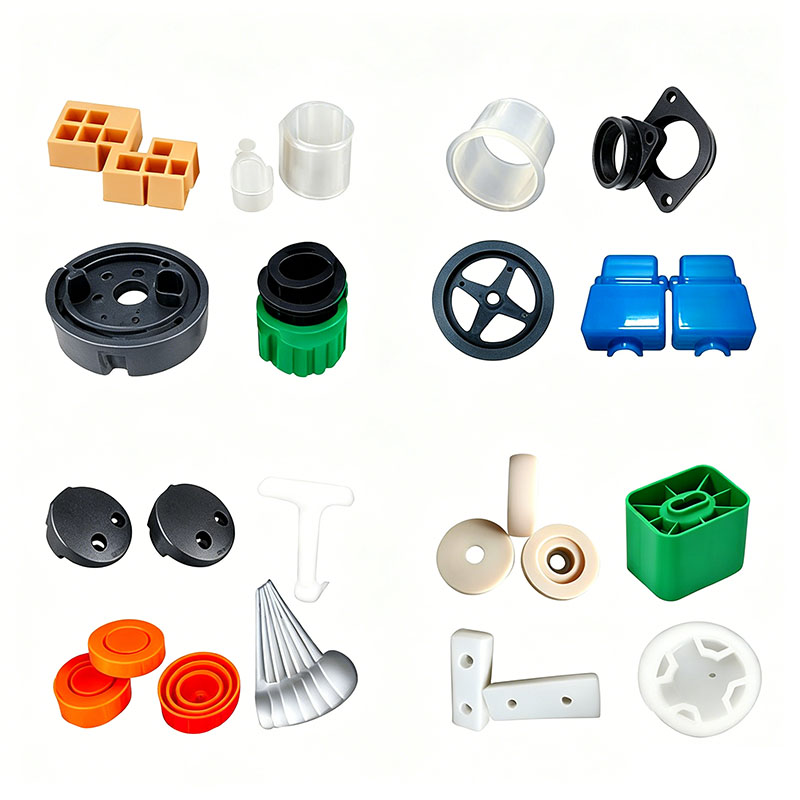
Moulage de boîte de pièces de rechange en plastique
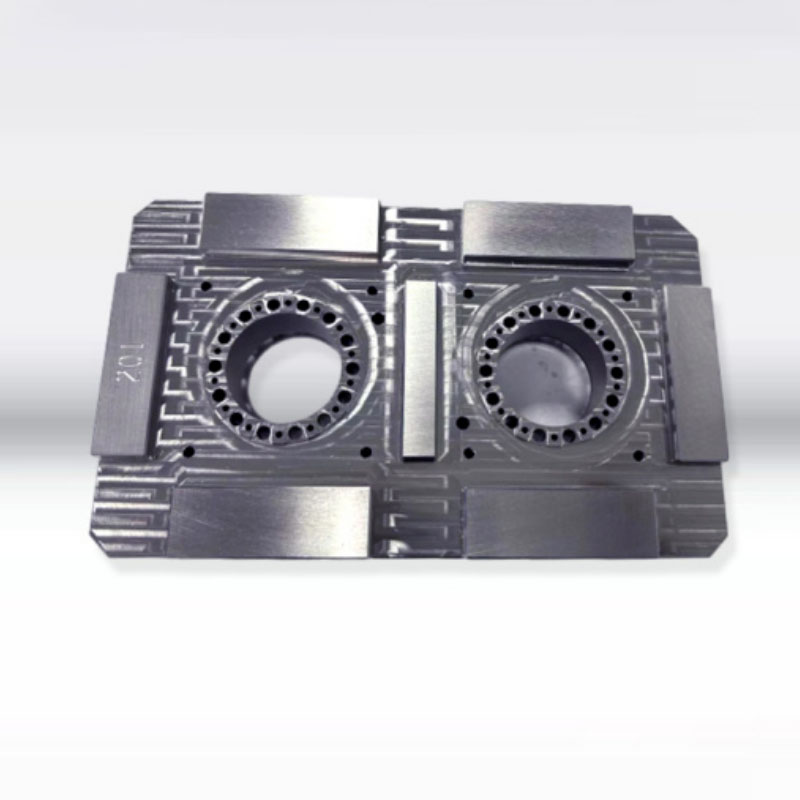
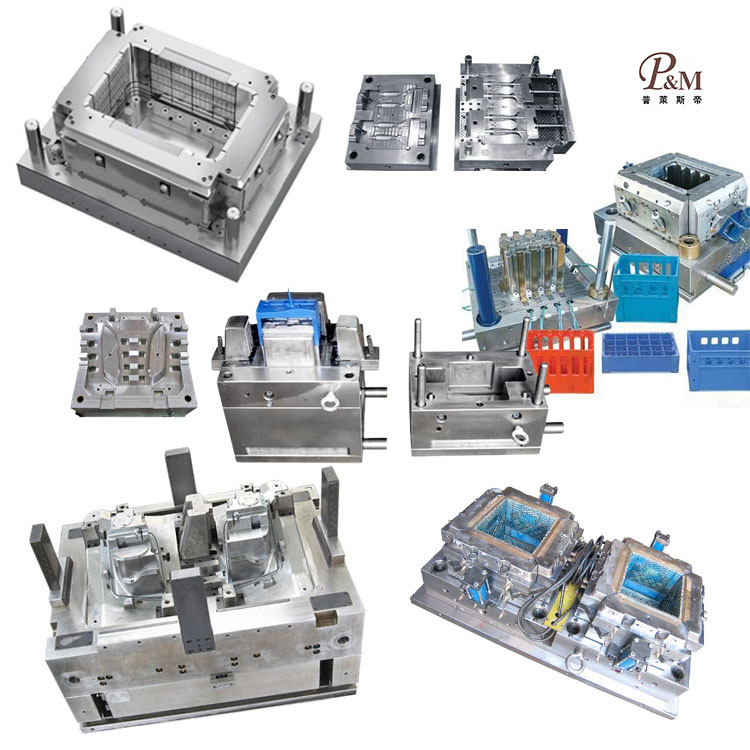
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de boîtes de pièces de rechange en plastique. Nous fournissons des services professionnels de moulage de boîtes de pièces de rechange en plastique personnalisés et nous sommes un fabricant professionnel de moulage de boîtes de pièces de rechange en plastique. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de boîtes de pièces de rechange en plastique, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de boîtes de pièces de rechange en plastique, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de boîtes de pièces de rechange en plastique personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de boîtes de pièces de rechange en plastique, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
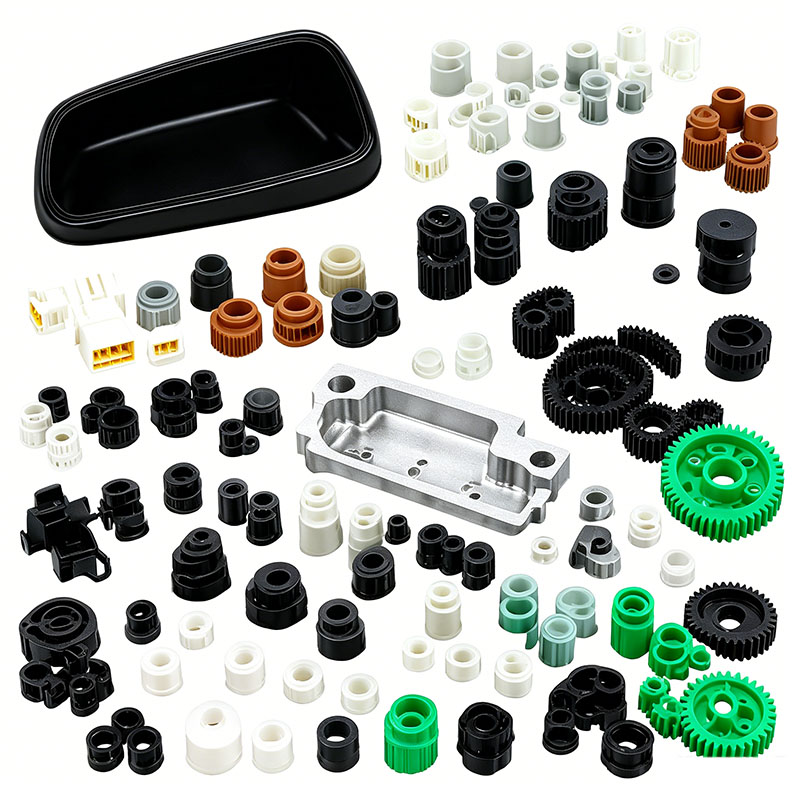
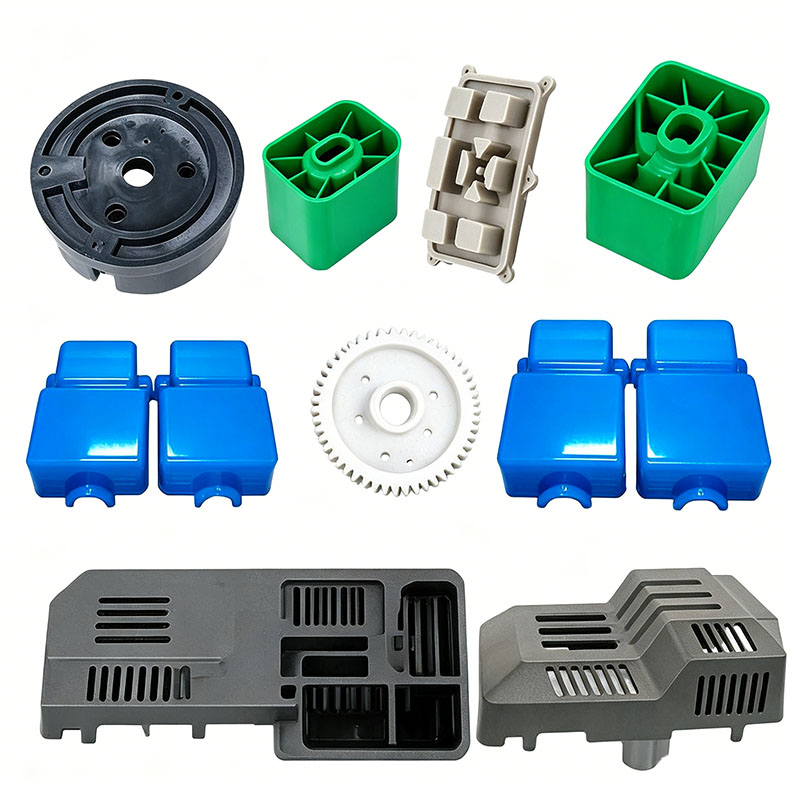
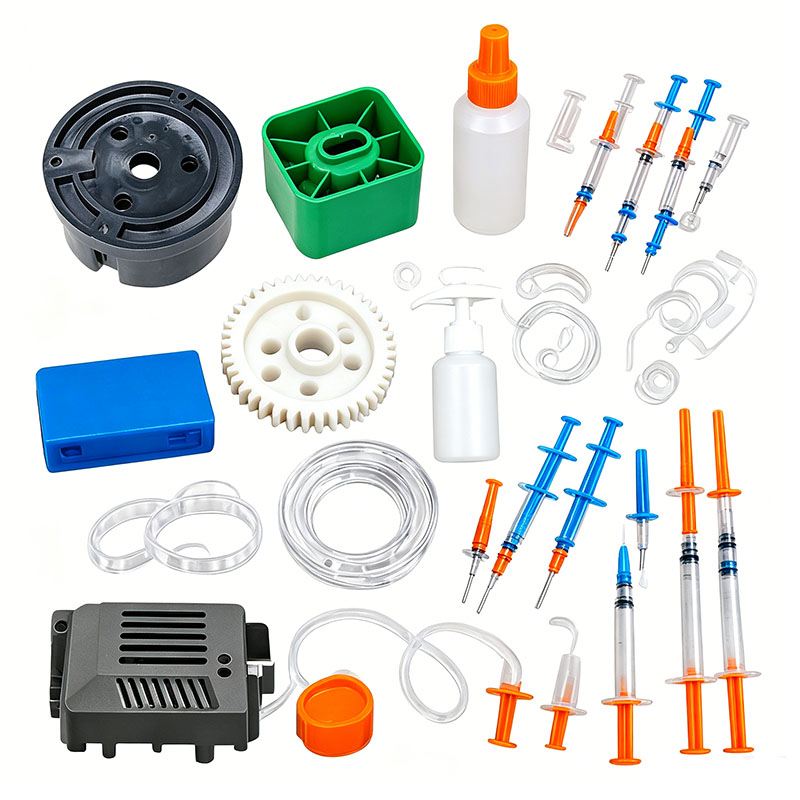
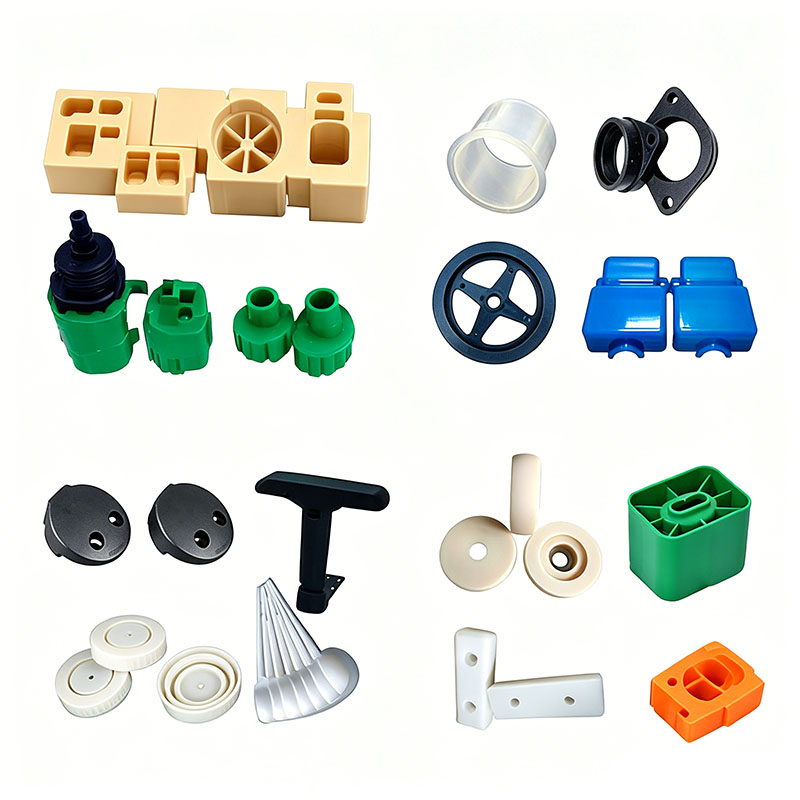
Les bacs en plastique pour pièces de rechange sont largement utilisés dans les ateliers de réparation automobile, les entrepôts d'usines, les zones de stockage de matériel et pour stocker des composants d'équipement. Ils se composent de diverses pièces, notamment le corps principal du bac, le couvercle, les tiroirs cloisonnés internes, les verrous à pression, les poignées, les pieds de support et les séparateurs. Ces produits sont fréquemment utilisés pour stocker des objets lourds tels que des vis métalliques, des roulements et des pièces mécaniques, les soumettant à des charges statiques continues, aux impacts dus à des manipulations fréquentes et à des environnements d'atelier difficiles, notamment l'exposition à l'huile de machine, aux liquides de coupe, à la poussière et à d'importantes fluctuations de température diurne. Par conséquent, les composants en plastique nécessitent une rigidité élevée, une stabilité dimensionnelle (faible retrait/pas de déformation), une résistance à la corrosion par l'huile et aux chutes, ainsi que des fermoirs durables qui ne se brisent pas après des ouvertures et des fermetures répétées. Les matériaux courants comprennent le PP modifié rempli de talc, l'ABS à fort impact et le HIPS renforcé. Les processus de moulage se concentrent sur quatre paramètres clés : contrôler le retrait et le gauchissement, garantir la résistance à la charge, maintenir l'interchangeabilité dimensionnelle pour la production de masse et garantir la résistance à l'huile avec un lessivage minimal des matériaux. Les points clés du moulage sont systématiquement gérés à travers le prétraitement des matières premières, la conception des moules, les paramètres de moulage par injection, le post-traitement et la prévention des défauts.
I. Points clés pour la sélection des matériaux et le prétraitement
Correspondance des matériaux et gestion du rebroyage
Les corps principaux des bacs, les tiroirs cloisonnés et les séparateurs sont en PP rempli de talc ; la charge de talc réduit efficacement le retrait au moulage, améliore la rigidité et la capacité de charge, et offre une résistance à l'huile et un faible coût. Les couvercles, les poignées exposées et les panneaux d'étiquettes sont fabriqués en ABS, choisi pour sa brillance de surface et sa résistance élevées, qui facilitent la sérigraphie des numéros de pièces. Les verrous à pression et les mécanismes de verrouillage porteurs utilisent des HIPS à fort impact, qui offrent une dureté et une résistance à la fatigue élevées, garantissant qu'ils ne se cassent pas facilement lors d'ouvertures et de fermetures répétées.
Des limites strictes s'appliquent à la réutilisation des matériaux : le mélange de déchets recyclés dans des composants structurels porteurs (tels que des corps de poubelles et des tiroirs) est strictement interdit, car un rebroyage répété provoque une dégradation moléculaire, rendant les pièces sujettes à la déformation ou à la fissuration sous charge. Pour les pièces cosmétiques ABS, la proportion de coureurs ajoutés (rebroyés) est plafonnée à 10 % ; le matériau doit être broyé et tamisé pour éliminer les grosses particules grossières, évitant ainsi un remplissage inégal qui pourrait entraîner des variations de couleur ou une faiblesse structurelle localisée. Lors du mélange des matériaux, incorporez des agents de démoulage à faible migration et résistants à l'huile et des mélanges maîtres antistatiques pour éviter l'exsudation d'huile en surface et l'attraction de poussières métalliques. Gardez le PP rempli séparé de l'ABS et du HIPS pendant le mélange et le stockage ; éviter strictement toute contamination croisée, qui peut provoquer un délaminage et une fragilisation des pièces moulées.
Normes d’opération de mélange
Utilisez un mélangeur vertical à basse vitesse à 280-320 tr/min pendant 6 à 10 minutes. N'utilisez pas de mélange à grande vitesse pour le PP chargé de talc ; le frottement à grande vitesse provoque une agglomération de la poudre, entraînant des taches blanches en surface, des marbrures et une rigidité locale incohérente. Après le mélange, scellez le récipient de matériau pour protéger les matières premières du brouillard d'huile et de la poussière de l'atelier, évitant ainsi les points noirs et les défauts pendant le moulage.
Normes de séchage et de déshumidification
L'ABS est hautement hygroscopique ; le fait de ne pas le sécher complètement avant le moulage entraîne des « stries argentées » et des vides internes. Les vides dans les zones porteuses réduisent considérablement la résistance aux chocs. Les conditions de séchage standard impliquent un séchage à l'air chaud à 80 °C pendant 3 à 4 heures, en maintenant la teneur en humidité inférieure à 0,04 %. Les PP et HIPS chargés ont des taux d’absorption d’eau extrêmement faibles et ne nécessitent généralement pas de séchage dans des environnements d’atelier standard. Cependant, pendant la saison humide des « Pluies de Prunes » dans les régions du sud, un séchage à 60°C pendant une heure est nécessaire pour éliminer l'humidité de surface. Transportez les matières premières séchées vers la machine via une trémie scellée pour éviter la réabsorption de l'humidité atmosphérique.
II. Points clés pour la conception de moules et la configuration de la machine
Les boîtes de pièces de rechange sont généralement des coques à parois minces présentant un rapport longueur/largeur élevé. Alors que l'épaisseur de la paroi principale est de 1,8 à 2,2 mm, les nervures internes et les bossages de montage peuvent atteindre 4 à 5 mm. Cette variation importante d'épaisseur rend les pièces sujettes à un retrait inégal et à une déformation unilatérale ; par conséquent, la conception du moule doit donner la priorité à un refroidissement symétrique, à une éjection équilibrée et à une ventilation adéquate. **Sélection d'acier moulé**
Pour la cavité cosmétique du couvercle en ABS, de l'acier pré-durci à finition miroir 718H est sélectionné pour garantir une surface lisse et uniforme après polissage et une adhérence fiable pour le texte sérigraphié. La cavité du corps en PP rempli de talc subit un traitement de nitruration pour résister à l'usure abrasive à long terme causée par la poudre de remplissage, prolongeant ainsi la durée de vie du moule. L'acier P20 résistant à l'usure est utilisé pour les petits composants tels que les boutons-pression et les loquets afin d'éviter l'effondrement ou la déformation structurelle lors d'une production en grand volume. Tous les coins internes des pièces en plastique présentent des conceptions arrondies (filet R) pour éliminer les concentrations de contraintes, empêchant ainsi les fissures sous de lourdes charges ou sous les impacts de chutes.
**Système de refroidissement équilibré (noyau anti-déformation)**
Compte tenu de la disparité importante entre la longueur et la largeur du corps, le moule utilise un circuit de refroidissement symétrique et conforme qui s'enroule autour des deux côtés, garantissant des dispositions identiques pour les bords longs et courts. Des noyaux de refroidissement en spirale sont installés dans les piliers de support à parois épaisses en bas pour minimiser les différences de température entre les sections épaisses et minces, facilitant ainsi un refroidissement uniforme. Les températures du moule sont contrôlées par zone : 50 à 60°C pour les pièces cosmétiques en ABS et 30 à 45°C pour le corps en PP chargé. Les températures excessives du moule en PP exacerbent le retrait de cristallisation, entraînant des dimensions sous-dimensionnées et des espaces inégaux lors de l'empilement de plusieurs unités ; à l’inverse, des températures trop basses laissent des contraintes internes résiduelles importantes, provoquant des gauchissements et des déformations continues pendant le stockage.
**Ventilation optimisée et éjection équilibrée**
La conception du corps long entraîne un trajet d'écoulement de matière fondu étendu, ce qui rend la ligne de soudure à l'extrémité de la cavité sujette au piégeage et à la combustion des gaz ; par conséquent, de fins canaux d'aération continus (0,012 mm de profondeur) sont découpés le long des bords longs de la ligne de joint. Le fond densément nervuré utilise un agencement symétrique multipoint de broches d'éjection et d'éjecteurs plats pour garantir une force d'éjection uniforme ; une éjection déséquilibrée pourrait provoquer une déformation du corps vers le haut d'un côté lors du démoulage, ce qui entraînerait une mauvaise étanchéité du couvercle ou un grippage pendant le fonctionnement du tiroir. Des blocs d'éjection auxiliaires sont ajoutés pour les séparateurs minces afin d'éviter la perforation ou le blanchiment de la surface.
**Spécifications d'installation du moule**
Le moule à grand bac à pièces est conçu pour être utilisé avec les machines de moulage par injection 450T–750T ; après le levage, les plaques de serrage doivent être serrées uniformément pour éviter les bavures importantes causées par l'injection à haute pression. Installer des détecteurs de débit sur les circuits d'eau pour assurer une bonne circulation ; calibrer la protection du moule basse pression pour déclencher l'ouverture automatique du moule lors de la détection de canaux résiduels ou de corps étrangers au niveau de la ligne de joint, évitant ainsi les dommages à la cavité ; et effectuez des tests d'étanchéité complets sur les connexions d'eau pour éliminer la contamination par l'humidité dans la fonte, qui provoque des défauts de bulles.
III. Points de contrôle clés pour le processus de moulage par injection
La stratégie globale du processus implique un remplissage par étapes à faible cisaillement, une pression de maintien en deux étapes et un refroidissement adéquat et équilibré pour minimiser le retrait et la déformation, garantissant ainsi une cohérence dimensionnelle et des performances de charge stables d'un lot à l'autre.
Contrôle précis de la température par zones pour le fût
Panneau de couvercle de boîte en ABS : zone d'alimentation 160-170°C, zone centrale 180-190°C, buse 195-205°C ; les températures ne doivent pas dépasser 210°C, car une chaleur excessive réduit la ténacité du matériau, rendant la pièce sujette à la fissuration lors de l'impact d'un objet lourd.
Corps de boîte en PP rempli de talc : plage globale 190–220°C, buse 210°C ; des températures excessives peuvent provoquer une migration des charges, entraînant des taches blanches ou une floraison en surface (givrage).
Accessoires à clipser HIPS : 185–210 °C ; des températures trop basses entraînent un mauvais écoulement et des tirs courts, tandis que des températures trop élevées rendent le produit cassant et sujet à la casse lors d'ouvertures et de fermetures répétées.
Processus de remplissage par étapes à vitesse variable
Les corps de boîte longs utilisent un processus de remplissage à vitesse variable en trois étapes : mise en tampon à basse vitesse au niveau de la zone de porte, remplissage à vitesse moyenne à élevée pour la section médiane de la cavité et vitesse réduite au niveau de la ligne de soudure distale pour minimiser les contraintes internes causées par le cisaillement moléculaire. La pression d'injection est réglée entre 80 et 110 bars ; Une pression insuffisante entraîne des lignes de soudure faibles à l'extrémité, ce qui rend la boîte sujette à une défaillance sous charge, tandis qu'une pression excessive entraîne une augmentation des bavures et une accumulation de contraintes internes, provoquant une déformation continue pendant le stockage à long terme.
Pression de maintien à deux niveaux
Le PP est un plastique semi-cristallin présentant un retrait de moulage élevé ; par conséquent, un profil de pression de maintien en deux étapes est essentiel. La première étape complète le remplissage de la cavité, tandis que la deuxième étape compense le retrait dû au refroidissement, en éliminant les marques d'évier ou les dépressions sur les parois latérales et le fond de la boîte. Le temps de maintien est de 6 à 10 secondes pour les couvercles à paroi mince et de 15 à 20 secondes pour les corps porteurs à paroi épaisse ; l'accumulation de matériaux pour le cycle de moulage suivant se produit simultanément pendant la phase de maintien, raccourcissant ainsi le cycle de moulage par compression et augmentant l'efficacité de la production de masse.
Protocoles de refroidissement et de retrait de pièces
Le temps de refroidissement est calculé à 3 à 4 secondes pour 1 mm d'épaisseur de paroi ; les corps standard de 2 mm nécessitent 9 à 12 secondes de refroidissement. Les pièces insuffisamment refroidies peuvent apparaître plates au démoulage mais peuvent subir un retrait et une déformation irréversibles au bout de 24 heures, entraînant des jeux excessifs lors de la fermeture du couvercle ou provoquant un blocage ou un blocage du tiroir pendant le fonctionnement. L’ouverture et l’éjection du moule doivent être effectuées à une vitesse constante et lente. Les lignes de production automatisées utilisent des bras robotisés pour le retrait des pièces ; les pièces doivent être posées à plat sur une table de montage immédiatement après leur retrait. Il est strictement interdit d’empiler ou de comprimer des pièces en plastique chaudes afin d’éviter une déformation permanente.
Nous sommes un fabricant de moulage de boîtes de pièces de rechange en plastique, fournissant une fabrication de moulage de boîtes de pièces de rechange en plastique de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de boîtes de pièces de rechange en plastique, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de boîtes de pièces de rechange en plastique, Chine, fabricant, fournisseur, usine, sur mesure, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.