Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de petites pièces de berceau en plastique
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
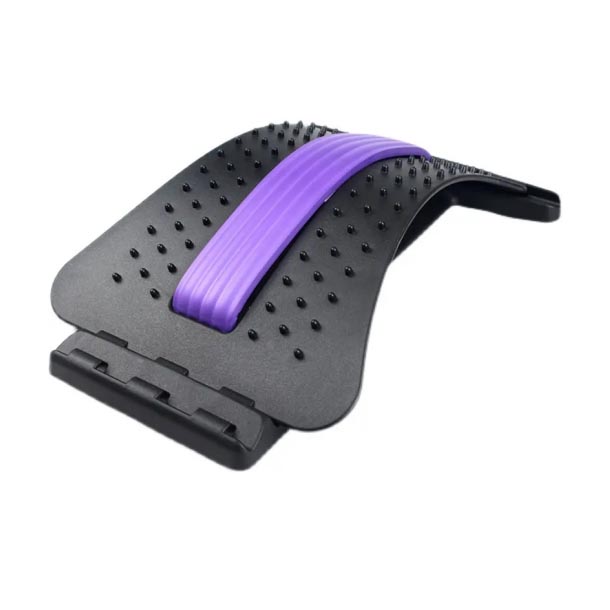
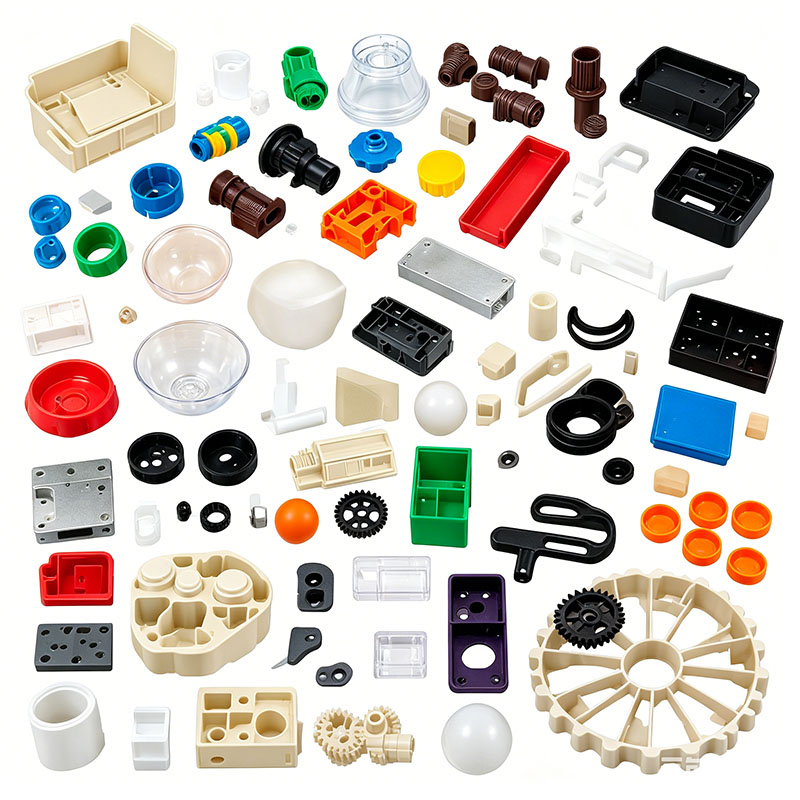
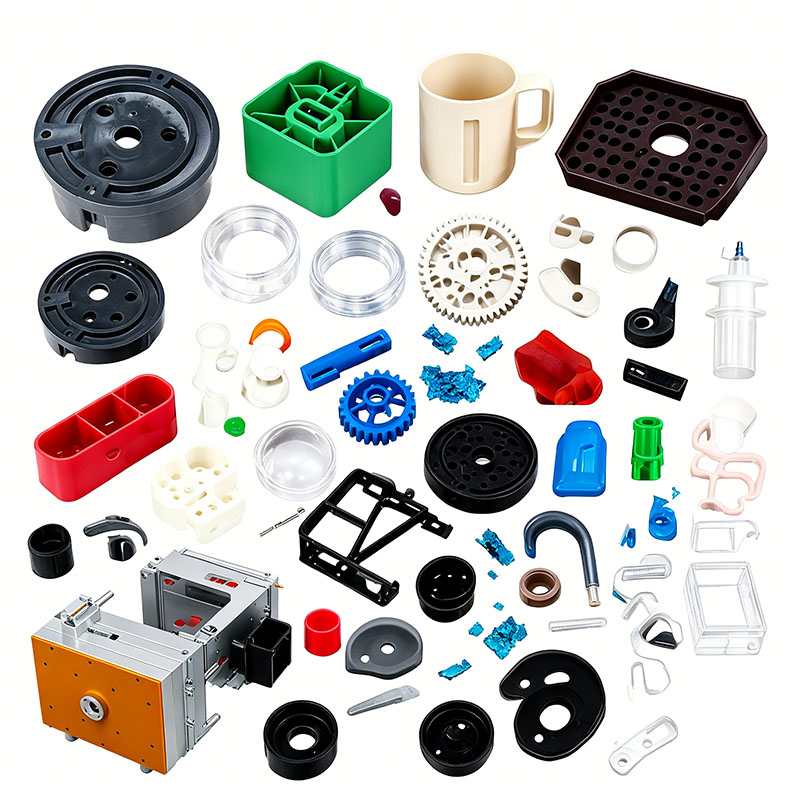
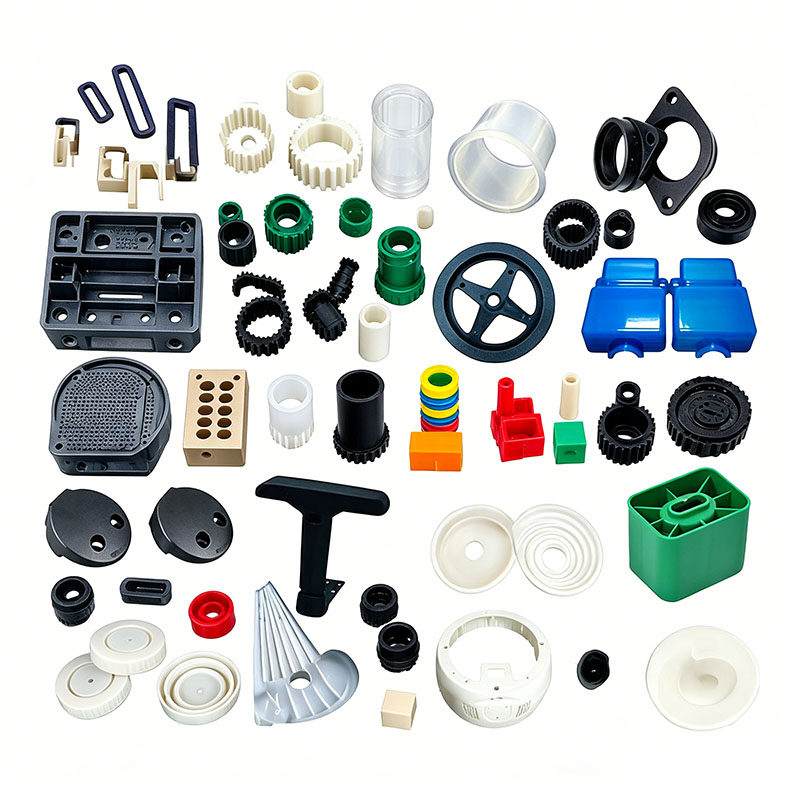
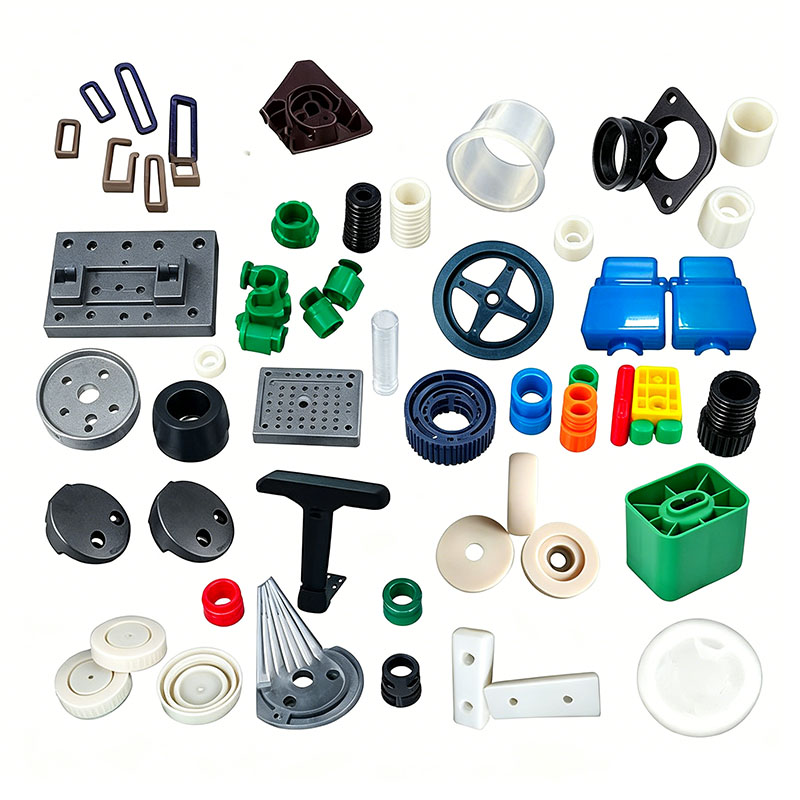
Moulage de petites pièces de berceau en plastique
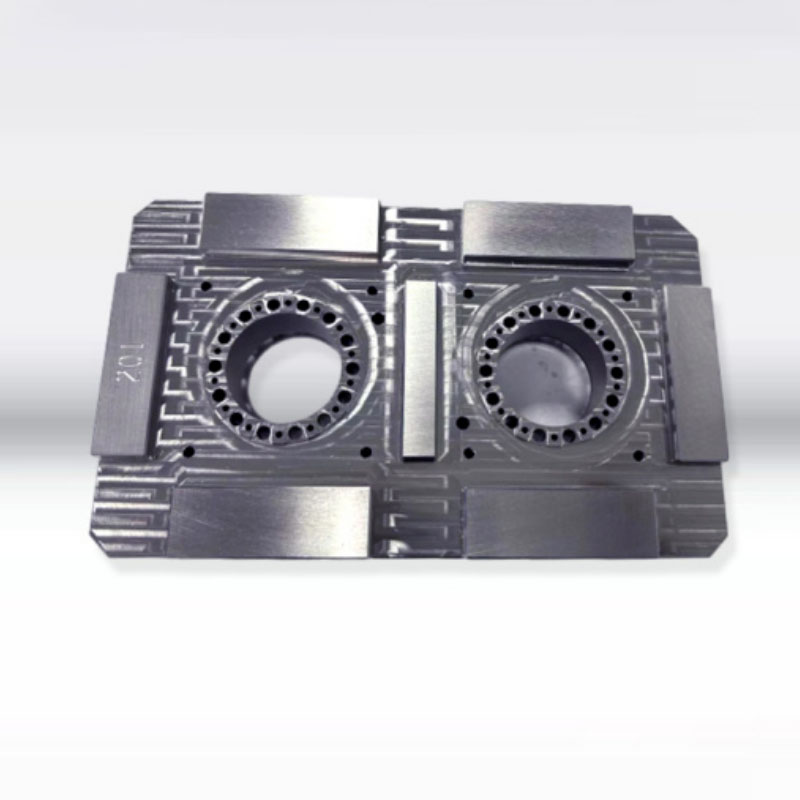
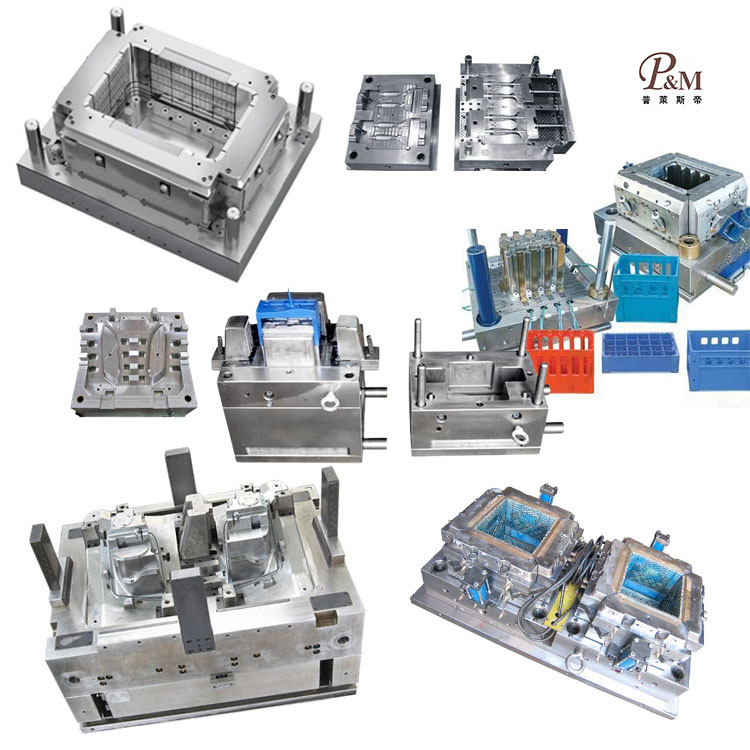
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces de berceau en plastique. Nous fournissons des services professionnels de moulage de pièces de berceau en plastique personnalisés et nous sommes un fabricant professionnel de moulage de pièces de berceau en plastique. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces de berceau en plastique, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces de berceau en plastique, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces de berceau en plastique personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces de berceau en plastique, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
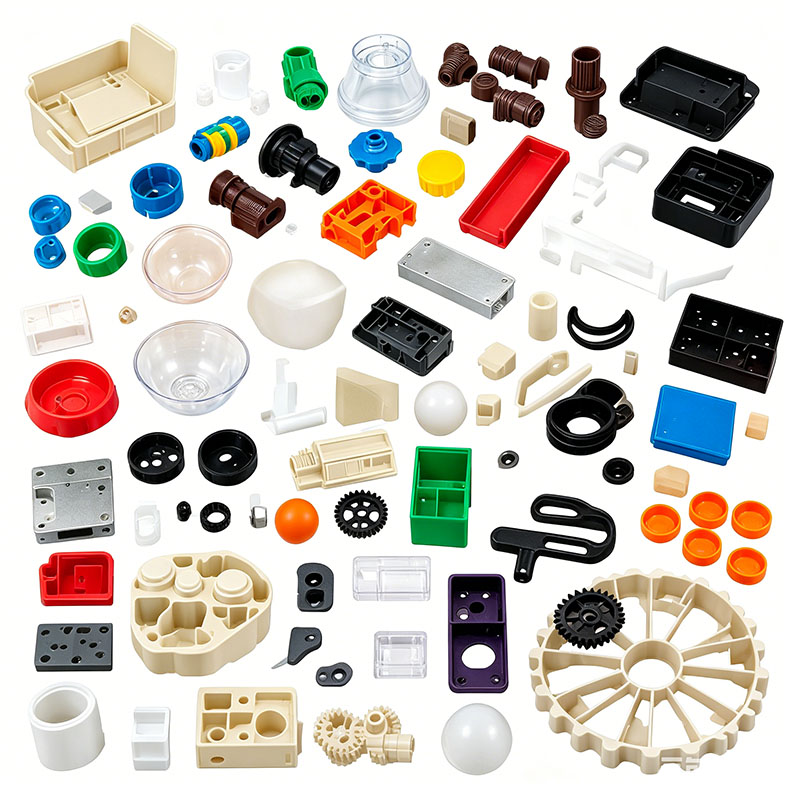
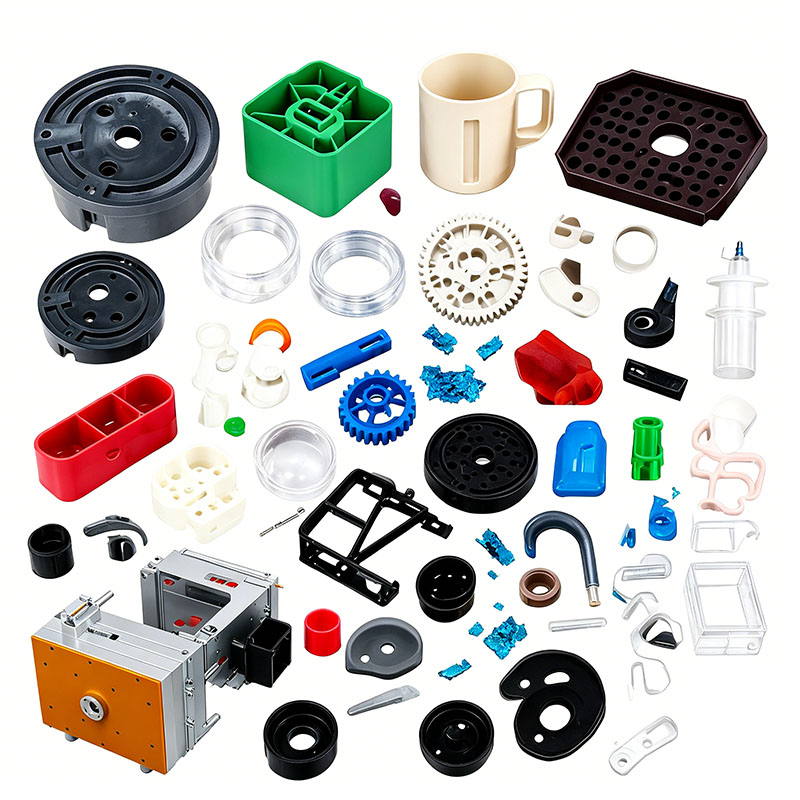
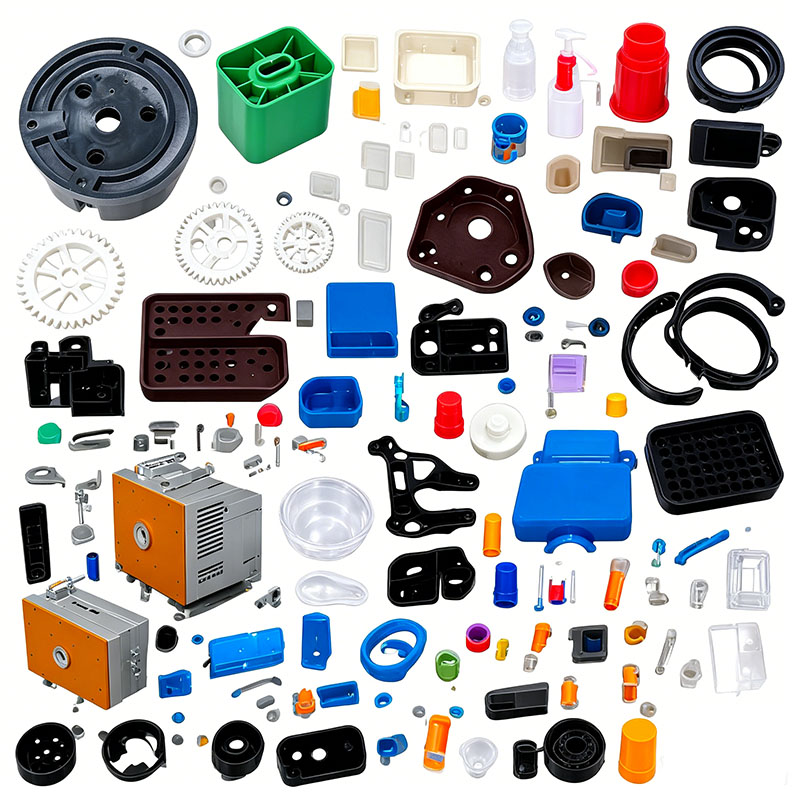
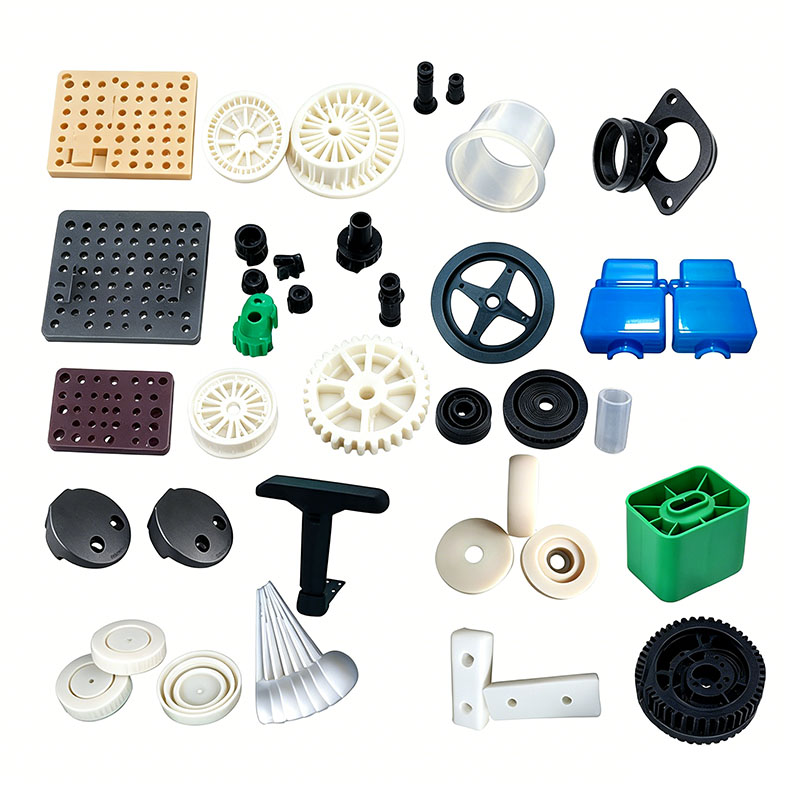
Les composants en plastique des lits de bébé, tels que les embouts de rail, les roulettes pivotantes silencieuses, les clips de sommier, les verrous de réglage, les pare-chocs de protection, les bases de fixation des jouets, les bagues de connexion du cadre et les clips de fixation du matelas, entrent en contact direct avec les nourrissons. Par conséquent, ils sont soumis à des normes obligatoires strictes concernant l'absence de bavures et d'odeurs, la sécurité environnementale, la ténacité et la résistance aux chocs, ainsi que les jeux dimensionnels sécuritaires ; l'ensemble du processus de moulage par injection est soumis à des contrôles beaucoup plus rigoureux que celui des pièces en plastique standards. Le flux de travail comprend cinq étapes clés : contrôle et prétraitement des matières premières, adaptation du moule, moulage par injection, post-traitement et inspections de sécurité et de qualité en plusieurs étapes. Le processus de production standardisé est détaillé ci-dessous.
I. Prise en charge et prétraitement des matières premières (la première ligne de défense pour une production sûre)
Les matériaux prioritaires pour les pièces en plastique des berceaux de bébé comprennent le PP de qualité alimentaire, le PE modifié, le TPE souple et l'ABS haute résistance. L’utilisation de déchets recyclés ou de plastifiants non écologiques est strictement interdite. Les matières premières entrantes doivent être accompagnées de rapports de tests confirmant le respect des normes et limites RoHS pour les phtalates et les métaux lourds ; les matériaux ne sont admis à l'inventaire qu'après avoir passé avec succès la vérification du contrôle qualité entrant (CIQ).
Dosage et mélange : des matériaux vierges sont utilisés pour les composants visibles ; la proportion de matières recyclées pour les carottes/cannes ajoutées ne doit pas dépasser 10 %, tandis que l'incorporation de matières recyclées est strictement interdite pour les serrures porteuses et les éléments de protection des rails. Des mélanges maîtres de couleurs écologiques et inodores sont ajoutés pour la coloration, ainsi que des mélanges maîtres anti-âge et des agents de démoulage de qualité alimentaire. Le mélange à basse vitesse est effectué pendant 6 à 10 minutes pour éviter la génération d'odeurs ou l'agglomération de particules causées par la chaleur de friction. Les matériaux TPE souples sont mélangés séparément pour éviter la contamination croisée avec les plastiques rigides.
Séchage et déshumidification : le PP et le PE ont des taux d'absorption d'eau très faibles ; l'humidité de la surface est éliminée par séchage à 60°C pendant une heure seulement dans des conditions humides. Les pièces décoratives des rails ABS sont séchées à 80°C pendant trois heures pour éviter les défauts de type « stries argentées ». Les pièces de protection transparentes en PC subissent une déshumidification à 110°C pendant quatre heures. Les matériaux TPE souples ne nécessitent pas de séchage prolongé ; une courte période d’élimination de l’humidité à basse température suffit. Le processus de séchage a lieu dans des trémies scellées pour éviter toute contamination par la poussière ou l'huile, éliminant ainsi le risque d'odeurs âcres dans les pièces moulées finies. II. Débogage des moules de berceau et installation de la machine
Les composants en plastique des lits de bébé présentent généralement des conceptions de sécurité arrondies ; la conception des moules donne la priorité à l'évitement des bavures vives et des petits fragments faciles à détacher, ce qui nécessite des exigences spécifiques pour l'acier du moule, la ventilation, les systèmes d'éjection et les configurations des lignes de joint.
L'acier poli miroir S136 est sélectionné pour les composants esthétiques de la cavité afin d'éviter les rayures de surface, tandis que l'acier P20 résistant à l'usure avec traitement de nitruration est utilisé pour les mécanismes de verrouillage porteurs afin de garantir la durabilité et d'éviter la formation de bavures lors d'ouvertures et de fermetures répétées. Tous les bords et coins du moule sont arrondis (congé R) pour éliminer les points pointus à la source. Les petits composants à emboîtement sont produits à l'aide de moules à 8 cavités, tandis que les grands embouts de garde-corps utilisent des moules à une seule cavité pour garantir un remplissage uniforme et éviter les tirs courts.
Les canaux de refroidissement sont conçus pour suivre les contours de la pièce, garantissant un refroidissement équilibré afin de minimiser le gauchissement et la déformation, évitant ainsi les espaces d'assemblage qui pourraient présenter un risque de coincement des doigts. De fines fentes d'aération (0,012 mm de profondeur) sont usinées dans les surfaces de séparation et les emplacements des broches d'éjection pour évacuer efficacement les gaz issus de la décomposition du polymère, éliminant ainsi les odeurs et les points noirs brûlés.
Une fois le moule hissé sur la machine et connecté aux systèmes de refroidissement et de contrôle de la température, le contrôleur de température du moule préchauffe l'unité pendant 30 minutes pendant que la surface de joint est inspectée pour déceler les fuites. La protection contre les moisissures à basse pression est calibrée pour déclencher l'ouverture automatique lors de la détection de petits restes de carottes ou de corps étrangers, évitant ainsi les dommages causés par les moisissures et la contamination des produits par des copeaux métalliques. Avant le début de la production, les surfaces de séparation sont polies manuellement pour éliminer les bavures d'usinage, garantissant ainsi des pièces sans bavures lors du démoulage.
III. Processus de cycle de moulage par injection standardisé
Les machines de moulage par injection allant de 160T à 450T sont sélectionnées en fonction de la taille des composants. Le cycle de moulage comprend la fermeture du moule, le remplissage par injection, le maintien de la pression, le refroidissement et l'ouverture/l'éjection/le retrait de la pièce ; les paramètres du processus sont optimisés pour garantir une faible contrainte interne, des finitions sans bavures et une odeur minimale. La phase de serrage du moule utilise un contrôle de vitesse à quatre niveaux ; le serrage à haute pression assure un ajustement serré au niveau de la ligne de joint, empêchant efficacement les bavures. Le remplissage par injection utilise des vitesses variables : des vitesses moyennes à élevées sont utilisées pour les extrémités à paroi mince des garde-corps afin d'éviter les tirs courts, tandis que des vitesses faibles sont utilisées pour les composants de verrouillage à paroi épaisse afin de minimiser la dégradation thermique induite par le cisaillement et la libération d'odeurs irritantes. Les températures du fût sont strictement réglementées (190-220°C pour le PP, 180-205°C pour l'ABS et 170-190°C pour le TPE) afin d'éviter une surchauffe, qui pourrait provoquer la décomposition du plastique et la libération de substances nocives.
La pression de maintien est appliquée en deux étapes pour compenser le retrait plastique et empêcher les assemblages desserrés causés par la contraction des clips et des bagues ; les temps de maintien sont ajustés en fonction de l'épaisseur de la paroi, avec 12 à 20 secondes allouées pour les pièces structurelles dépassant 3 mm. Le temps de refroidissement est réglé à 3 à 4 secondes par millimètre d'épaisseur de paroi pour garantir que la pièce soit complètement prise, évitant ainsi toute déformation ou déformation lors du démoulage.
Les processus d'ouverture et d'éjection du moule sont exécutés en douceur à basse vitesse pour éviter qu'une force excessive ne provoque un blanchiment, des fissures ou la génération de débris fins. Les lignes de production automatisées utilisent des bras robotisés pour le retrait des pièces afin d'éviter la contamination due à la manipulation manuelle (comme les huiles), suivi par la séparation automatique des déchets de porte ; Les déchets de carottes et de canaux sont broyés, scellés et stockés, avec des contrôles stricts sur le taux de réutilisation.
IV. Processus de mise en forme et de soulagement des contraintes après moulage
Les pièces fraîchement démoulées conservent les portes et les lignes de séparation fines, nécessitant un post-traitement précis pour éliminer les arêtes vives qui pourraient nuire aux nourrissons.
Traitement des portes et des bavures : Les portes des canaux froids sont proprement retirées à l'aide d'outils de cisaillement spécialisés ; les déchirures violentes pouvant provoquer des entailles sont strictement interdites. Les fines bavures sont éliminées par meulage par ultrasons ou par léger ponçage manuel avec du papier à grain fin, et tous les bords sont arrondis pour garantir une finition lisse et sans accrocs. Les bandes de protection en caoutchouc souple TPE sont coupées et ébavurées pour empêcher les fragments de se détacher si un bébé les mord ou les mâche.
Recuit pour soulager les contraintes : les composants de protection rigides en ABS et PC subissent un processus de refroidissement lent dans un four à air chaud (maintenu à une température constante de 60 °C pendant deux heures) pour éliminer les contraintes de moulage internes. Cela évite les fissures lors d'un assemblage ou d'un choc ultérieur et réduit les émissions d'odeurs. Les roues et les boucles du lit présentant une légère déformation subissent un remodelage thermique à basse température dans un luminaire pour garantir un ajustement parfait lors de l'assemblage.
Traitement de surface : seule une peinture à base d'eau respectueuse de l'environnement est appliquée et des marquages sont créés par sérigraphie sans encre pour éliminer les résidus de solvants ; les composants en TPE souple ne nécessitent aucun traitement de surface et passent à une inspection de qualité après dépoussiérage. Tous les outils de traitement sont nettoyés régulièrement pour empêcher l'huile ou la poussière métallique d'adhérer aux surfaces des pièces en plastique.
Nous sommes un fabricant de moulage de pièces de berceau en plastique, fournissant une fabrication de moulage de pièces de berceau en plastique de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces de berceau en plastique, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de petites pièces de berceau en plastique, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.