Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces en plastique pour moto
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
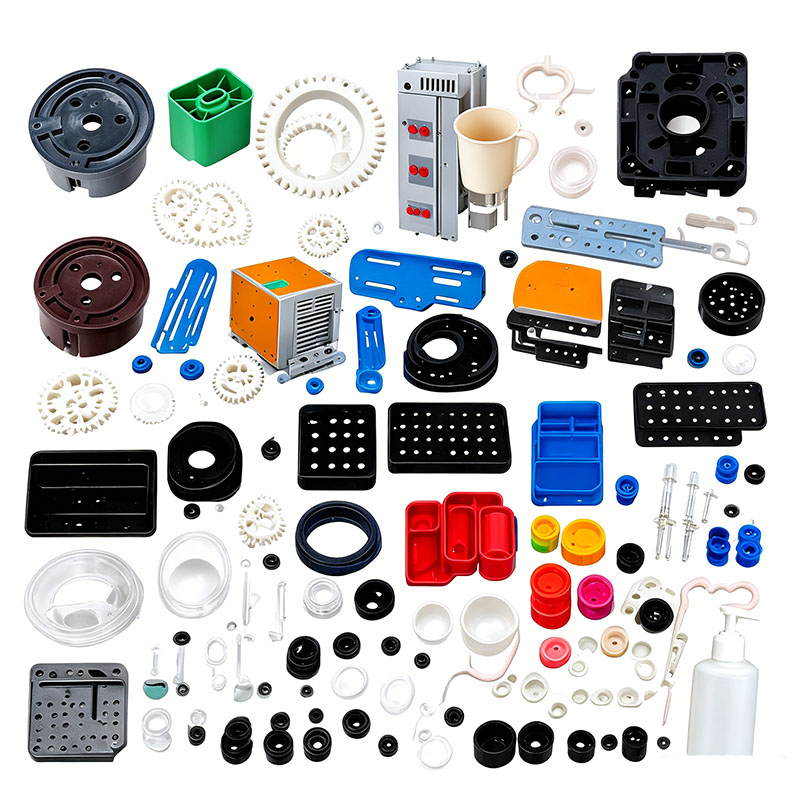
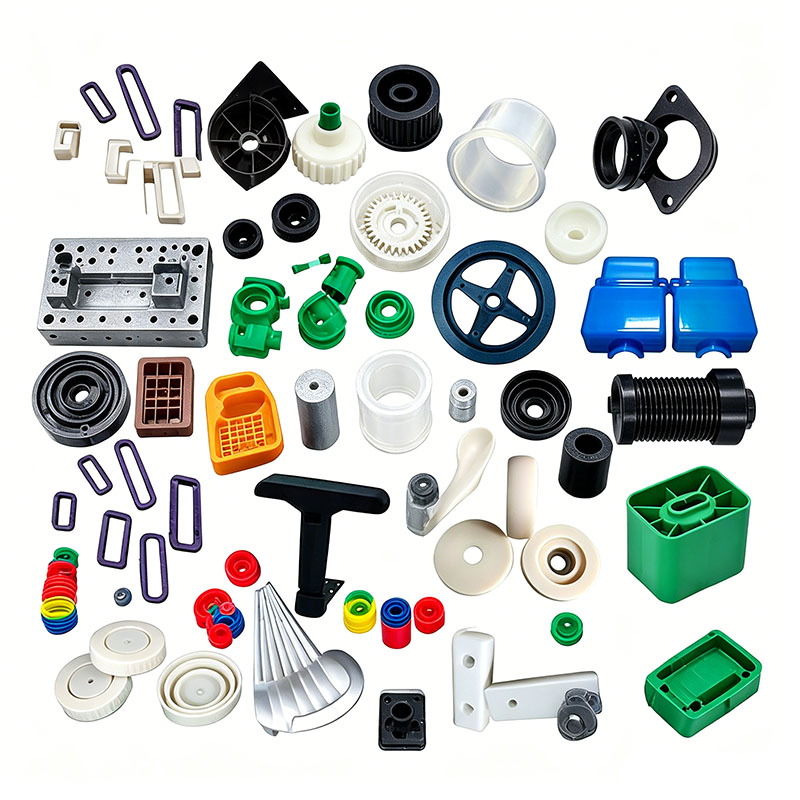
Moulage de pièces en plastique pour moto
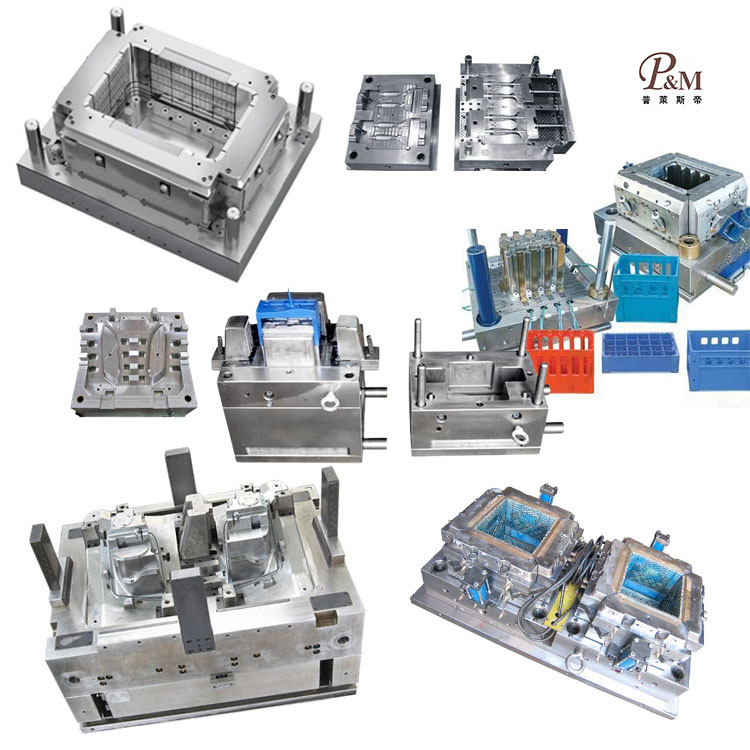
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces en plastique pour motos. Nous fournissons des services professionnels de moulage de pièces en plastique de moto personnalisés et nous sommes un fabricant professionnel de moulage de pièces en plastique de moto. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces en plastique pour motos, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces en plastique pour motos, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces en plastique de moto personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces en plastique de moto, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
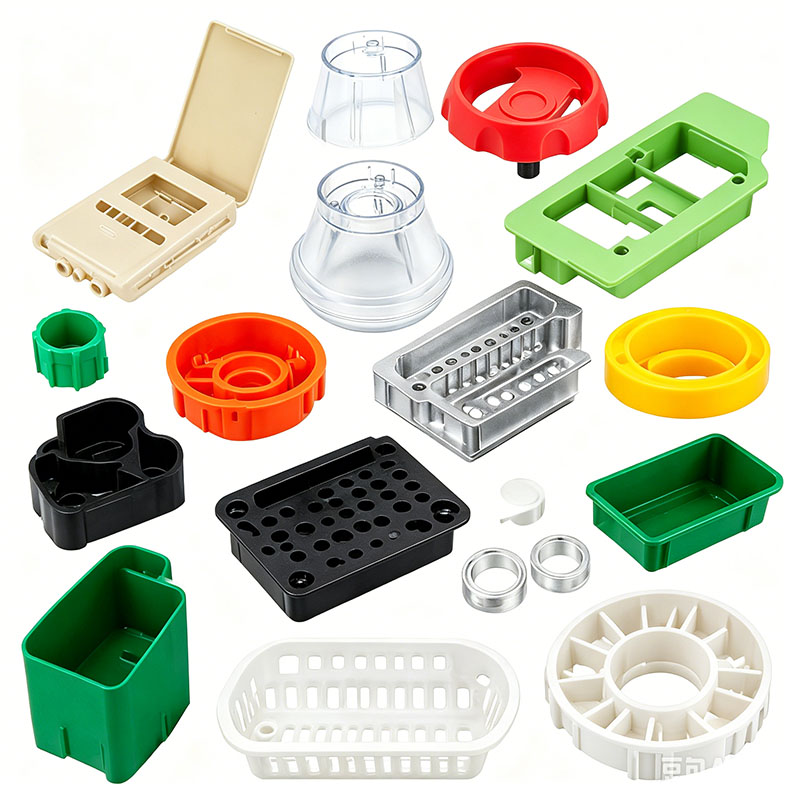
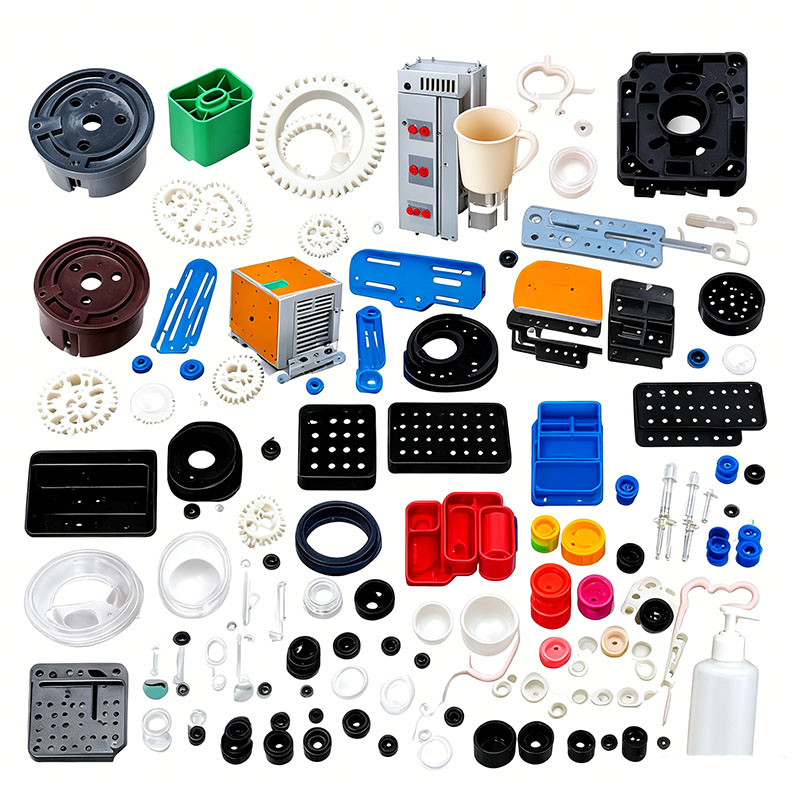
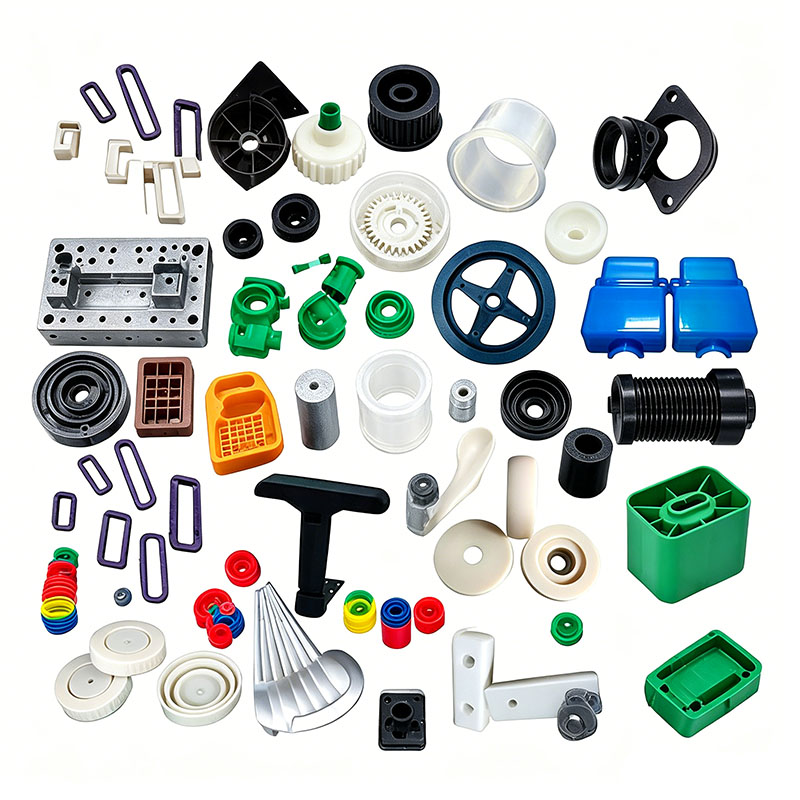
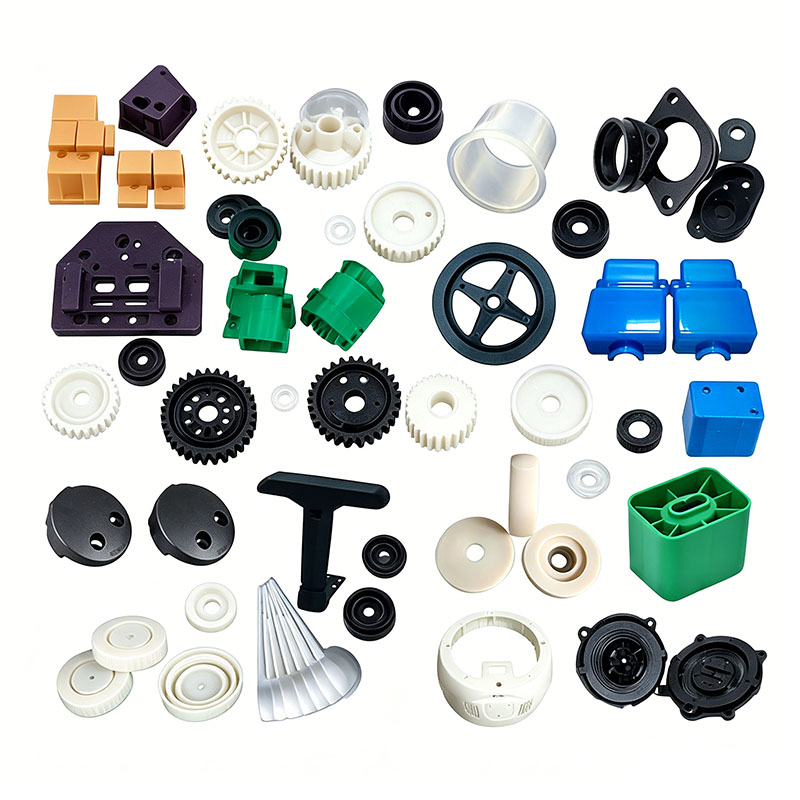
Les composants en plastique des motos, notamment la carrosserie, le carénage avant, les panneaux latéraux, le capot arrière, les ailes, le boîtier des instruments, les protections de plancher, le boîtier de batterie, les supports de doublure de casque et les couvre-guidons, se répartissent en deux catégories principales : la carrosserie esthétique et les pièces structurelles porteuses. Ces composants doivent résister à la résistance au vent à grande vitesse, à l’exposition extérieure (soleil et pluie), aux vibrations des véhicules, aux impacts de pierres et aux variations extrêmes de température sur le long terme. Certaines pièces porteuses doivent également répondre à des exigences spécifiques en matière de résistance aux chocs, de résistance à la corrosion par l'huile et de résistance au vieillissement UV ; par conséquent, les normes globales de contrôle du moulage par injection sont nettement plus élevées que celles applicables aux plastiques des scooters électriques. Le processus de moulage complet comprend cinq étapes clés : le prétraitement des matières premières, l'assemblage et le débogage du moule, le cycle de moulage par injection, le post-traitement/mise en forme et l'inspection de fiabilité en plusieurs étapes.
I. Entreposage et prétraitement des matières premières
Les matériaux courants pour la carrosserie exposée des motos comprennent l'ASA et les alliages ABS+PC résistants aux intempéries ; les boîtiers de batterie et les structures porteuses de plancher utilisent du PP ou du PA6 modifié renforcé avec 30 % de fibre de verre ; et les couvercles d'instruments transparents utilisent un PC à fort impact. Toutes les matières premières entrantes doivent être accompagnées de rapports de tests vérifiant la conformité RoHS, la résistance aux intempéries et à la corrosion chimique. Les pièces esthétiques sont fabriquées exclusivement à partir de résine vierge, avec une teneur maximale en matière rebroyée (carottes/cannes) de 10 % ; l'utilisation de matériaux broyés est strictement interdite pour les composants porteurs, tels que les connecteurs de cadre et les supports structurels, afin d'éviter toute réduction de la résistance aux chocs.
Pour la coloration, des mélanges maîtres résistants aux intempéries sont utilisés en conjonction avec des additifs résistants aux UV et des agents de démoulage à faible migration et résistants à l'huile. Le mélange est mélangé dans un mélangeur vertical à basse vitesse pendant 8 à 12 minutes, avec une vitesse de rotation soigneusement contrôlée pour éviter que la chaleur de friction ne provoque une agglomération des pigments ou une dégradation du polymère. Le nylon renforcé de fibres de verre est mélangé séparément pour minimiser la casse des fibres, qui autrement compromettrait la rigidité du produit.
Le séchage et la déshumidification sont des processus critiques pour contrôler les défauts de surface : les composants de carrosserie ASA et ABS+PC sont séchés à l'air chaud à 85°C pendant 4 heures, tandis que les pièces transparentes en PC sont séchées à 110°C pendant 6 heures à l'aide d'un sécheur déshumidificateur, garantissant que la teneur en humidité reste inférieure à 0,02 %. Un séchage insuffisant peut entraîner des défauts tels que des traînées argentées et des bulles d'air, ainsi qu'un délaminage (éclatement) à grande échelle de la peinture après le processus de peinture. Le nylon PA6+GF30 est hautement hygroscopique et nécessite un séchage par déshumidification à 110°C pendant 4 à 5 heures ; après séchage, la matière première doit être transportée dans un système étanche pour éviter la réabsorption de l'humidité. Le PP modifié a une absorption d'eau extrêmement faible ; un séchage à 60°C pendant une heure dans un environnement humide pour éliminer l'humidité de la surface est suffisant. Les usines à grande échelle utilisent des systèmes centraux d’alimentation en matériaux pour isoler complètement les matières premières de la contamination par la poussière et l’huile.
II. Montage et préchauffage/mise en service de moules pour panneaux de grande taille
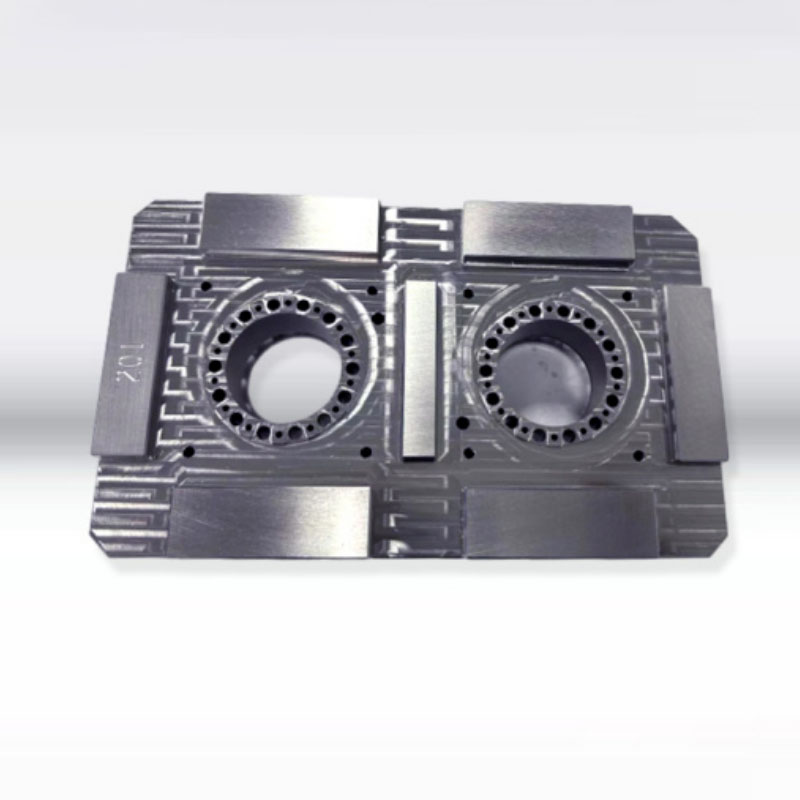
Les carénages et les capots de queue de moto sont des pièces en plastique de grande surface à paroi mince, généralement produites à l'aide de grands moules à cavité unique, avec un renforcement ciblé de l'acier du moule, des systèmes de refroidissement, de ventilation et d'éjection. Les cavités pour les surfaces visibles sont en acier inoxydable S136 à finition miroir, poli pour être exempt de piqûres ou de rayures afin de répondre aux exigences de peinture et de revêtement ; les moules structurels pour nylon renforcé de fibres de verre comportent des cavités nitrurées pour résister à l'érosion et à l'usure à long terme causées par les fibres de verre dures, prolongeant ainsi la durée de vie du moule.
Pour remédier à une répartition inégale de l'épaisseur des parois, des noyaux de refroidissement en spirale sont installés dans des nervures à parois épaisses et des bossages de montage, tandis que le corps principal de la coque utilise des canaux de refroidissement conformes pour équilibrer les taux de refroidissement et atténuer le retrait et la déformation dans les boîtiers de grande surface. Des fentes d'aération fines et continues (0,015 mm de profondeur) sont usinées au niveau des lignes de séparation, des coins et des lignes de soudure pour évacuer rapidement l'air emprisonné pendant le remplissage à grande vitesse, évitant ainsi les brûlures ou le noircissement des bords. Les composants longs et minces tels que les ailes et les panneaux latéraux sont équipés de plusieurs jeux de broches et de blocs d'éjection équilibrés pour éviter la flexion, le blanchiment sous contrainte ou les fissures provoqués par des forces d'éjection inégales.
Le moule est hissé sur une machine de moulage par injection de grand tonnage (650 T à 1 200 T) à l'aide d'un pont roulant, et les plaques de serrage sont serrées uniformément pour éviter la déformation du plateau et les bavures lors de l'injection à haute pression. Les conduites d'eau de refroidissement et de contrôle de la température du moule sont connectées, suivies d'un test de pression pour vérifier l'étanchéité et d'une phase de préchauffage du moule de 30 minutes. Les températures du moule sont maintenues entre 55 et 65 °C pour les pièces cosmétiques en ASA, entre 80 et 90 °C pour les pièces en PC et au-dessus de 80 °C pour les pièces en nylon renforcé de fibre de verre. La protection contre les moisissures à basse pression est prédéfinie ; le moule s'ouvre automatiquement si des canaux résiduels ou des corps étrangers sont détectés sur la surface de joint, évitant ainsi les dommages à la cavité causés par la force de serrage des grands moules.
III. Processus de cycle de moulage par injection standard
Le cycle de moulage complet comprend six étapes : le serrage du moule, l'injection par étapes, la pression de maintien en deux étapes, le refroidissement à température constante, l'ouverture et l'éjection du moule, ainsi que le retrait automatique des pièces par un bras robotisé. Le cœur du processus se concentre sur le remplissage à faible cisaillement pour minimiser les contraintes internes et améliorer la résistance aux fissures extérieures.
Le serrage du moule implique un contrôle de vitesse en quatre étapes : fermeture lente, avance rapide, protection basse pression et verrouillage haute pression. Les panneaux de carrosserie de grande surface génèrent des forces d'ouverture de moule importantes lors de l'injection ; le serrage à haute pression assure un ajustement serré à la surface de joint, empêchant ainsi les bavures continues.
Un contrôle précis de la température par zones est appliqué au corps : 170 à 200 °C pour les boîtiers ASA, 190 à 260 °C pour l'ABS+PC et 230 à 260 °C pour le nylon PA6+GF30. Le strict respect des limites de température est requis ; une chaleur excessive provoque la décomposition du matériau (jaunissement), une ténacité réduite et une résistance à l'huile compromise. L'injection utilise un remplissage à vitesse variable en plusieurs étapes : des vitesses moyennes à élevées sont utilisées pour les zones de boîtier à parois minces afin d'éviter un refroidissement prématuré de la matière fondue, ce qui pourrait entraîner des pénuries de matériau ou des tirs courts ; L'injection à basse vitesse est utilisée pour le montage des poteaux et des bases à parois épaisses afin de réduire les contraintes de cisaillement moléculaire, minimisant ainsi les problèmes de fissuration lors de la peinture ou du cycle thermique ultérieur. La pression d'injection varie de 90 à 130 bars ; Une pression excessive provoque de graves éclairs et une augmentation des contraintes internes, tandis qu'une pression insuffisante entraîne des lignes de soudure proéminentes et une résistance aux chocs considérablement réduite.
Une fois la cavité remplie, le processus passe à une pression de maintien en deux étapes pour compenser le retrait plastique lors du refroidissement. Les temps de maintien sont de 15 à 22 secondes pour les boîtiers de batterie à paroi épaisse et de 6 à 10 secondes pour les panneaux à paroi mince, éliminant ainsi les marques d'évier en surface. Pendant la phase de maintien, la vis prépare simultanément le matériau pour le cycle suivant, raccourcissant ainsi le temps de moulage global.
Le temps de refroidissement suit la directive de 3 à 5 secondes pour 1 mm d'épaisseur de paroi ; Les panneaux standard de 2 mm nécessitent environ 10 secondes de refroidissement. La circulation continue de l'eau de refroidissement élimine la chaleur et stabilise la température du moule, empêchant ainsi la distorsion ou le désalignement de l'assemblage causé par un refroidissement inégal d'un côté du boîtier. Après refroidissement, le moule s'ouvre selon un processus de décélération en trois étapes et le mécanisme d'éjection libère doucement la pièce en plastique. Un bras robotique servo-entraîné saisit le boîtier pour couper automatiquement les déchets de la porte, et le produit fini est transféré vers la chaîne de montage ; Le contact manuel avec les surfaces visibles est strictement interdit tout au long du processus afin d'éviter que les empreintes digitales ou les huiles ne compromettent l'adhérence de la peinture.
IV. Traitement post-moulage, recuit et finition de surface
Les pièces fraîchement démoulées présentent souvent des marques de seuil et des bavures sur les lignes de séparation, tandis que les ailes minces sont sujettes à de légères déformations, ce qui nécessite des procédures de post-traitement standardisées.
Taille des portes et des bavures : des cisailles hydrauliques sont utilisées pour retirer en douceur les grandes portes des canaux froids, tandis que les saillies mineures des portes des canaux chauds sont rectifiées avec précision à la main. Des têtes de meulage pneumatiques fines et du papier de verre fin sont utilisés pour polir légèrement les lignes de séparation et les coins afin d'éliminer les micro-flashs ; une fois la poussière enlevée, la surface du boîtier est lisse et exempte d'arêtes vives. Des têtes de meulage diamantées sont utilisées pour éliminer les bavures des supports en nylon renforcé de fibre de verre de haute dureté.
Recuit pour soulager les contraintes : toutes les pièces nécessitant une peinture ou un revêtement doivent subir un recuit. Les boîtiers ASA et ABS sont cuits à une température constante de 60°C pendant 2 heures, tandis que les pièces en alliage ABS+PC sont cuites à 70°C pendant 3 heures. Un refroidissement lent et naturel garantit l'élimination complète des contraintes internes du moulage, évitant ainsi les fissures causées par une cuisson à haute température ou des fluctuations de température extérieure.
Correction thermique de la forme : les ailes déformées et les protections latérales sont fixées dans des fixations métalliques pour un façonnage à basse température ; ils sont libérés après refroidissement pour corriger la déformation et garantir des espaces d'assemblage uniformes sur tout le véhicule.
Prétraitement de surface : les pièces destinées à la peinture subissent un dépoussiérage et un dégraissage électrostatiques pour éliminer les agents de démoulage et la poussière de surface, améliorant ainsi l'adhérence de la peinture. Les couvercles d'instruments en PC transparent reçoivent un traitement de durcissement aux UV pour améliorer la résistance à l'usure et les protéger contre les éclats de pierre. Les petites pièces fonctionnelles nécessitent uniquement l'élimination des bavures avant de procéder au contrôle qualité.
V. Inspection de qualité en plusieurs étapes et stockage du produit fini
Les pièces en plastique des motos étant essentielles à la fois à l'esthétique et à la sécurité, un système d'inspection à trois niveaux est mis en œuvre : vérification du premier article, inspections par patrouille toutes les 30 minutes et inspection complète des produits finis. Suite à des changements de moule, des échanges de matériaux ou des ajustements de processus, les dix premières pièces moulées sont désignées comme échantillons de « premier article » ; les inspecteurs de qualité utilisent des pieds à coulisse pour mesurer les trous de montage et les dimensions d'encliquetage et effectuent des inspections visuelles pour détecter des défauts tels que des stries argentées, des bulles d'air, des marques de brûlure, des marques d'évier et des lignes de soudure. Les échantillons de pièces sont soumis à un test d'impact en cas de chute de 1,8 mètre, et la production en série ne démarre que si les boîtiers ne présentent aucune fissure ni éclat.
Pendant la production de masse, les inspections en cours de processus se concentrent sur la surveillance de la déformation du boîtier, des éclairs et des écarts de couleur ; les dimensions critiques de l’assemblage sont remesurées toutes les deux heures pour suivre la stabilité du processus. Pour les composants structurels renforcés de fibres de verre, les inspections ciblent spécifiquement les défauts tels que les fibres exposées et les fissures internes. Les produits finis sont soumis à une inspection tactile de tous les bords et coins pour garantir l'absence de bavures pointues ; les échantillons sont soumis à des tests de vieillissement aux UV, d'immersion dans l'huile et de cyclage à haute/basse température pour simuler des conditions de conduite extérieures exigeantes. Les pièces en plastique défectueuses sont isolées et meulées séparément ; il est strictement interdit de les retravailler ou de les mélanger avec des produits conformes.
Les panneaux de carrosserie conformes sont emballés individuellement dans de la mousse EPE et stockés dans des cartons scellés et résistants à la lumière pour éviter le jaunissement prématuré ou la dégradation des matériaux ASA et ABS provoqués par une exposition prolongée à la lumière. Simultanément, des enregistrements des lots de matières premières, des machines de moulage et des paramètres de processus sont conservés pour établir un journal complet de traçabilité de la production.
Nous sommes un fabricant de moulage de pièces en plastique pour motos, fournissant une fabrication de moulage de pièces en plastique pour motos de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces en plastique pour motos, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces en plastique pour moto, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.