Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces en plastique moulées par injection
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
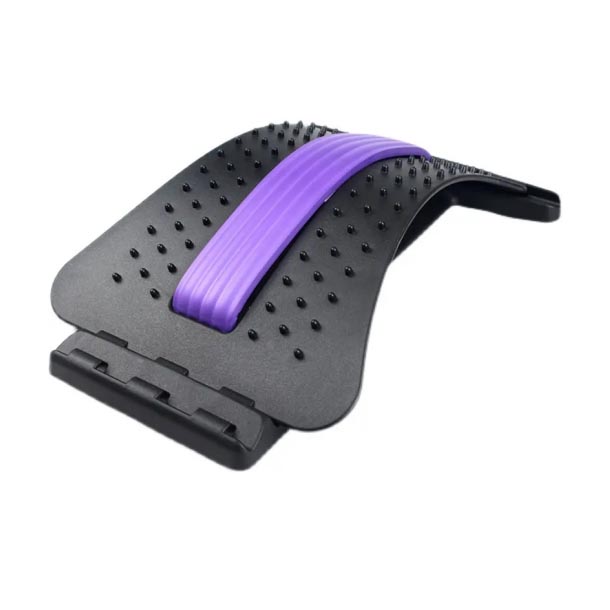
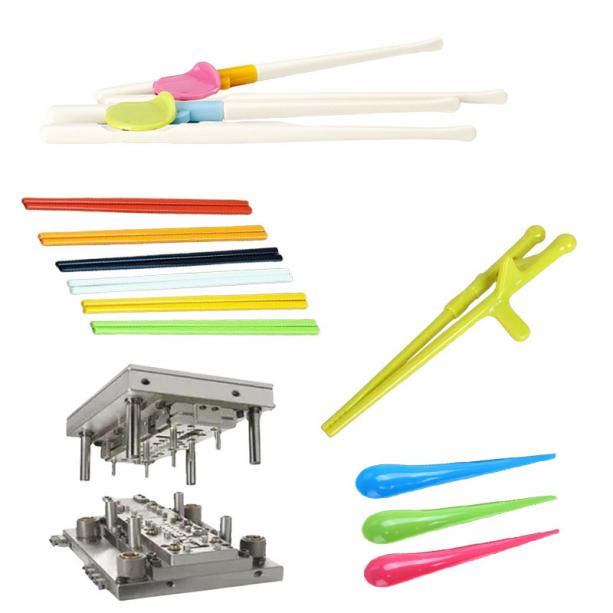
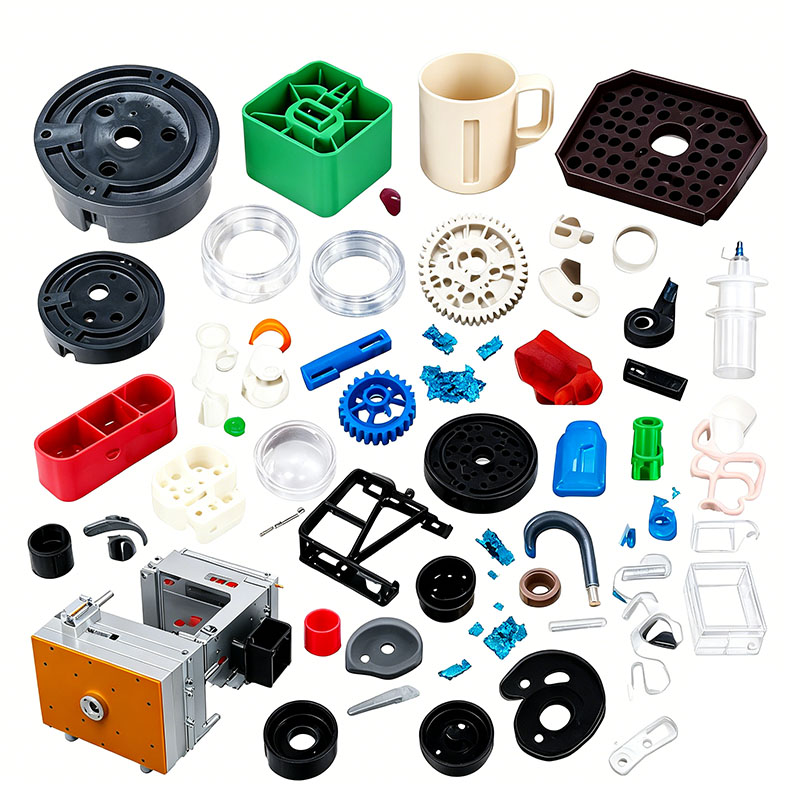
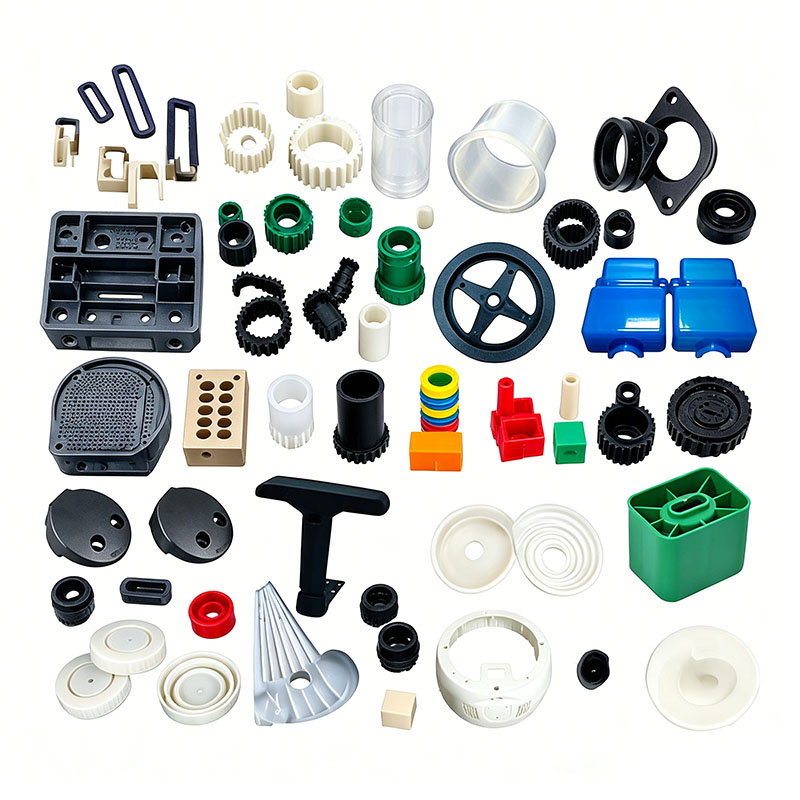
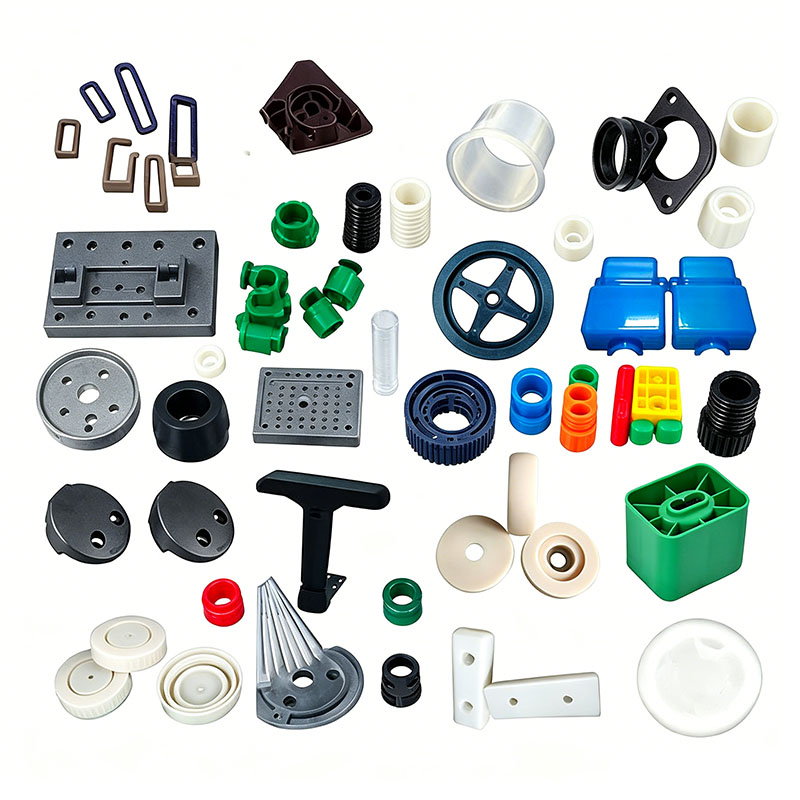
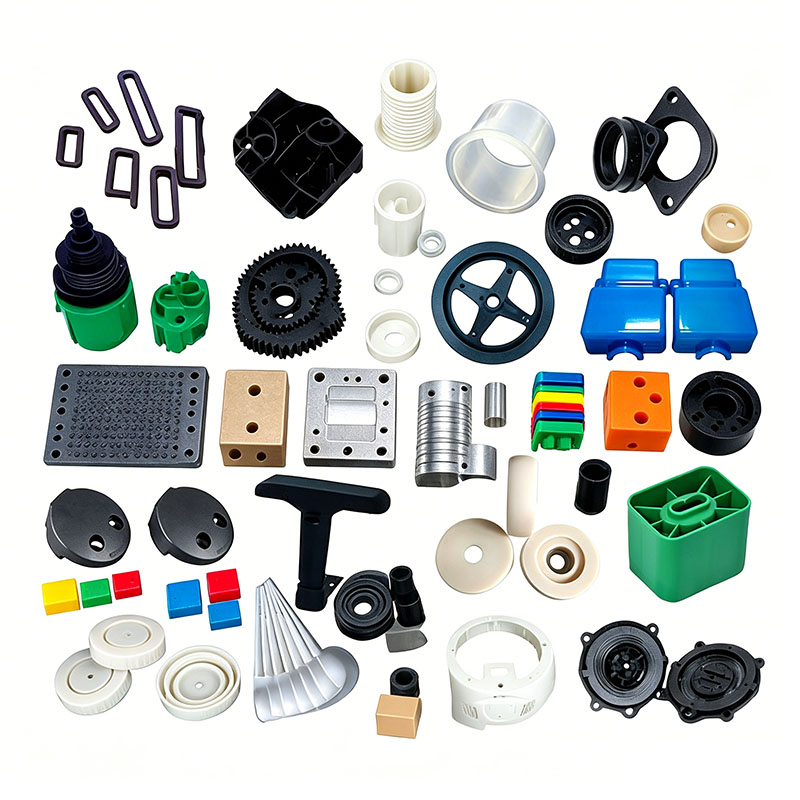
Moulage de pièces en plastique moulées par injection
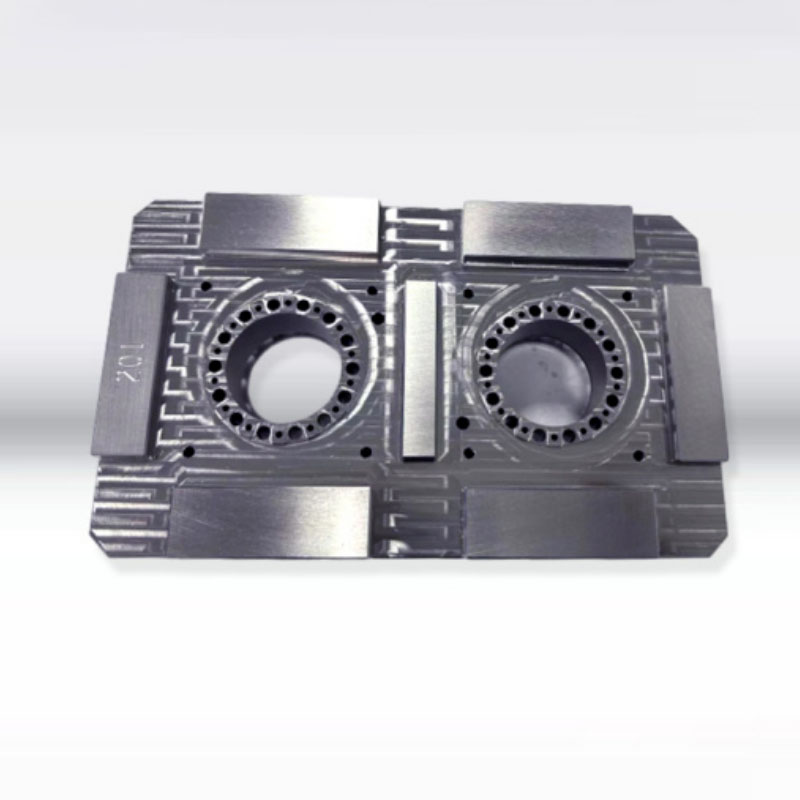
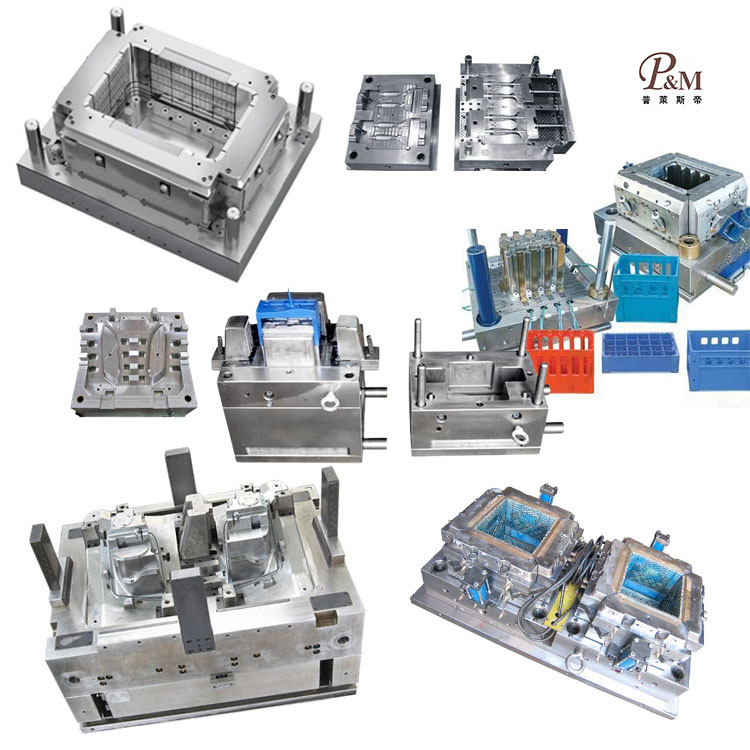
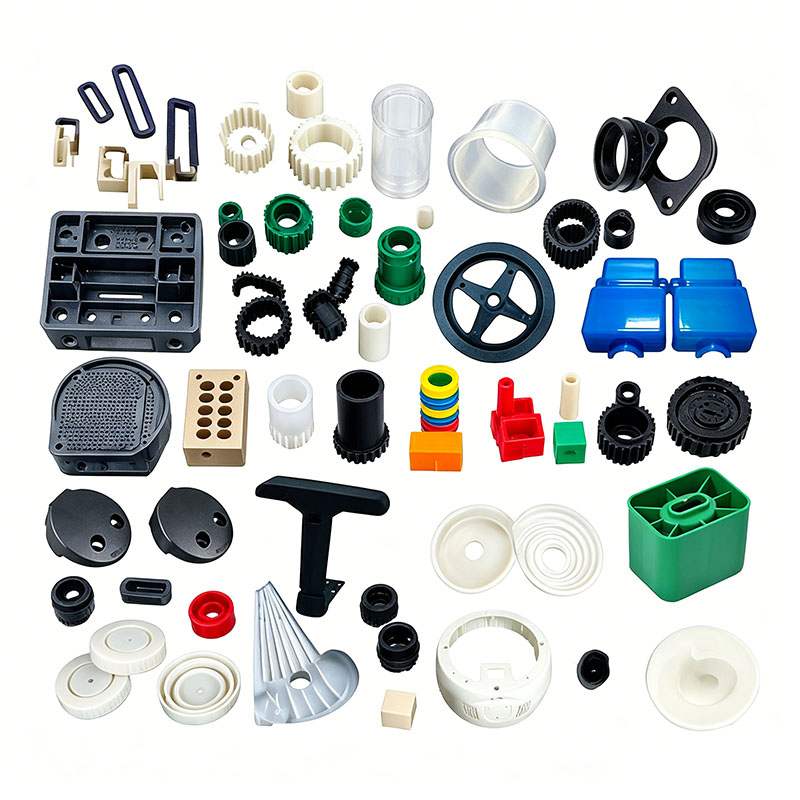
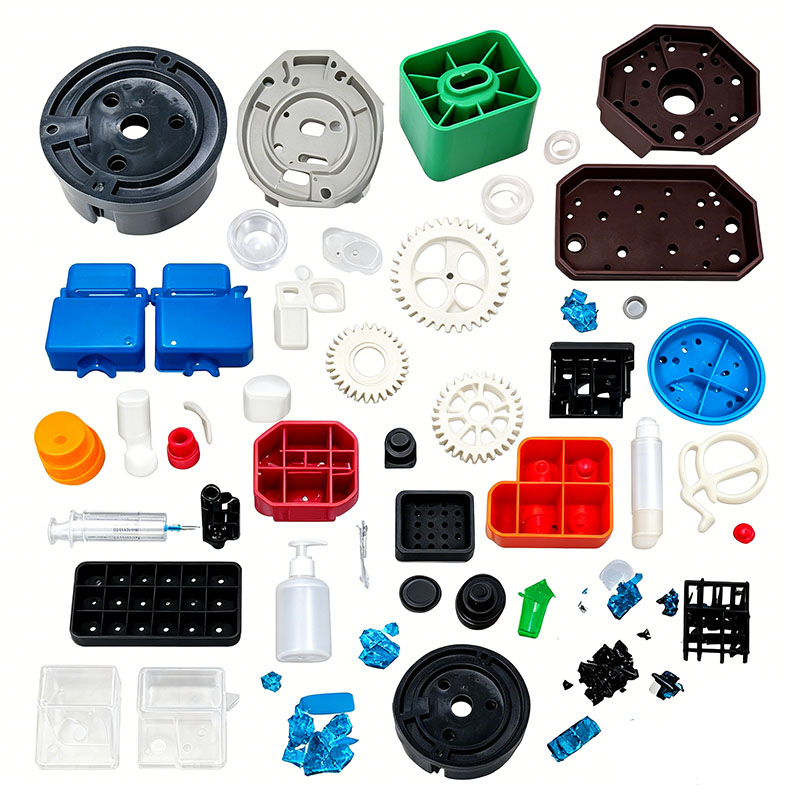
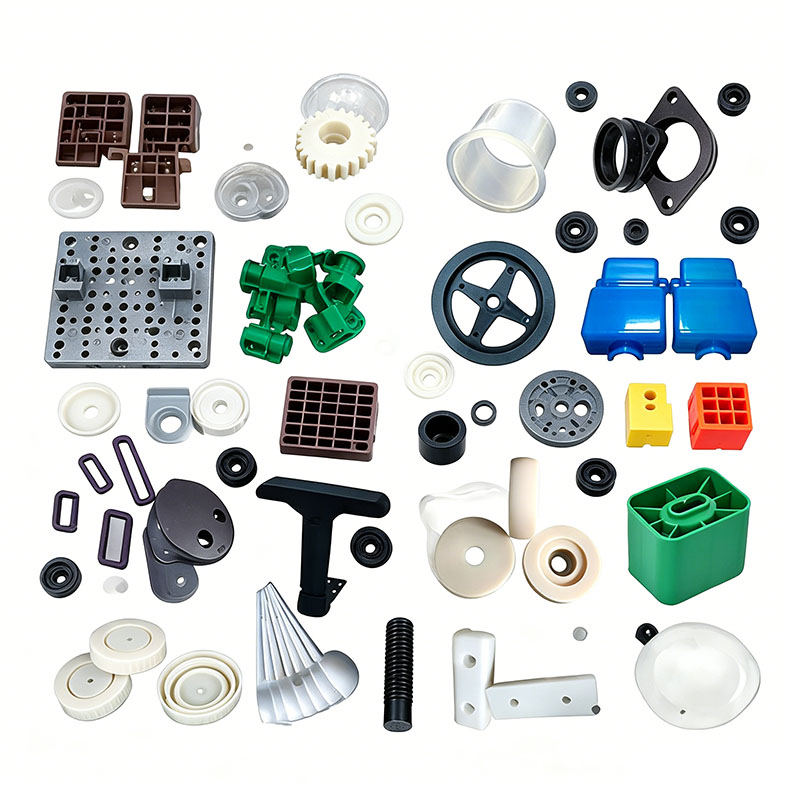
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces en plastique moulées par injection. Nous fournissons des services professionnels personnalisés de moulage de pièces en plastique moulées par injection et nous sommes un fabricant professionnel de moulage de pièces en plastique moulées par injection. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces en plastique moulées par injection, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces en plastique moulées par injection, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
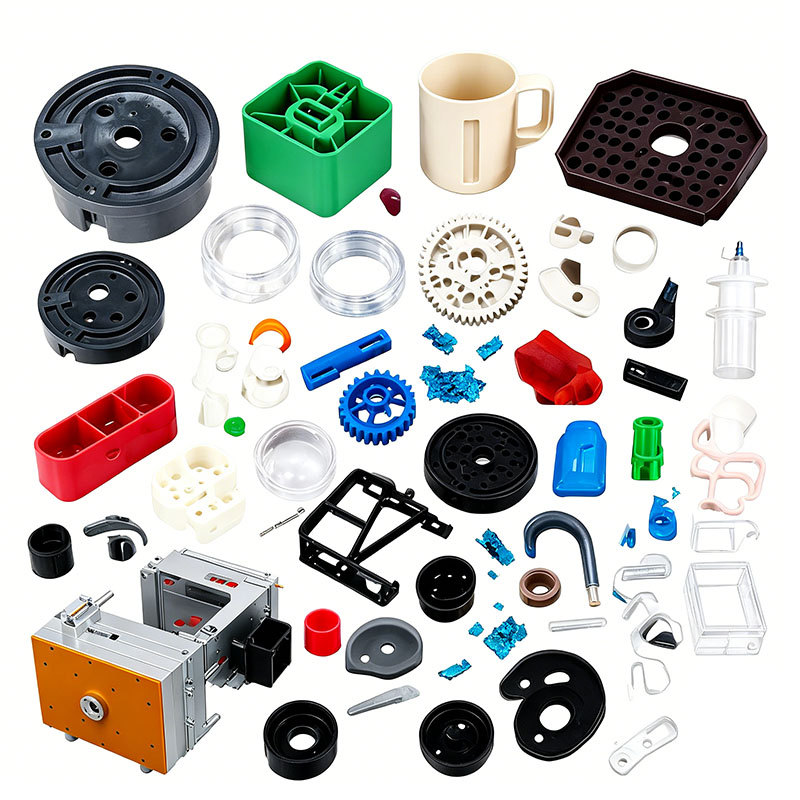
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces en plastique moulés par injection personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces en plastique moulés par injection, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
Processus standard pour le moulage par injection complet de pièces en plastique (version complète)
L'ensemble du processus comprend sept étapes principales : préparation de pré-production, prétraitement des matières premières, installation et mise en service du moule, production de masse (cycle d'injection), post-traitement/découpage, contrôle qualité et entreposage. Il s'applique à une large gamme de produits en plastique, notamment les appareils électroménagers, les véhicules électriques, les motos, les conteneurs de stockage et les petites pièces de précision.
I. Préparation de pré-production
Confirmation du dessin et du processus
Vérifier les dessins 3D du produit, l'épaisseur des parois, les tolérances d'assemblage et les exigences esthétiques ; établir la fiche de processus standard, y compris la qualité de la matière première, le code couleur, le taux de rebroyage, la température du moule, la température de fusion et le temps de refroidissement.
Inspection des équipements et des moules
Assurez-vous que le tonnage de la machine de moulage par injection correspond à la taille du moule ; inspecter le système hydraulique, les bandes chauffantes, les circuits d'eau de refroidissement, les bras robotisés et les unités de contrôle de température ; vérifiez le moule pour déceler de la rouille, des bouches d'aération obstruées ou des broches d'éjection coincées ; et éliminer les débris de la surface de séparation.
Préparation des outillages et auxiliaires
Préparez les couteaux, les outils de meulage, les gabarits de façonnage, les trémies de séchage, le mélange maître, les agents de démoulage spécialisés, la mousse EPE, les palettes d'emballage et les étriers d'inspection.
II. Prétraitement des matières premières
Mélange de matériaux
Charger la résine vierge, le mélange maître et les additifs fonctionnels (stabilisants UV, retardateurs de flamme, agents antistatiques) selon les ratios spécifiés ; si un recyclage est nécessaire, ajouter du matériau rebroyé propre dans la proportion prescrite. Mélanger à l'aide d'un mélangeur à basse vitesse pendant 5 à 12 minutes pour assurer une dispersion uniforme des colorants et des charges, en évitant les défauts tels que les stries ou les taches blanches.
Séchage et déshumidification (étape critique)
Les plastiques hygroscopiques, tels que le PC, l'ABS, l'ABS+PC et le nylon, doivent être séchés pour éliminer les défauts tels que les traces argentées, les bulles et le délaminage de la peinture ; Le PP, le PE et le TPO ne nécessitent un séchage que pendant de courtes périodes dans des environnements très humides.
Après séchage, fermez le récipient de matériau et transférez-le dans la trémie hermétique de la machine de moulage par injection pour éviter la réabsorption de l'humidité.
Purge du baril
Lorsque vous changez de matériaux ou de couleurs, purgez les matériaux résiduels du baril à l'aide d'un composé de purge pour éviter la contamination des matériaux, le délaminage, l'incohérence des couleurs ou la dégradation des performances. III. Installation du moule, préchauffage et débogage
Levage et serrage
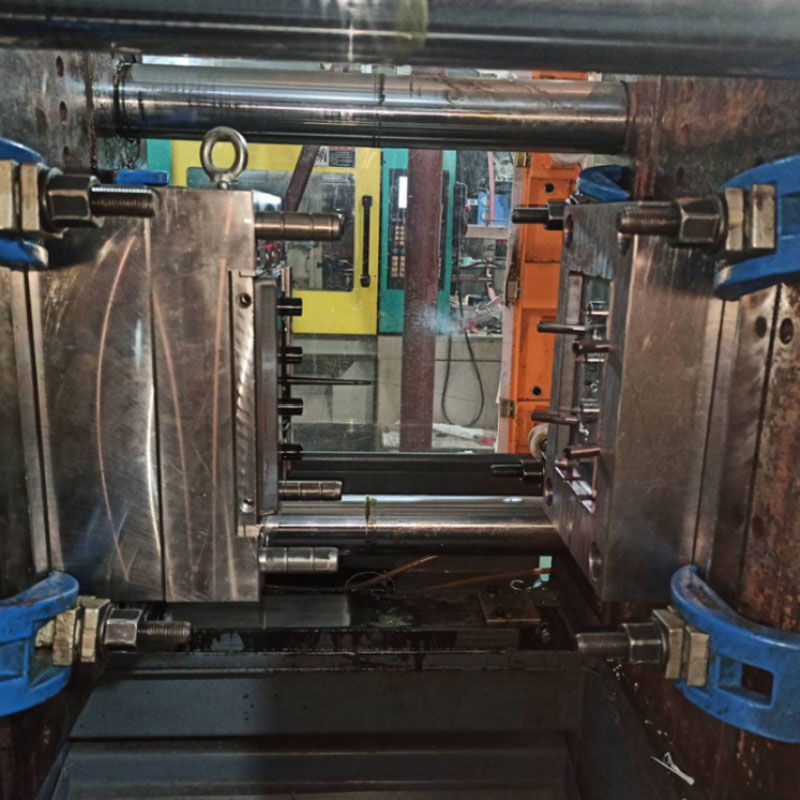
Soulever le moule à l'aide d'un pont roulant et le positionner contre les plateaux de la presse à injecter ; serrez uniformément les plaques de serrage ; connecter les lignes de contrôleur de température d'eau de refroidissement et de moule ; et faites couler de l'eau pour vérifier les fuites.
Préchauffage du moule
Activez le contrôleur de température du moule et réglez la température selon les spécifications du processus ; maintenir une température constante pendant 20 à 30 minutes pour garantir une température de cavité uniforme et stable.
Chauffage des équipements
Chauffer le canon et la buse par étapes ; une fois la température de moulage standard atteinte, maintenez-la pendant 10 à 20 minutes pour vous assurer que la matière première est complètement fondue.
Moulage d’essai et ajustement des paramètres
Effectuer des tirs d'air manuels pour purger la matière froide ; effectuer des essais à basse vitesse et basse pression, en ajustant progressivement la vitesse d'injection, la pression d'injection, la pression de maintien et le temps de refroidissement ; produire 5 à 10 échantillons consécutifs et inspecter les tirs courts, les éclats, les marques d'enfoncement, les gauchissements et les lignes de soudure ; optimiser le processus de manière itérative jusqu'à ce que les échantillons répondent aux normes de qualité.
Confirmation du premier article
Soumettez le premier article au contrôle qualité pour mesurer les dimensions, l’apparence et la résistance ; la production de masse ne peut commencer qu’après confirmation de l’approbation.
IV. Cycle de production de masse automatisé de moulage par injection (étapes standard pour un seul moule)
Les actions suivantes sont répétées pour chaque cycle de moulage :
Fermeture du moule : fermeture lente → avance rapide → protection basse pression → verrouillage haute pression (pour éviter d'endommager le moule par des corps étrangers).
Accumulation de matière/préplastification : la vis tourne et se rétracte, fondant et accumulant la matière première à l'avant du canon.
Injection et remplissage : la vis avance, forçant le plastique fondu à travers les canaux et les portes pour remplir la cavité ; un contrôle de vitesse à plusieurs étages est appliqué (lent au portail, rapide au milieu et décéléré à la fin pour faciliter la ventilation).
Pression de maintien étagée : le maintien du premier étage remplit la cavité ; le maintien à basse pression du deuxième étage compense le retrait à mesure que le plastique refroidit, éliminant ainsi les marques d'évier.
Refroidissement et solidification : le refroidissement continu par eau du moule permet à la pièce en plastique de se solidifier dans la cavité ; le temps de refroidissement est contrôlé pour éviter la déformation après démoulage.
Ouverture du moule : ouverture lente avec décélération en trois étapes pour éviter de tirer ou de déformer la pièce en plastique.
Éjection : éjection échelonnée à basse vitesse avec poussée multipoint uniforme pour éviter les marques de contrainte (« points blancs »), les perforations ou la flexion du produit. Retrait des pièces : les bras robotisés ramassent automatiquement les pièces en plastique et séparent simultanément les déchets de la porte/du canal, les envoyant vers un bac de granulation ; pour les configurations sans bras robotiques, le retrait manuel est effectué avec soin pour éviter de rayer les surfaces cosmétiques.
V. Traitement post-moulage et parage
Retrait des portails et des coureurs
Les portes à broches et les portes sous-marines permettent une séparation automatique ; les grands portails sont coupés à ras à l'aide de cisailles hydrauliques.
Ébavurage de précision
Les fines bavures au niveau des lignes de séparation, des nervures et des encliquetages sont éliminées par lots à l'aide de meuleuses pneumatiques, de papier de verre ou de finition vibrante pour garantir des bords lisses et exempts de points pointus.
Remodelage/Correction thermique
Le PP et les pièces longues à parois minces sujettes à la déformation sont placés dans des fixations métalliques assorties pour refroidir et durcir à basse température, corrigeant ainsi la planéité et les espaces d'assemblage.
Recuit pour soulager les contraintes (obligatoire pour les pièces pulvérisées/peintes)
Les pièces cosmétiques en ABS, PC ou mélanges ABS+PC sont cuites à une température constante de 60 à 70°C pendant 1 à 3 heures ; un refroidissement lent libère les contraintes internes, empêchant ainsi les futures fissures de la peinture ou les défaillances structurelles dues aux cycles thermiques.
Finition des surfaces
Les produits nécessitant des améliorations esthétiques subissent des processus tels que l'élimination électrostatique de la poussière/de l'huile, la peinture par pulvérisation, le durcissement aux UV, la sérigraphie ou le surmoulage ; Les pièces destinées au contact alimentaire ou aux enfants utilisent uniquement des peintures à l'eau respectueuses de l'environnement.
VI. Processus d'inspection de qualité en plusieurs étapes
Inspection de patrouille : des échantillons sont prélevés toutes les 30 minutes pour une inspection visuelle et une mesure au pied à coulisse des dimensions critiques de l'assemblage.
Vérifications ponctuelles fonctionnelles
Essais de chute des pièces porteuses ; tests d'immersion pour composants étanches à l'air ; essais de résistance au feu pour les pièces ignifuges ; tests de cyclage haute/basse température pour les pièces extérieures ; essais de frottement alternatif pour pièces résistantes à l'usure.
Inspection complète du produit fini
Détection de défauts tels que des stries argentées, des bulles, des marques de brûlure, des variations de couleur, des déformations, des bavures, des microfissures ou un engagement rigide par encliquetage ; les pièces défectueuses sont isolées et granulées, les pièces porteuses ou critiques pour la sécurité rejetées étant strictement interdites d'être réutilisées dans la production de composants fonctionnels.
VII. Tri, emballage et entreposage
Tri et classification : les produits qualifiés, les articles retravaillables et les pièces de rebut sont stockés séparément et clairement étiquetés. Emballage de protection : Séparez les parties visibles à l'aide de mousse EPE et scellez-les dans des sacs en plastique résistant à la lumière pour éviter les rayures et le jaunissement causés par l'exposition à la lumière.
Enregistrements d'entreposage : étiquetez les lots de matières premières, les identifiants de machine et les dates de production ; établir un journal de traçabilité qualité ; et stockez les matériaux dans un entrepôt sec et protégé de la lumière.
Procédures de clôture de la production
Avant de l'arrêter, videz le canon de la machine et éteignez les systèmes de chauffage et de refroidissement ; nettoyer les surfaces de séparation du moule, la trémie et le granulateur ; vaporisez le moule avec de l'huile antirouille et déplacez-le vers la zone de stockage du moule ; et organiser les enregistrements de processus et les rapports de production.
Nous sommes un fabricant de moulage de pièces en plastique moulées par injection, fournissant une fabrication de moulage de pièces en plastique moulées par injection de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces en plastique moulés par injection, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces en plastique moulées par injection, Chine, Fabricant, Fournisseur, Usine, Personnalisé, Vente en gros, Acheter, Qualité, Dernières ventes, Fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.