Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces de carrosserie en plastique de voiture Aoto
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
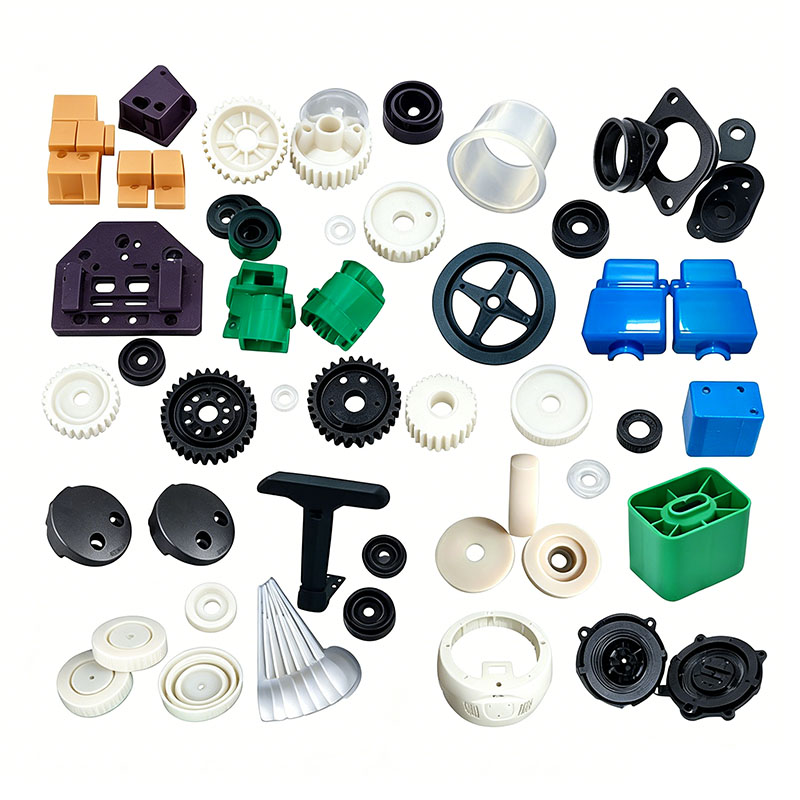
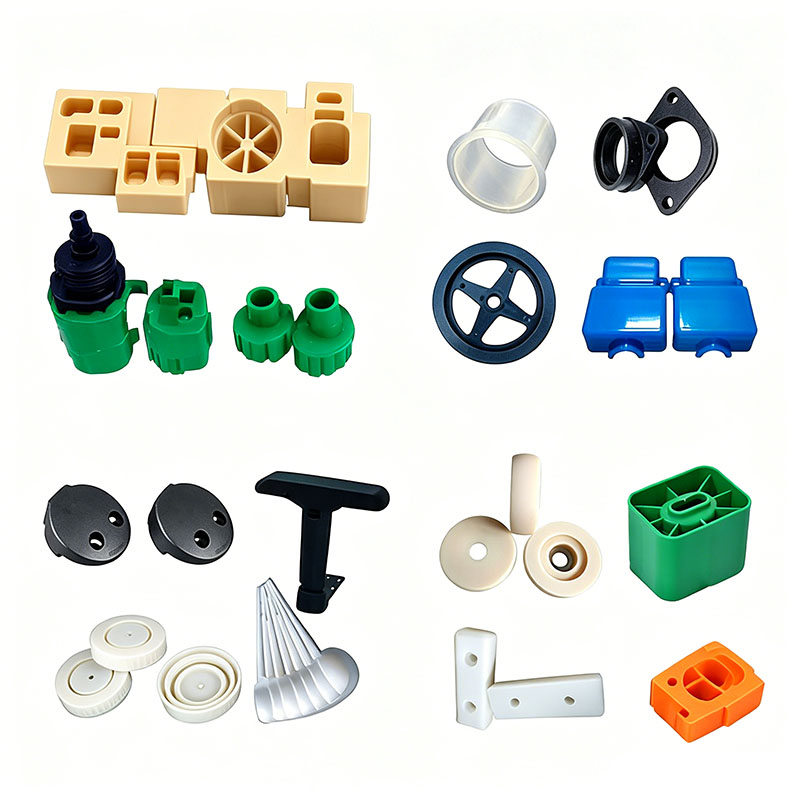
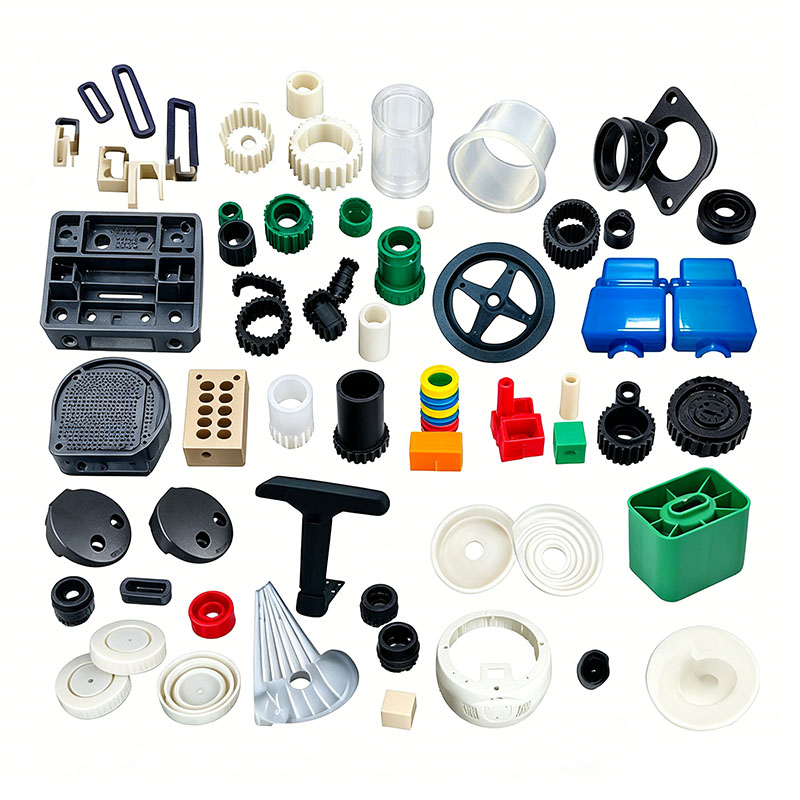
Moulage de pièces de carrosserie en plastique de voiture Aoto
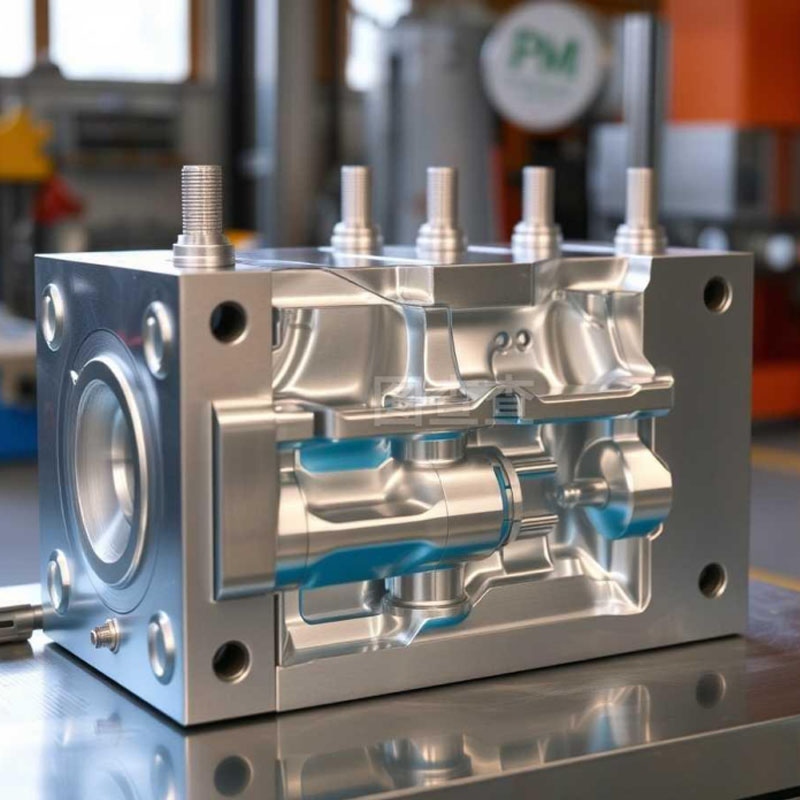
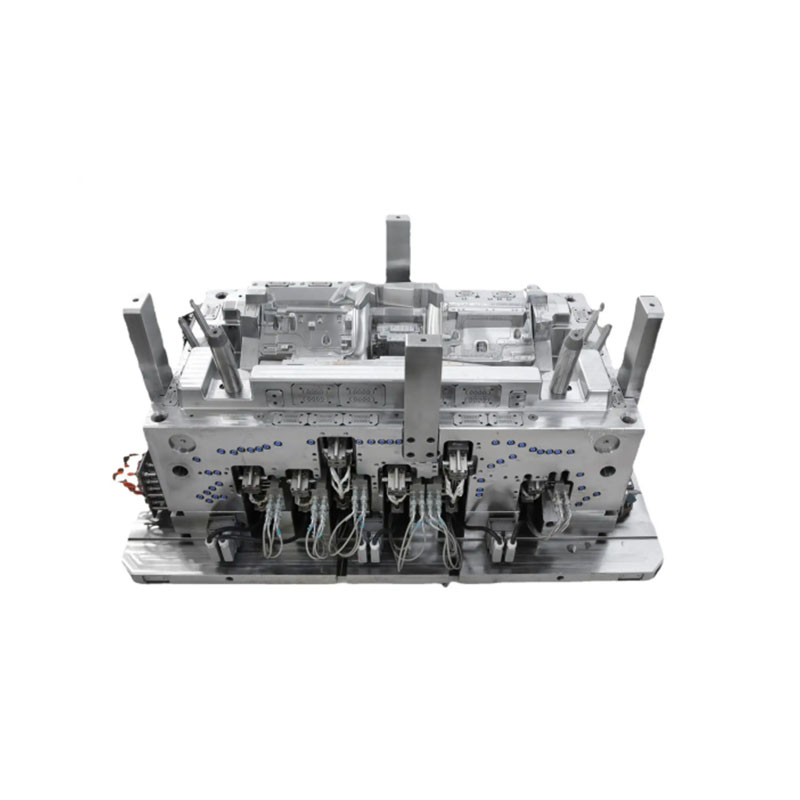
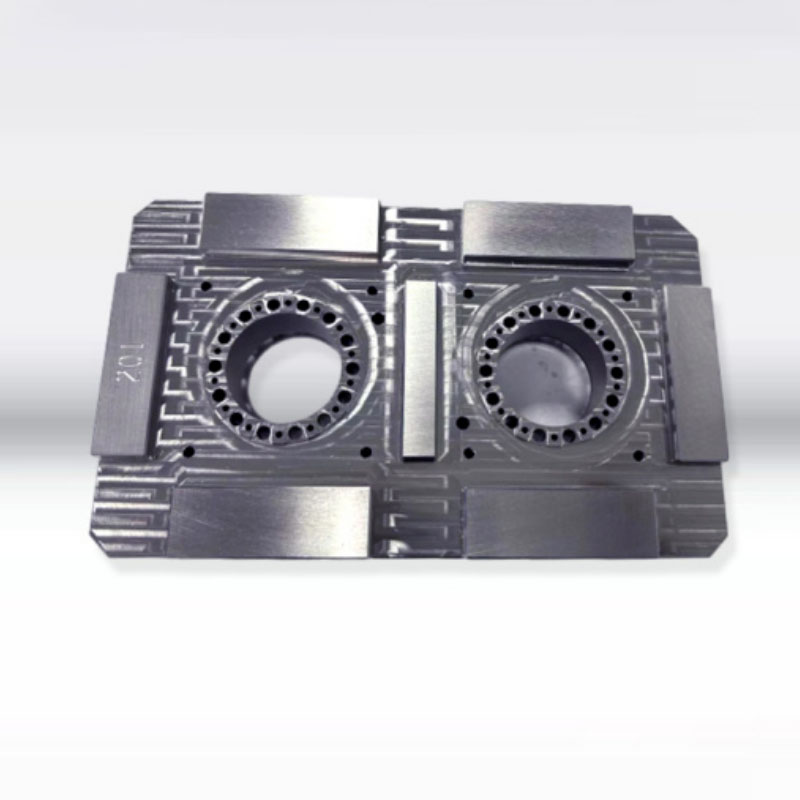
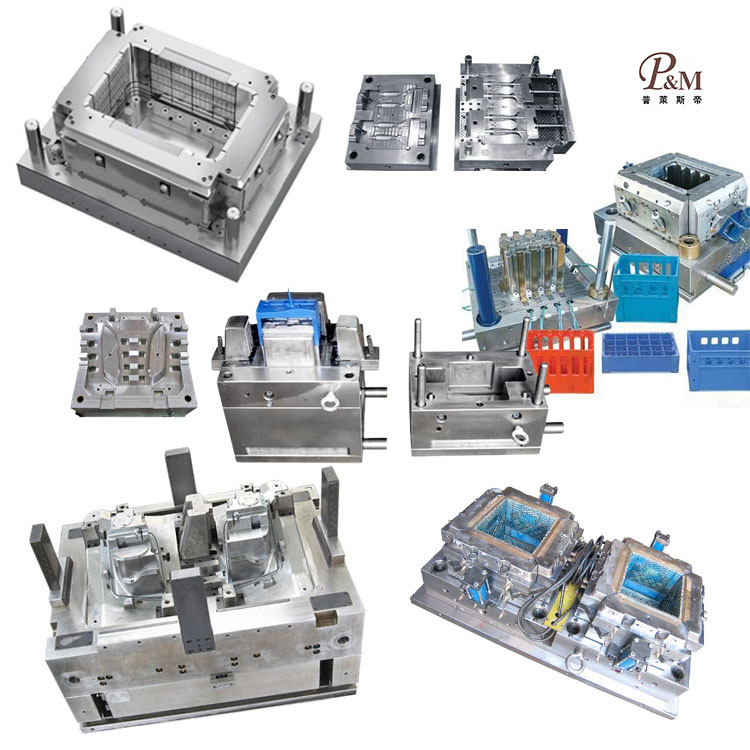
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces de carrosserie en plastique de voiture aoto. Nous fournissons des services professionnels personnalisés de moulage de pièces de carrosserie en plastique de voiture aoto, et nous sommes un fabricant professionnel de moulage de pièces de carrosserie en plastique de voiture aoto. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces de carrosserie en plastique de voiture aoto, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces de carrosserie en plastique de voiture Aoto, telles que : conception CAO, fabrication de moules, moulage par injection, production de produits en plastique, assemblage et autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d'approvisionnement parfaite, notre société peut fournir à nos clients des produits de moulage de pièces de carrosserie en plastique de voiture aoto personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces de carrosserie en plastique de voiture aoto, nous pouvons fabriquer les pièces en plastique correspondantes, ce qui est principalement réalisé à l'aide de moules d'injection.
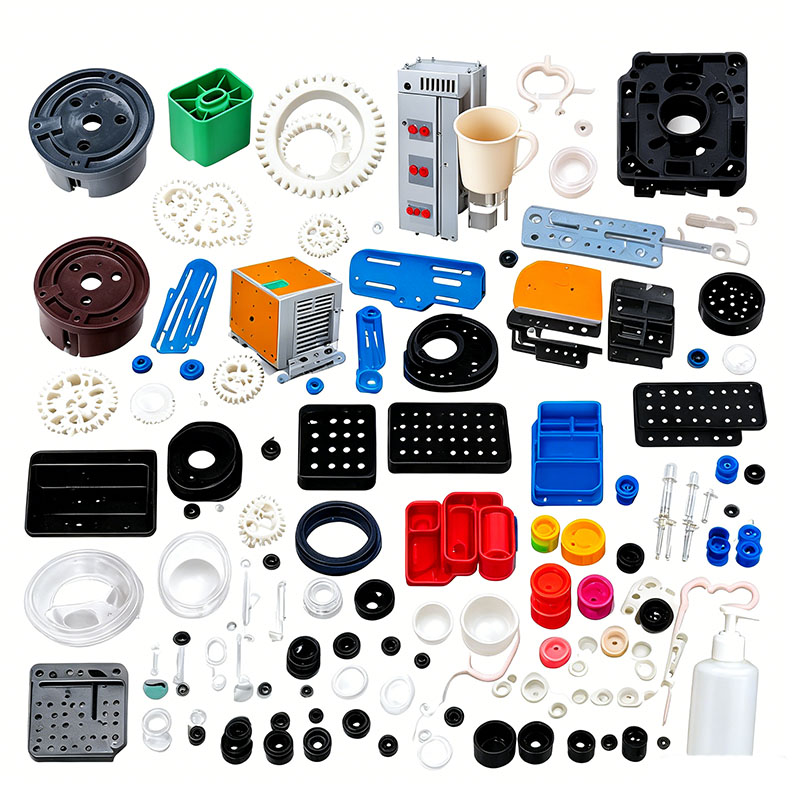
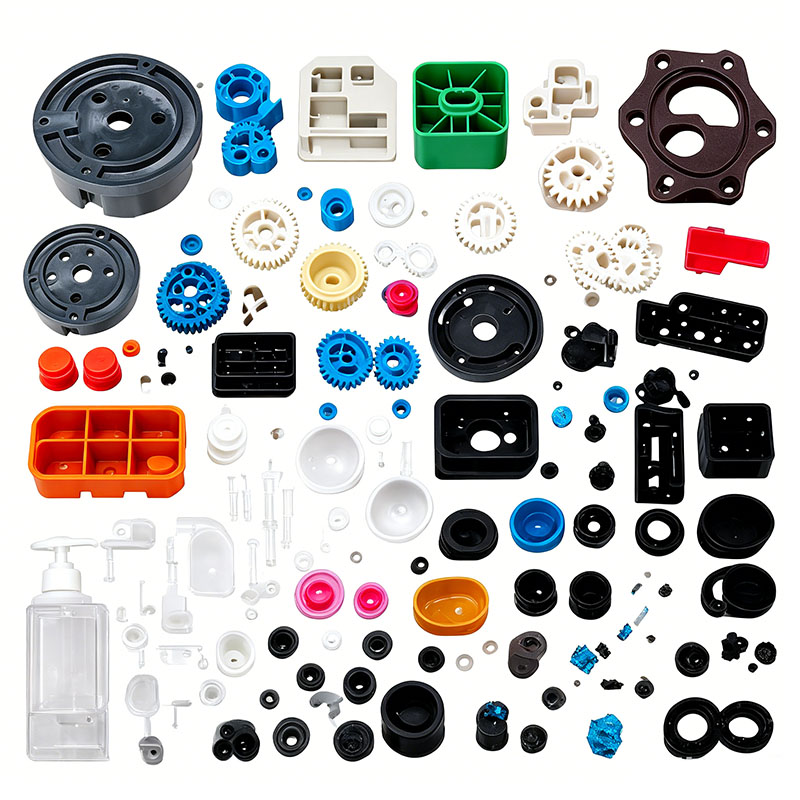
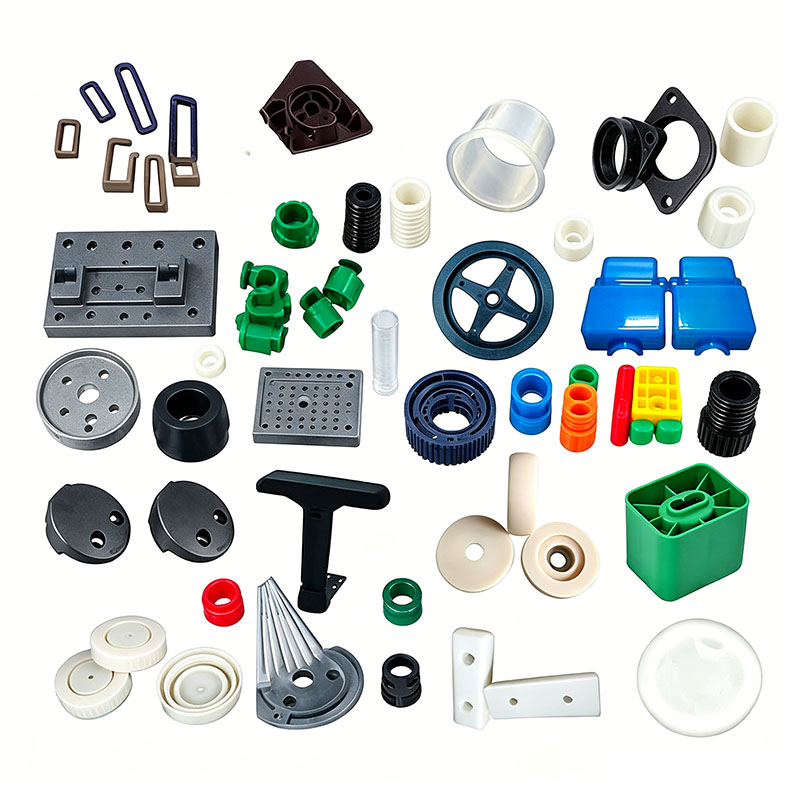
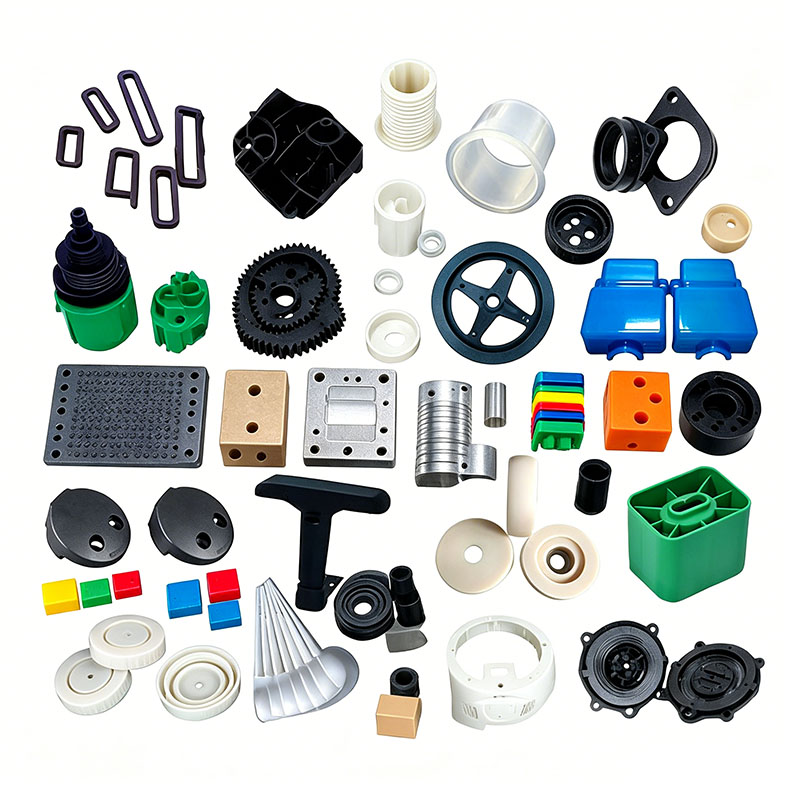
Les composants en plastique pour véhicules électriques se répartissent en trois catégories : les panneaux extérieurs de carrosserie, les pièces structurelles fonctionnelles et les composants de protection électrique. Les exemples incluent les protections avant et arrière, les capots avant, les ailes, les couvercles de plancher, les boîtiers de compartiment à batterie, les boîtiers d'instruments, les supports d'éclairage, les couvercles de câblage et les compartiments de rangement. Ces produits sont soumis à une exposition extérieure prolongée (lumière du soleil, pluie et variations de température) ainsi qu'à des vibrations continues et des impacts de pierres pendant leur fonctionnement. De plus, la batterie et les composants de commande électronique nécessitent une isolation électrique et un caractère ignifuge ; les parties extérieures doivent résister à la peinture sans se fissurer ni jaunir (résistance aux intempéries) ; et les pièces porteuses doivent résister aux chocs sans déformation. Les matières premières courantes comprennent l'ASA et l'ABS/PC pour les pièces extérieures résistantes aux intempéries ; PP modifié et PP renforcé de fibres de verre pour les pièces structurelles porteuses ; PC pour boîtiers de lumière transparents ; et ABS ignifuge pour les couvercles de commandes électroniques. Les principaux points de contrôle du moulage se concentrent sur la résistance aux intempéries et la prévention des fissures, les faibles contraintes internes, la stabilité dimensionnelle, les faibles émissions de COV et le caractère ignifuge fiable, comme détaillé ci-dessous.
I. Sélection des matières premières et prétraitement
Classement des matières premières et gestion du rebroyé
Les pièces exposées telles que la carrosserie et les ailes du véhicule utilisent de l'ASA ou de l'ABS/PC vierge, avec seulement une petite quantité (≤ 10 %) de rebroyé propre du même matériau autorisé. L'utilisation de rebroyés est strictement interdite pour les compartiments de batteries, les pièces porteuses reliées au châssis et les boîtiers électriques ignifugés ; le rebroyage peut réduire la résistance aux chocs et compromettre les systèmes ignifuges, entraînant des fissures lors de l'impact et des risques de court-circuit ou d'incendie.
Les mélanges de matériaux intègrent des mélanges maîtres anti-UV/résistants aux intempéries et des agents de démoulage écologiques à faible migration pour minimiser la floraison des surfaces extérieures et les odeurs intérieures. Les matériaux ignifuges et renforcés de fibres de verre sont mélangés et stockés dans des silos séparés ; le mélange avec du PP ou de l'ABS standard est interdit pour éviter une dégradation des performances. Les matériaux modifiés en fibre de verre subissent un mélange à basse vitesse pour éviter la rupture des fibres, ce qui réduirait autrement la résistance et provoquerait une exposition des fibres en surface.
Normes strictes de séchage et de déshumidification
L'ASA, l'ABS/PC et le PC sont très sensibles à l'absorption d'humidité ; des traces d'humidité peuvent provoquer des « traînées argentées » et des micropores internes, entraînant des défauts de peinture (tels que des éclats) et une rupture fragile sous l'impact. Les matériaux ASA et ABS+PC subissent un séchage à l'air chaud à 85°C pendant 4 heures ; Les boîtiers de lampes PC subissent un séchage par déshumidification à 110°C pendant 4 à 6 heures. Le PP modifié a une absorption d'eau extrêmement faible ; l'humidité de surface est éliminée par séchage à 60°C pendant seulement 1 heure pendant la saison des pluies. Après séchage, les matières premières sont acheminées via des canalisations étanches pour éviter la réabsorption de l'humidité de l'atelier.
II. Points clés pour la conception des moules et la mise en service des machines
Les boîtiers des véhicules électriques (VE) sont généralement des pièces de grande surface à paroi mince (1,8 à 2,5 mm d'épaisseur), comportant des nervures internes et des bossages de montage avec des épaisseurs de paroi de 3 à 6 mm. Cette variation significative d’épaisseur les rend sujets aux marques d’enfoncement et au gauchissement ; par conséquent, la conception du moule se concentre sur un refroidissement équilibré, une ventilation adéquate et une éjection équilibrée.
Acier moulé et optimisation structurelle
Les cavités pour pièces cosmétiques utilisent de l'acier à finition miroir S136, garantissant une surface sans rayures ni piqûres après polissage, adaptée aux processus de peinture. Les cavités des pièces renforcées de fibres de verre ou ignifuges subissent une nitruration intégrale pour résister à l'érosion causée par les charges et prolonger la durée de vie. Tous les coins comportent des rayons (congés R) pour éliminer les concentrations de contraintes, empêchant ainsi les fissures causées par les cycles thermiques ou les vibrations. L'usinage de haute précision des lignes de joint minimise les bavures fines, évitant ainsi les risques d'assemblage (tels que les doigts pincés) et les espaces excessifs.
Système de refroidissement équilibré (crucial pour prévenir la déformation)
Les panneaux de protection et les boîtiers avant utilisent des canaux de refroidissement symétriques et conformes qui enveloppent la pièce, tandis que les bossages à parois épaisses intègrent des noyaux de refroidissement internes en spirale pour minimiser les différences de température entre les sections épaisses et minces. Les températures des moules sont contrôlées par zone : 55 à 65 °C pour les pièces extérieures en ASA ; 70–80°C pour les pièces ABS/PC ; et 30 à 45°C pour les pièces en PP modifiées. Des températures excessives du moule en PP entraînent un retrait de cristallisation accru et des espaces d'assemblage inégaux, tandis que des températures trop basses entraînent des contraintes internes résiduelles élevées, provoquant une lente distorsion et une déformation lors d'une utilisation en extérieur.
Ventilation et éjection équilibrée
Les boîtiers de grande surface impliquent de longs chemins d'écoulement de la matière fondue. Des fentes d'aération continues (de 0,012 à 0,015 mm de profondeur) sont usinées le long des côtés longs de la ligne de joint, au niveau des lignes de soudure et aux extrémités des nervures pour évacuer rapidement les gaz de décomposition, empêchant ainsi les brûlures et garantissant une résistance adéquate de la ligne de soudure. Pour les grandes pièces, un système d'éjection équilibré combinant plusieurs broches d'éjection et blocs d'éjection est utilisé pour empêcher le blanchiment sous contrainte localisé ou la déformation du boîtier ; des blocs d'éjection auxiliaires sont ajoutés pour les composants de garde-boue minces.
Protocoles d'installation et de configuration des moules
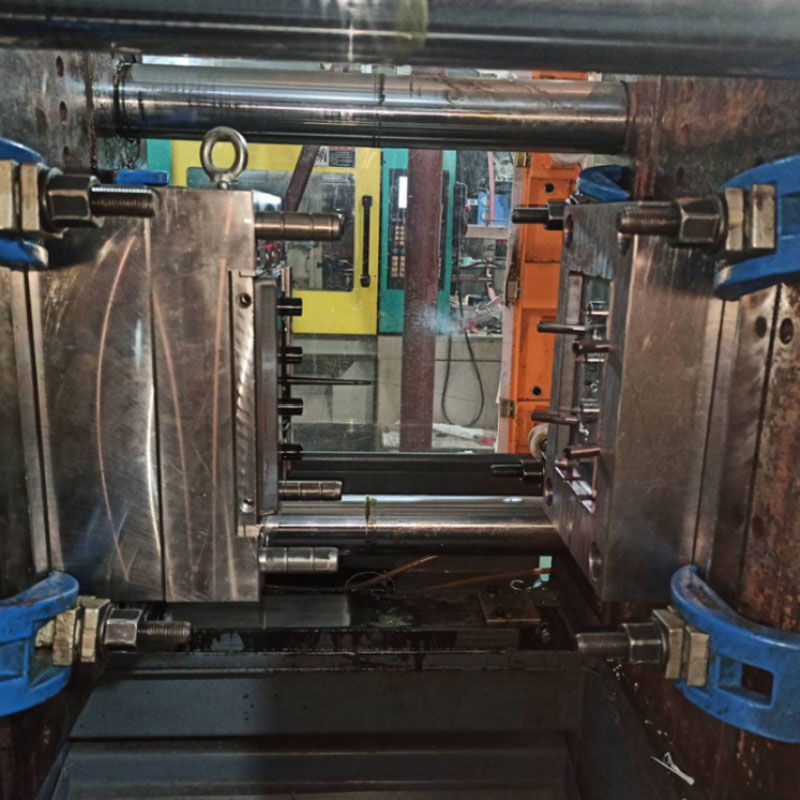
Les grands moules de carrosserie sont associés à des machines de moulage par injection de 500 à 1 200 tonnes ; les plaques de serrage doivent être serrées uniformément pour résister aux forces d'injection à haute pression et empêcher l'ouverture du moule ou la formation de bavures. Les circuits d'eau sont équipés de détecteurs de débit pour vérifier que chaque ligne est exempte de blocages ou de fuites. La protection du moule basse pression est calibrée pour déclencher une ouverture automatique si des résidus de porte sont détectés, protégeant ainsi la cavité coûteuse du moule. Avant de produire des pièces ignifugées, le fût est soigneusement purgé pour éliminer tous les plastiques incompatibles résiduels.
III. Points de contrôle clés pour le moulage par injection
Noyau de processus : remplissage par étapes à faible cisaillement, maintien à basse pression en deux étapes et refroidissement adéquat et équilibré pour minimiser les contraintes internes et améliorer la résistance aux chocs extérieurs et la résistance aux intempéries.
Contrôle de la température du baril zoné
Corps ASA : 175–205°C (buse ≤210°C) ; une chaleur excessive dégrade les additifs résistants aux UV, conduisant à un jaunissement futur.
Boîtiers d'instruments ABS/PC : 190–250°C (max 260°C) ; une surchauffe libère des substances volatiles, provoquant de fortes odeurs dans l’habitacle du véhicule.
Compartiments à piles en PP modifié : 190–220 °C ; boîtiers de commande électronique ABS ignifuge : ≤225°C (une chaleur excessive compromet le système ignifuge).
Remplissage par étapes à vitesse variable
Les grands panneaux de protection utilisent un profil de vitesse en trois étapes : mise en tampon à faible vitesse au niveau de la porte, vitesse moyenne à élevée pour la phase de remplissage intermédiaire et vitesse réduite pour la ventilation au niveau des lignes de soudure distantes afin de minimiser les contraintes internes induites par le cisaillement. Les pièces renforcées de fibres de verre sont moulées à des vitesses moyennes à faibles pour atténuer les défauts de « flottement des fibres ». La pression d'injection est réglée entre 90 et 120 bars ; Une pression insuffisante entraîne des lignes de soudure fragiles susceptibles de se briser en raison des vibrations du véhicule, tandis qu'une pression excessive provoque des éclairs et une accumulation de contraintes internes, conduisant à des fissures pendant le cycle thermique.
Pression de maintien en deux étapes
Le PP et le PP renforcé de fibres de verre sont des matériaux semi-cristallins présentant des taux de retrait élevés ; par conséquent, un profil de pression de maintien en deux étapes est mis en œuvre pour garantir une compensation matérielle adéquate. Les temps de maintien sont fixés à 6 à 10 secondes pour les pièces cosmétiques à paroi mince et à 15 à 20 secondes pour les supports de compartiment de batterie à paroi épaisse afin d'éliminer les marques d'évier en surface ; le maintien et la plastification du matériau se produisent simultanément pour raccourcir le cycle de moulage.
Protocoles de refroidissement et de retrait de pièces
Le temps de refroidissement est calculé entre 3 et 5 secondes pour 1 mm d'épaisseur de paroi (par exemple, 9 à 14 secondes pour un boîtier de 2 mm d'épaisseur). Un refroidissement insuffisant compromet la planéité de la pièce lors du démoulage, entraînant un retrait et une déformation continus pendant le stockage ou l'utilisation à l'extérieur, ce qui provoque un désalignement lors de l'assemblage du véhicule. L'ouverture et l'éjection du moule s'effectuent à des vitesses faibles et constantes ; un bras robotique gère le retrait des pièces et le contact manuel avec les surfaces cosmétiques est strictement interdit pour empêcher la contamination par l'huile d'affecter l'adhérence de la peinture. Après démontage, les pièces sont posées à plat sur les fixations ; il est interdit d'empiler ou de comprimer des boîtiers chauds.
IV. Post-traitement : mise en forme et soulagement du stress
Coupe de précision des bavures de porte
Les grandes portes des canaux froids sont enlevées en douceur à l'aide de fraises hydrauliques, tandis que les fines bavures sur la ligne de joint sont meulées à l'aide de têtes de meulage pneumatiques de précision. Les têtes de meulage diamantées sont utilisées pour les pièces rigides renforcées de fibres de verre afin de garantir un assemblage serré et sans bavures et d'éviter les fissures induites par les contraintes causées par les vibrations du véhicule.
Recuit pour soulager les contraintes (obligatoire pour les pièces peintes)
Tous les boîtiers ASA et ABS/PC destinés à la peinture ou à la cuisson subissent un recuit à température constante dans un four à 60-70°C pendant 2-3 heures. Un refroidissement lent libère les contraintes internes, évitant ainsi les fissures pendant le processus de peinture/cuisson ou dues aux fluctuations de température extérieure. Les protections et ailes légèrement déformées subissent un façonnage thermique à basse température dans des fixations métalliques dédiées pour garantir des espaces uniformes à travers le véhicule.
Prétraitement de surface
Les pièces peintes subissent un dépoussiérage électrostatique et un dégraissage au plasma pour éliminer les résidus d'agent de démoulage et améliorer l'adhérence du film de peinture. Les boîtiers d'éclairage transparents en PC reçoivent un traitement de durcissement UV pour résister aux rayures causées par les pierres. Les composants de commande électrique ignifuges sont soumis à un échantillonnage aléatoire pour des tests d'isolation et de retardateur de flamme avant d'être approuvés pour l'entreposage.
Nous sommes un fabricant de moulage de pièces de carrosserie en plastique de voiture aoto, fournissant une fabrication de moulage de pièces de carrosserie en plastique de voiture aoto de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces de carrosserie en plastique de voiture aoto, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces de carrosserie en plastique de voiture Aoto, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.