Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces en plastique pour parapluie
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
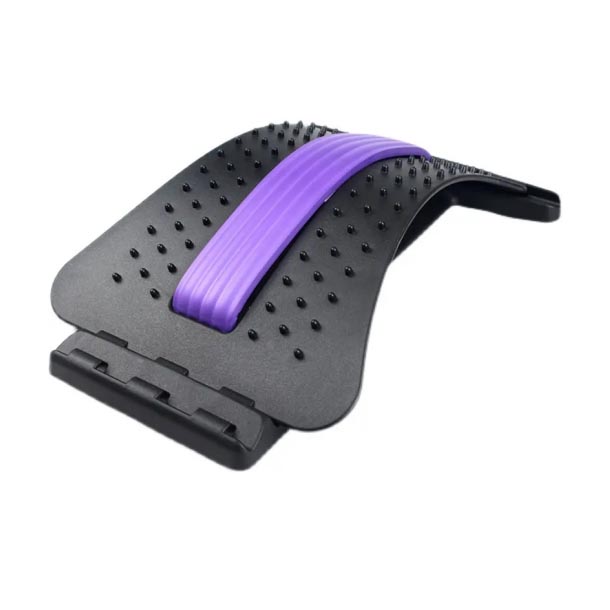
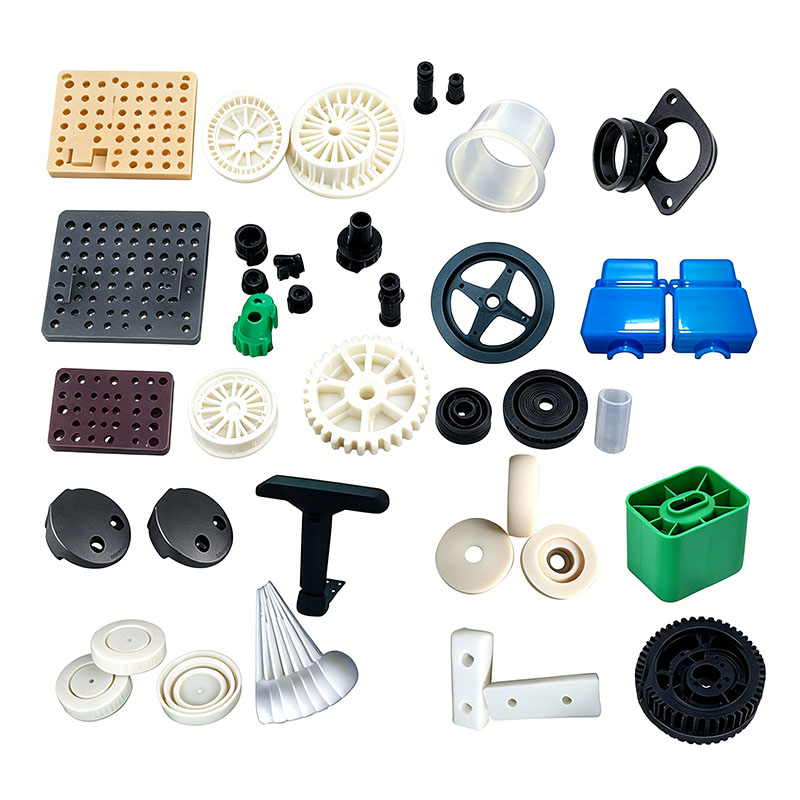
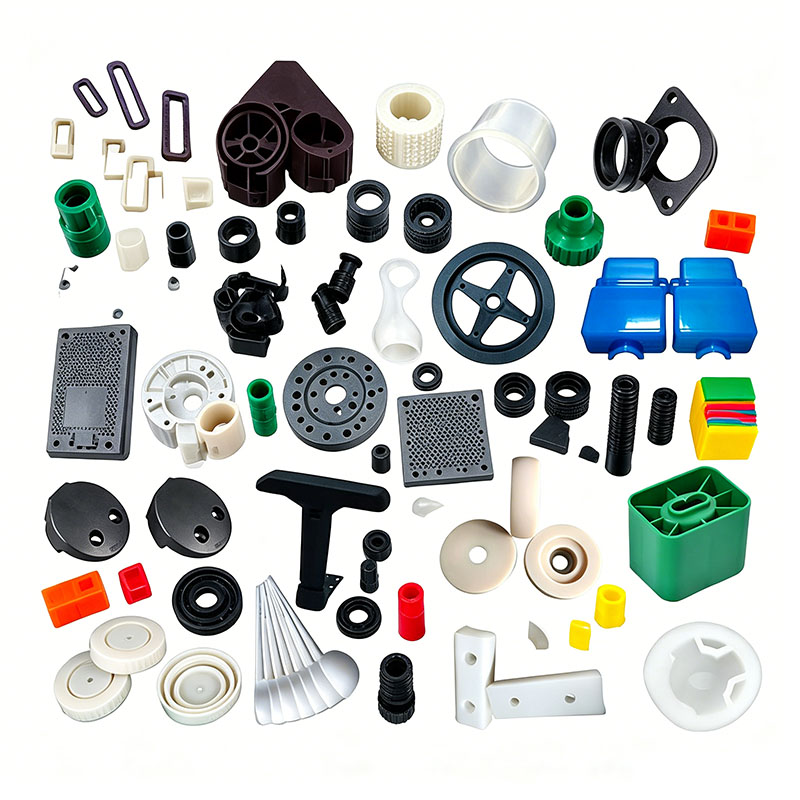
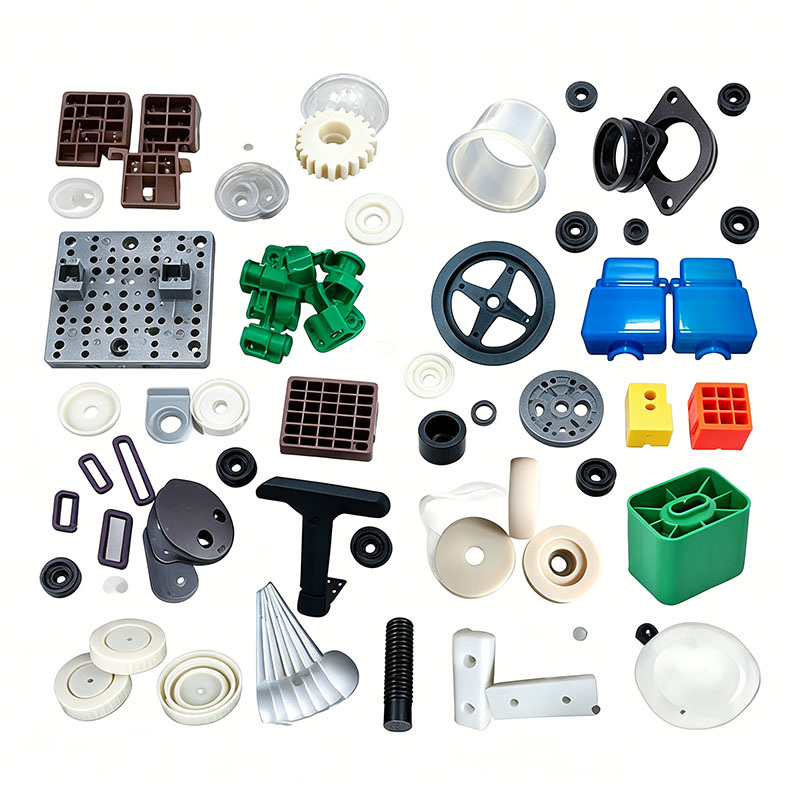
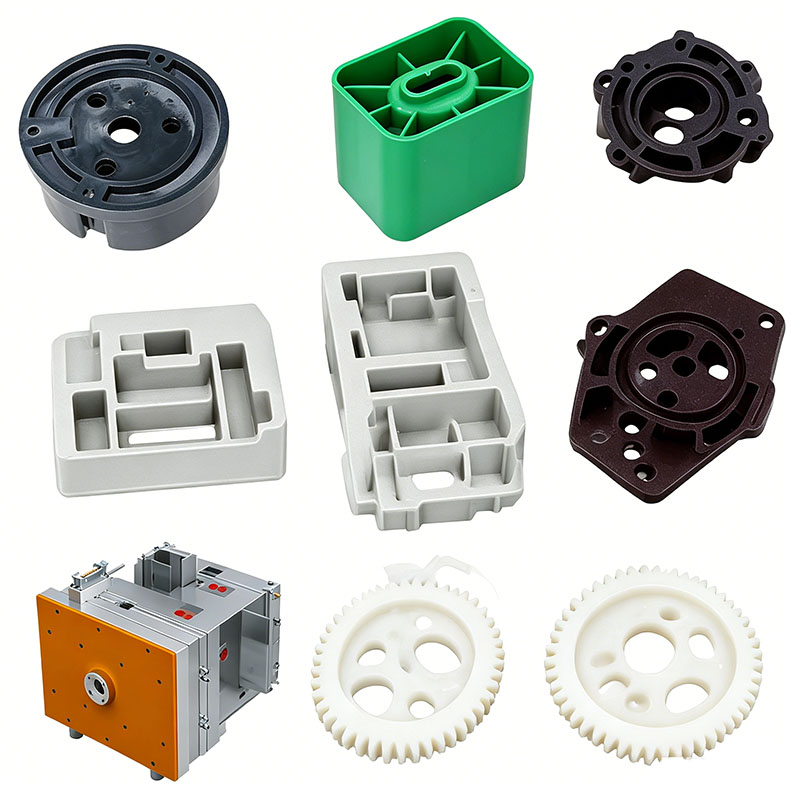
Moulage de pièces en plastique pour parapluie
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces en plastique pour parapluie. Nous fournissons des services professionnels de moulage de pièces en plastique pour parapluie personnalisés et nous sommes un fabricant professionnel de moulage de pièces en plastique pour parapluie. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces en plastique pour parapluie, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces en plastique pour parapluies, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces en plastique pour parapluie personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces en plastique de parapluie, nous pouvons fabriquer les pièces en plastique correspondantes, principalement au moyen de moules à injection.
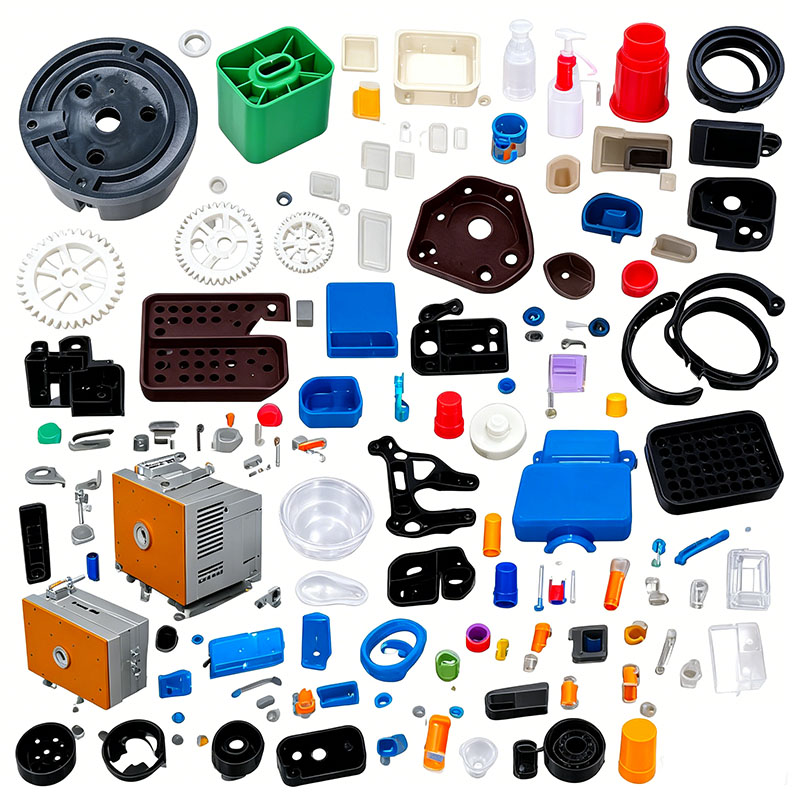
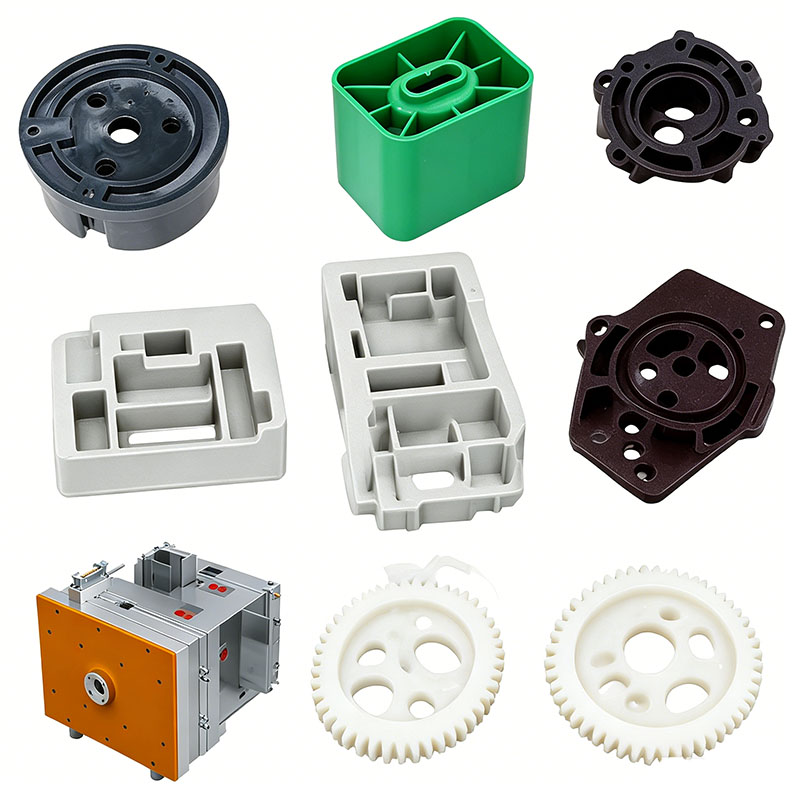
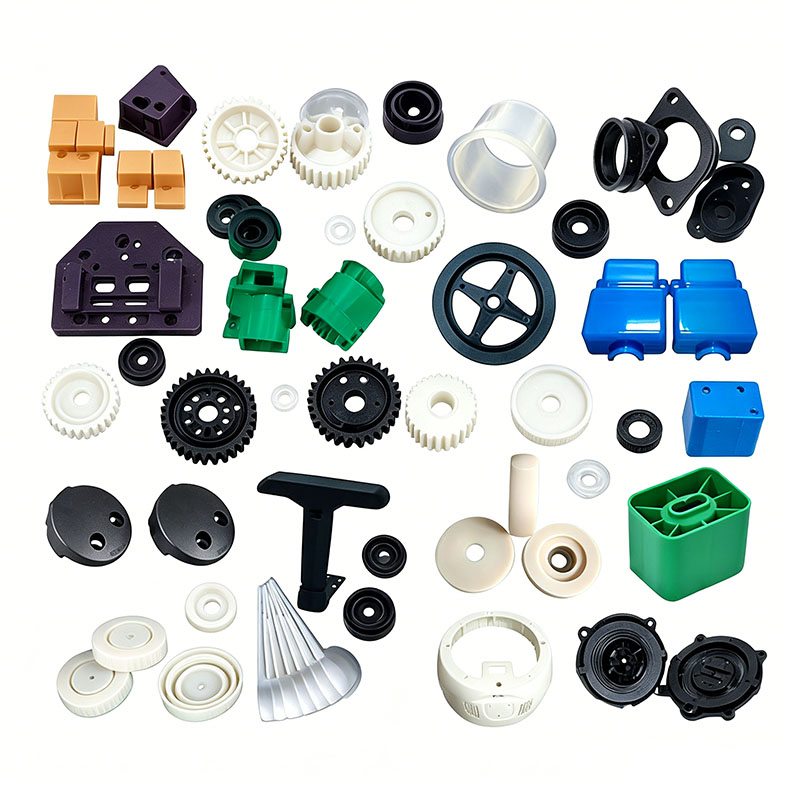
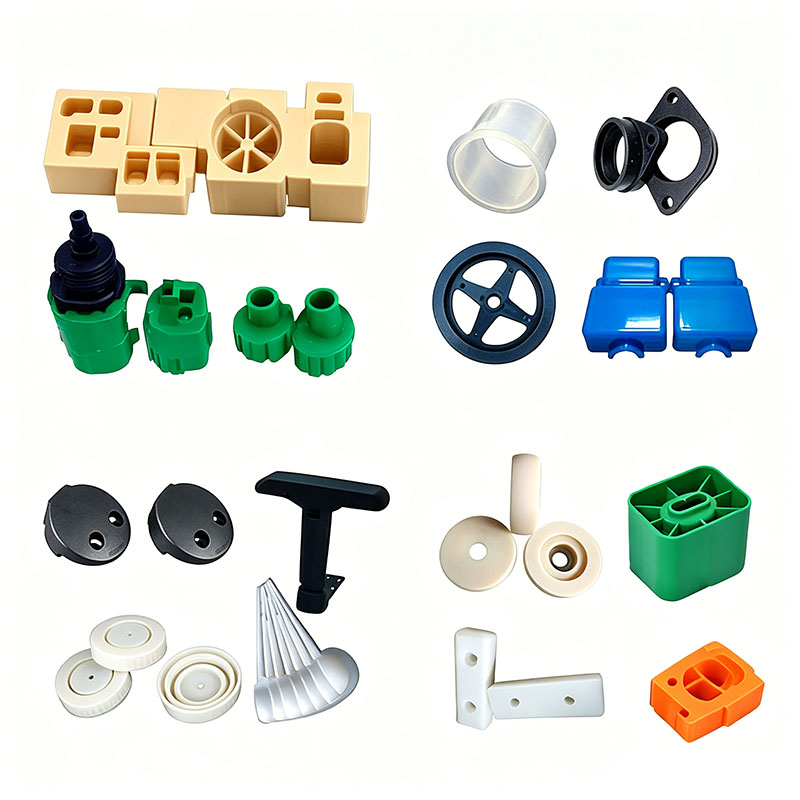
Les composants de parapluie en plastique, tels que les connecteurs de nervures, les manchons de l'arbre central, les poignées, les boutons de déverrouillage, les embouts, les attaches de l'auvent, les supports pliables et les gaines à ressort, se répartissent en trois catégories : les connecteurs structurels porteurs, les composants esthétiques/de préhension et les petites pièces décoratives. Ces produits doivent résister à une exposition extérieure prolongée à la pluie et au soleil, ainsi qu’à des forces répétées d’ouverture, de fermeture et de traction. Ils ne doivent pas devenir cassants ou se fissurer à basse température ; un fonctionnement fréquent nécessite une ténacité élevée, des attaches résistantes à l'usure et des tolérances dimensionnelles précises pour garantir un mouvement fluide sans blocage. Les matériaux courants comprennent le PP renforcé/modifié, l'ABS à fort impact, le POM résistant à l'usure et les composés de surmoulage TPR souples. Le processus de moulage et les principaux points de contrôle sont décrits ci-dessous.
I. Traitement des matières premières avant la production
Sélection et classification des matériaux
Poignées et parties esthétiques/décoratives : ABS brillant (couleur uniforme, toucher lisse) ;
Joints de parapluie, supports de connexion et embouts : PP trempé (résistance aux basses températures, résistance à la traction, imperméable et résistant à la corrosion) ;
Curseurs d'interrupteur et loqueteaux mobiles : POM (autolubrifiant et résistant à l'usure ; résiste à des dizaines de milliers de cycles sans blanchiment ni usure) ;
Surmoulage poignée souple : TPR (sensation antidérapante et agréable pour la peau ; moulage par injection bi-matière/bicolore).
Gestion des composés et du rebroyé
Joints porteurs et supports pliables : interdire strictement l'ajout de rebroyé (matériau concassé recyclé), car le rebroyé souffre d'une ténacité réduite et est susceptible de se briser lors d'opérations répétées. Seules les petites pièces esthétiques peuvent incorporer jusqu'à 10 % de carottes/cannes propres du même matériau, à condition qu'elles soient broyées et tamisées pour éliminer les grosses particules. Mélanger avec des mélanges maîtres résistants à l'hydrolyse et aux UV pour éviter le blanchiment ou le vieillissement dû à l'exposition à la pluie extérieure. Gardez le POM, le TPR et l'ABS séparés pendant le mélange ; ne pas contaminer de manière croisée. Utilisez un mélangeur à basse vitesse pendant 5 à 8 minutes à des vitesses inférieures à 300 tr/min pour éviter d'endommager les additifs de durcissement.
Séchage et déshumidification
ABS : Sécher à 80°C pendant 3 heures pour éliminer l'humidité et éviter les bulles internes ou la rupture par traction ;
POM : La température de séchage ne doit pas dépasser 75°C ; des températures élevées peuvent provoquer une décomposition et le dégagement de gaz âcres ;
PP et TPR modifiés : ces matériaux ont une absorption d'eau extrêmement faible ; un bref séchage à basse température est suffisant, généralement uniquement pendant la saison des pluies. Après séchage, stockez les matières premières dans des trémies scellées pour éviter la réabsorption de l'humidité.
Purge du baril
Avant de changer de matériaux ou de couleurs, purgez les matières résiduelles du baril à l'aide d'un composé de purge pour éliminer les problèmes tels que le mélange des matériaux, le délaminage, la fragilisation et l'incohérence des couleurs.
II. Installation du moule, mise en service et points forts de la structure
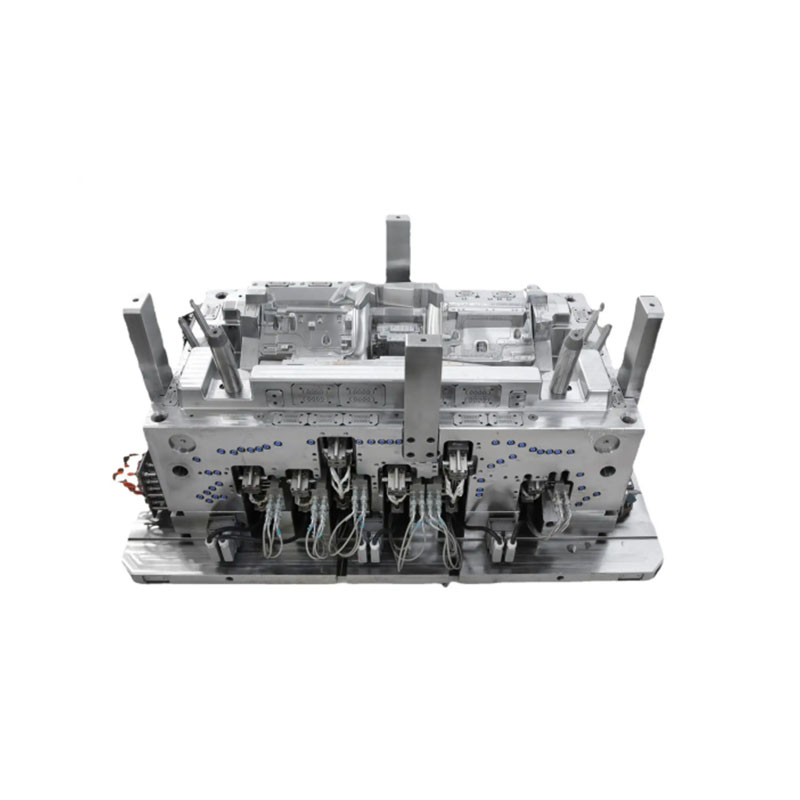
Les accessoires pour parapluies utilisent généralement de petits moules multi-empreintes de haute précision (configurations à 16 ou 32 cavités). Les curseurs et les connecteurs présentent des épaisseurs de paroi de 1,2 à 2 mm ; ces sections minces sont sujettes à la fissuration sous contrainte.
Sélection d'acier pour moules
Pour les cavités affectant l'apparence des pièces ABS et TPR, de l'acier pré-durci finition miroir 718H est utilisé. Les cavités des pièces résistantes à l'usure en POM et des pièces modifiées en fibre de verre subissent une nitruration pour améliorer la résistance à l'usure. Tous les coins présentent de petits rayons pour éliminer les concentrations de contraintes, garantissant ainsi que les pièces ne se fissurent pas lors de l'ouverture ou de la fermeture à basse température. Les surfaces de séparation sont usinées avec précision pour minimiser les éclairs, évitant ainsi le coincement ou les rayures du tissu du parapluie pendant le fonctionnement.
Circuit de refroidissement
Les canaux d'eau pour les multiples cavités sont disposés avec une parfaite symétrie ; de fins canaux sont positionnés à proximité des cavités pour équilibrer les taux de refroidissement dans toutes les pièces. Contrôle de la température du moule : ABS 50–60°C ; PP 30 à 40°C ; POM 80-90°C. Les températures élevées du moule pour le POM augmentent la cristallinité, améliorant ainsi considérablement la résistance à l'usure.
Optimisation de la ventilation et de l'éjection
Des canaux de micro-ventilation (0,010 mm de profondeur) sont découpés dans chaque cavité, avec une ventilation prioritaire au niveau des curseurs et des lignes de soudure pour éviter les soudures faibles ou la casse. Compte tenu de la petite taille des pièces et des broches d'éjection, une stratégie d'éjection distribuée multipoint est utilisée, utilisant un processus d'éjection à faible vitesse en deux étapes pour éviter les marques de contrainte (« blanchiment »), les perforations ou les fissures cachées.
Installation du moule et essai
Le moule est installé sur une petite machine de moulage par injection (100T-250T) avec une force de serrage uniforme pour éviter les bavures. Les canaux d'eau sont vérifiés pour détecter les fuites et la protection de serrage du moule à basse pression est activée pour éviter d'endommager les cavités délicates. Après une période de stabilisation thermique de 20 minutes, un tir test à basse pression et à basse vitesse est effectué. La pression et la vitesse sont progressivement ajustées pour produire un premier article conforme ; la production de masse ne commence qu'après que le contrôle qualité ait confirmé les dimensions, la solidité et l'apparence. III. Cycle de moulage par injection standard
Étapes pour un cycle complet d'un seul moule : Fermeture du moule → Plastification/accumulation de matière → Injection en plusieurs étapes → Pression de maintien en deux étapes → Refroidissement/prise → Ouverture du moule → Éjection à basse vitesse → Collecte automatique des pièces.
Zonage de la température du baril
ABS : 170–200°C (buse max. 205°C ; les températures élevées entraînent une perte de ténacité) ;
PP trempé : 190-220°C ;
POM : 180-205°C (strictement en dessous de 210°C ; les températures élevées provoquent la décomposition et la corrosion des moisissures) ;
TPR (caoutchouc souple) : 160-190°C.
Remplissage à vitesse variable en plusieurs étapes
Pour les petites pièces dans des moules multi-empreintes avec des chemins d'écoulement courts : mise en tampon à faible vitesse au niveau de la porte, remplissage rapide dans la section médiane et vitesse réduite à l'extrémité de la cavité pour faciliter la ventilation et améliorer la résistance de la ligne de soudure. Pression d'injection : 70-95 bars ; Une pression excessive provoque des éclairs et des contraintes internes élevées (entraînant des fissures lors des cycles thermiques), tandis qu'une pression insuffisante entraîne des lignes de soudure faibles.
Pression de maintien échelonnée et de courte durée
Les petites pièces ont des parois minces et un retrait minimal ; appliquez une faible pression de maintien en deux étapes pendant 3 à 8 secondes pour compenser un léger retrait et éviter les marques d'enfoncement sur les clips et les poteaux de montage. La synchronisation de la pression de maintien avec l'accumulation de matériau raccourcit le cycle de moulage et augmente la productivité des moules multi-empreintes.
Refroidissement et retrait des pièces
Le temps de refroidissement est calculé à 2 à 3 secondes pour 1 mm d'épaisseur de paroi (par exemple, 4 à 6 secondes pour un connecteur standard de 1,5 mm). Un refroidissement insuffisant entraîne un retrait continu après le démoulage, ce qui entraîne un ajustement/une tension incohérents pour les interrupteurs et les boutons-pression. L'ouverture et l'éjection du moule sont effectuées à basse vitesse partout ; les pièces sont automatiquement collectées dans un bac situé sous le moule. Évitez d'écraser ou d'empiler des pièces en plastique chaudes pour éviter la déformation des connecteurs délicats.
IV. Traitement post-moulage
Découpage de Gate et de Flash
Les portes sous-marines et les portes ponctuelles se brisent automatiquement lors de l'ouverture du moule ; les grands portails sont proprement retirés à l'aide de petits couteaux pneumatiques. Les bavures mineures le long des lignes de joint sont éliminées par lots via une finition vibratoire ; Les surfaces de contact coulissantes à encliquetage doivent être sans bavures pour garantir un fonctionnement fluide et sans accroc. Recuit de détente
Les poignées et pièces décoratives en ABS subissent un recuit à basse température à 60 °C pendant une heure avant le revêtement par pulvérisation pour soulager les contraintes internes, garantissant ainsi qu'elles ne se fissurent pas lors de l'exposition à des températures extérieures chaudes et froides alternées. Les pièces en PP et POM ne nécessitent pas de recuit à haute température ; au lieu de cela, ils sont autorisés à reposer pendant 12 heures après le moulage pour soulager les contraintes post-retrait avant l'assemblage.
Surmoulage Bicolore (Poignée Parapluie)
Un squelette en plastique rigide est d'abord moulé par injection, puis placé dans un moule secondaire pour être surmoulé avec du caoutchouc TPR souple ; cela garantit une liaison sûre entre les matériaux rigides et souples, empêchant le délaminage ou le détachement.
Traitement de surface
Les poignées peuvent être sérigraphiées avec des logos et finies avec une peinture mate ou brillante ; les pièces mobiles fonctionnelles ne sont pas revêtues pour éviter l'usure ou l'écaillage de la peinture qui pourrait provoquer le blocage du mécanisme de commutation.
V. Inspection de qualité en plusieurs étapes
Inspection du premier article : mesures au pied à coulisse des ouvertures d'encliquetage et des dimensions de l'assemblage des joints ; contrôles visuels pour détecter les défauts tels que les bulles d'air, les stries argentées, les marques de brûlure et les éclairs.
Inspection de patrouille : échantillonnage toutes les 30 minutes ; tests manuels répétés d'ouverture/fermeture pour vérifier la douceur du mécanisme d'encliquetage.
Contrôles ponctuels de fiabilité : essais de traction répétés après un gel à basse température pour évaluer la ténacité des joints ; tests d'exposition à la pluie et de résistance au vieillissement ; tests alternatifs de résistance à l'usure pour les curseurs POM.
Inspection et tri complets : les pièces présentant des fissures, des déformations ou des tirs courts sont isolées et mises au rebut ; Il est interdit de rectifier les joints porteurs défectueux et de les réutiliser pour des éléments de structure.
Nous sommes un fabricant de moulage de pièces en plastique pour parapluies, fournissant une fabrication de moulage de pièces en plastique pour parapluies de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces en plastique pour parapluies, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces en plastique pour parapluie, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.