Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces de rechange de moto de couvercle latéral en plastique
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
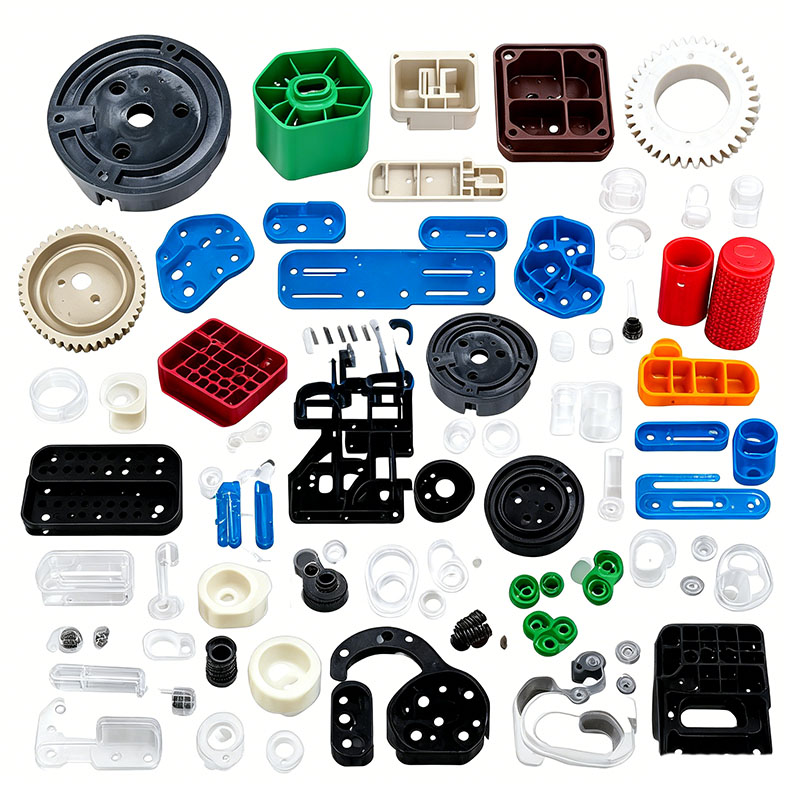
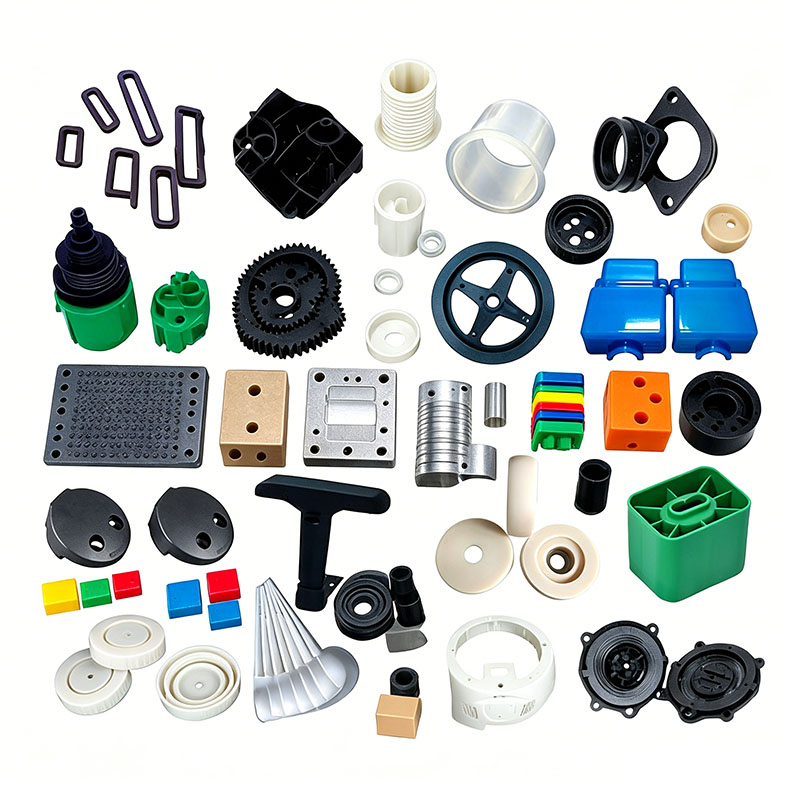
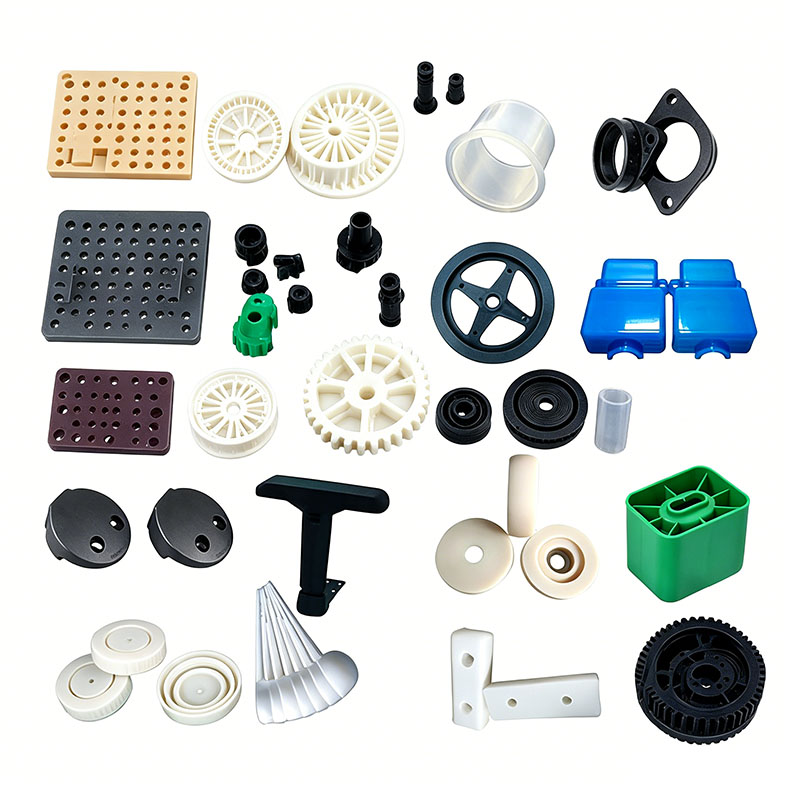
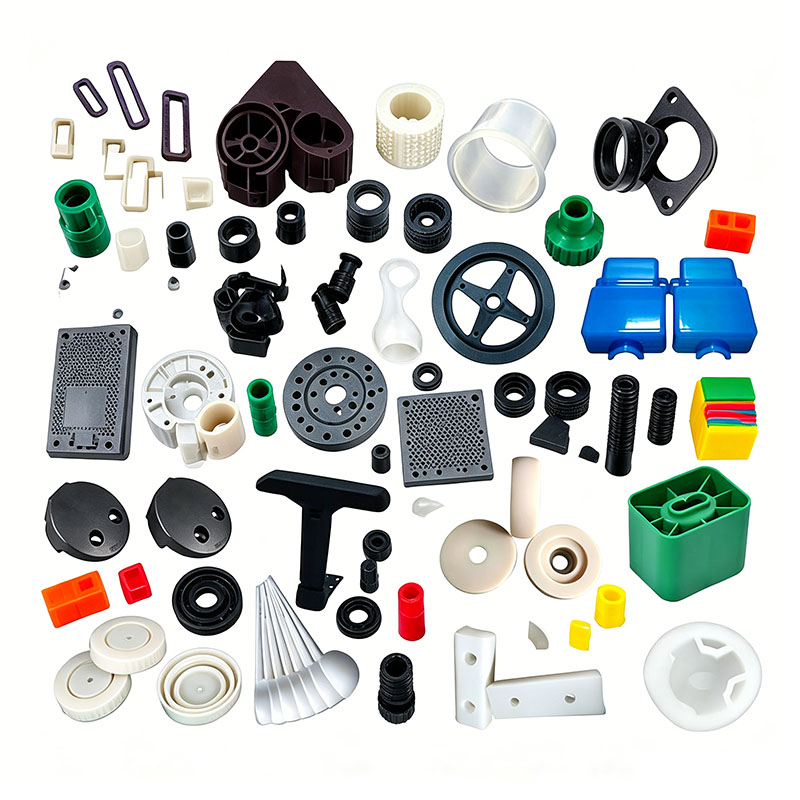
Moulage de pièces de rechange de moto de couvercle latéral en plastique
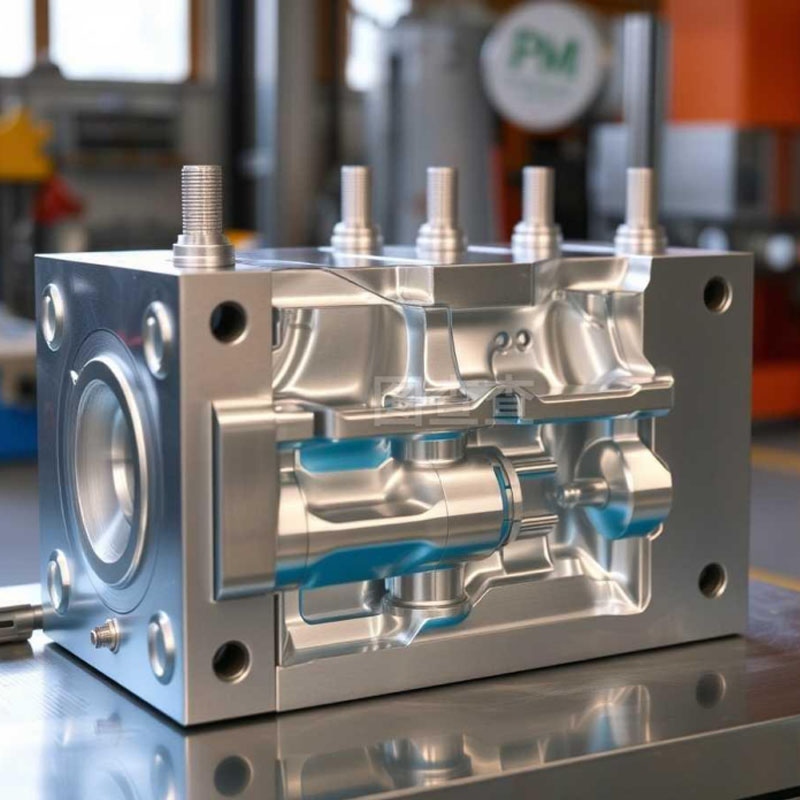
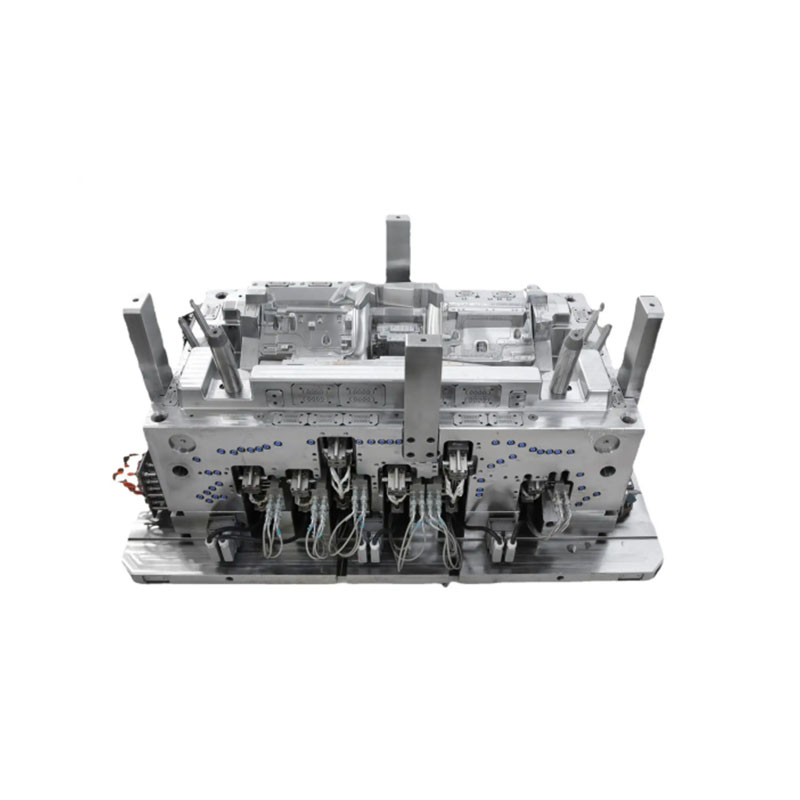
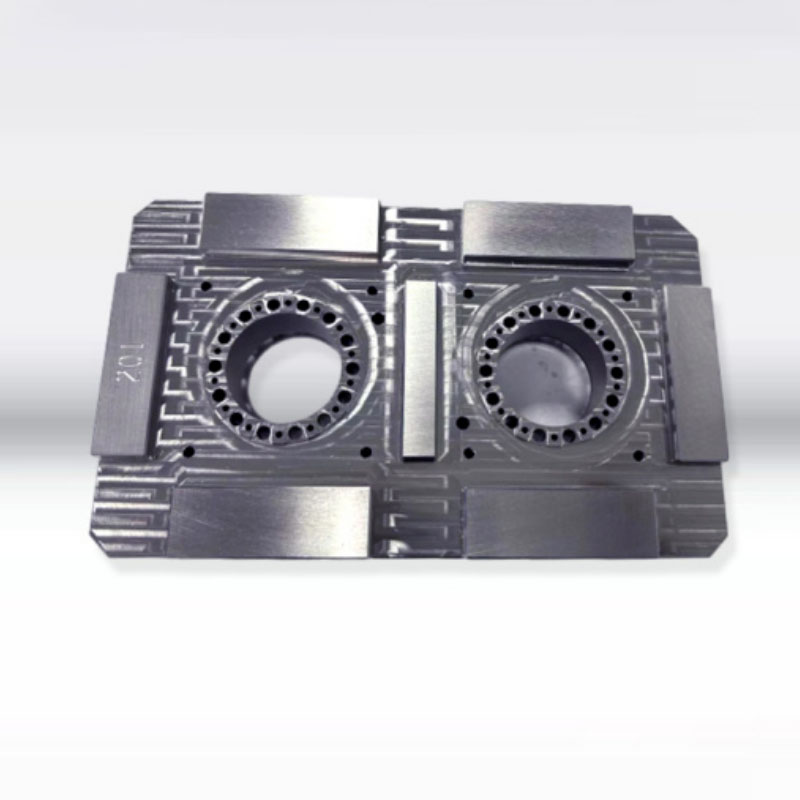
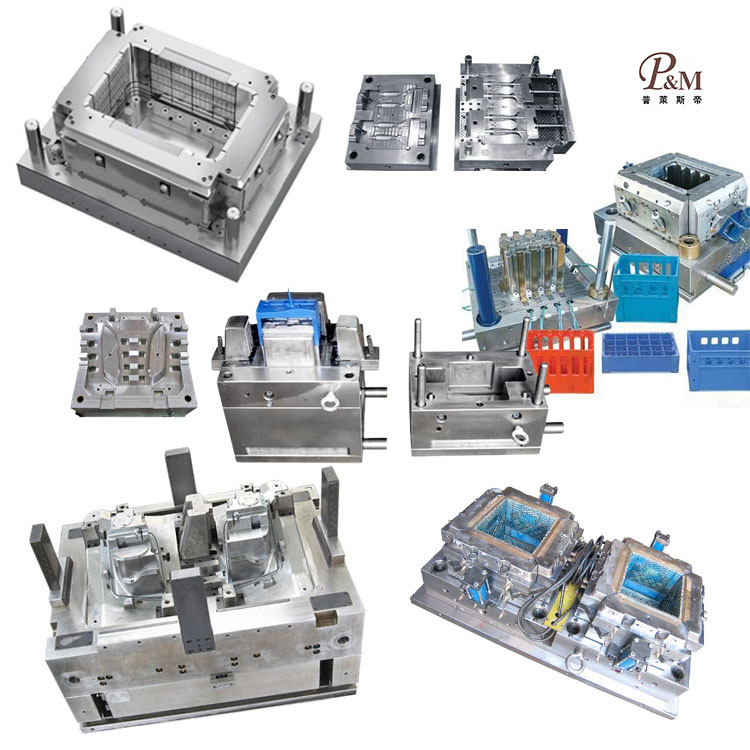
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces de rechange de moto avec couvercle latéral en plastique. Nous fournissons des services professionnels de moulage de pièces de rechange de moto de couvercle latéral en plastique personnalisé, et nous sommes un fabricant professionnel de moulage de pièces de rechange de moto de couvercle latéral en plastique. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces de rechange de moto avec couvercle latéral en plastique, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces de rechange de motos à couvercle latéral en plastique, telles que : la conception CAO, la fabrication de moules, le moulage par injection, la production de produits en plastique, l'assemblage et d'autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d’approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces de rechange de moto de couverture latérale en plastique personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces de rechange de moto à couvercle latéral en plastique, nous pouvons fabriquer les pièces en plastique correspondantes, principalement à l'aide de moules d'injection.
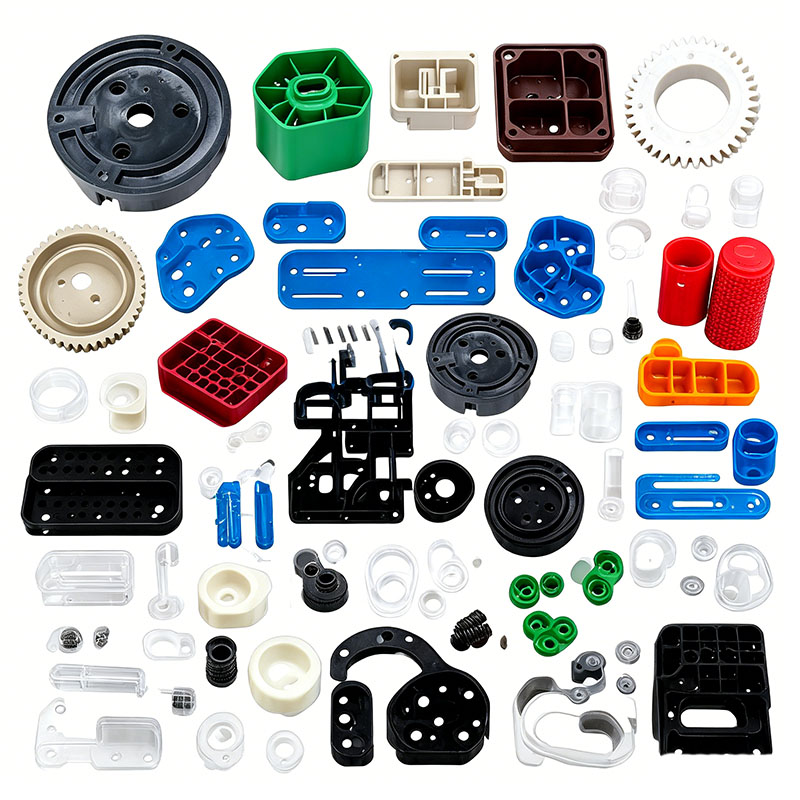
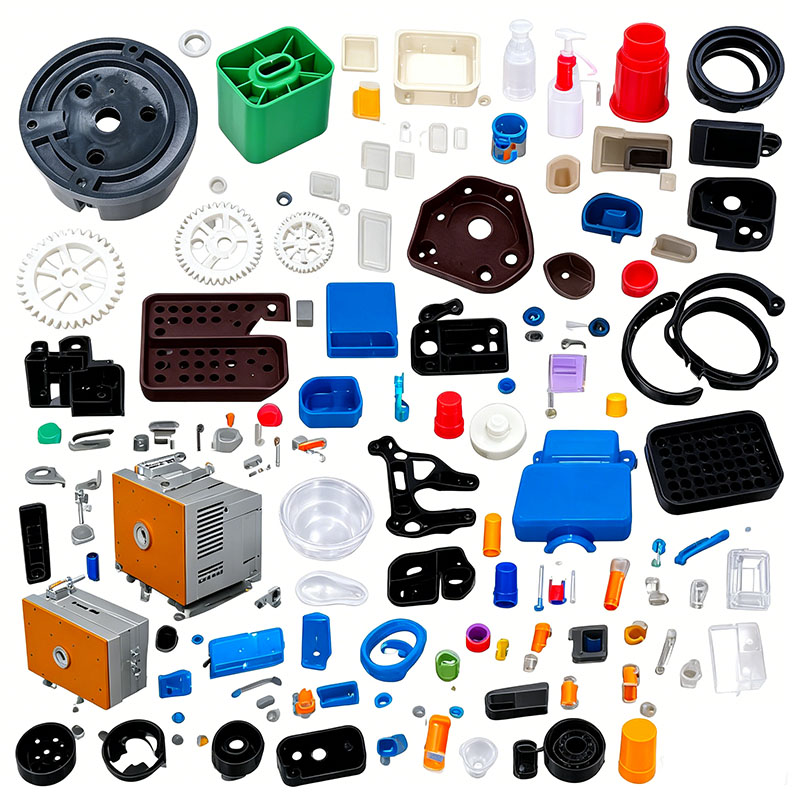
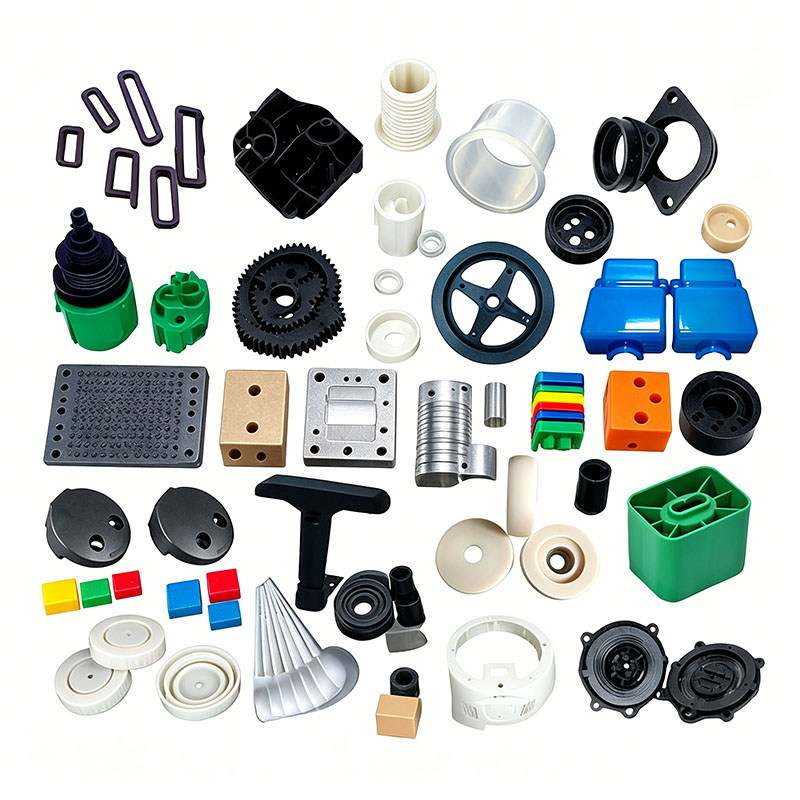
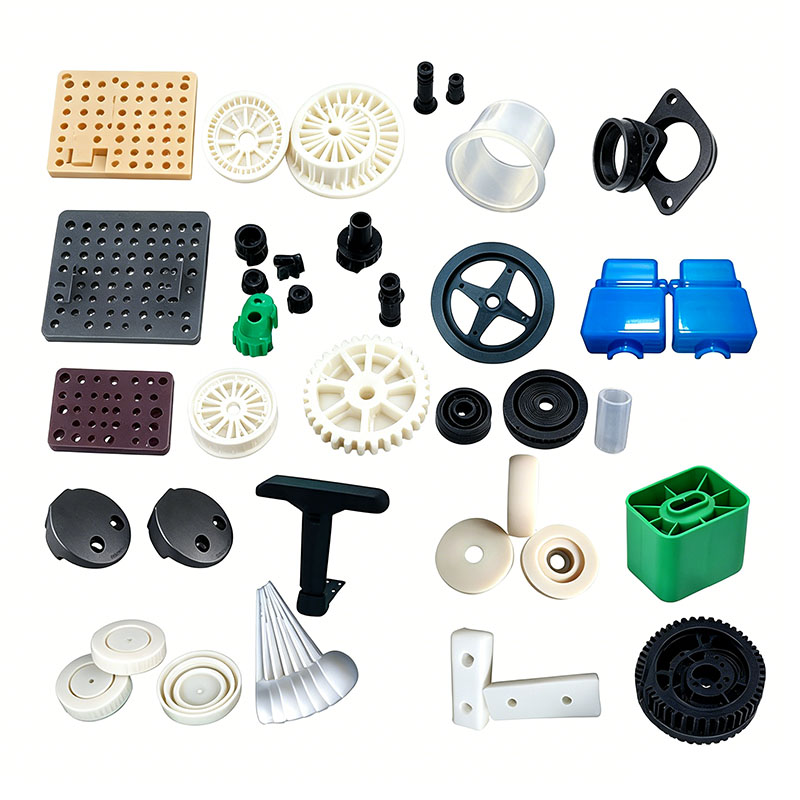
Les caches latéraux en plastique des motos sont des composants extérieurs exposés montés des deux côtés de la carrosserie du véhicule. Ils sont soumis à une exposition prolongée aux UV extérieurs, à la pluie, à la corrosion de l'huile, aux impacts des débris routiers, à des températures élevées du moteur et à des vibrations continues. En tant que pièces incurvées de grande surface, à parois minces, elles exigent des normes exceptionnelles en matière de brillance de surface, de résistance aux intempéries, de résistance aux chocs à basse température, de précision dimensionnelle et de contraintes internes minimales. Les matériaux courants comprennent les alliages ASA et ABS/PC résistants aux intempéries, tandis que certains modèles économiques utilisent du PP modifié chargé de talc. Les sections suivantes décrivent les principales considérations en matière de moulage (couvrant les matières premières, les moules, les processus de moulage par injection, le post-traitement et le contrôle des défauts) dans un article totalisant environ 1 500 mots.
I. Sélection des matières premières et éléments essentiels du moulage avant traitement
Correspondance des matériaux et contrôle du rebroyage
Les modèles haut de gamme utilisent l’ASA pour sa résistance aux UV (évitant le jaunissement) et sa résistance supérieure aux intempéries ; les modèles de milieu de gamme utilisent des alliages ABS/PC pour une ténacité et une résistance élevées à la fissuration pendant les cycles thermiques ; les modèles économiques utilisent du PP modifié chargé pour plus de rentabilité et de résistance à l'huile.
En tant que composants extérieurs, les caches latéraux doivent être fabriqués principalement à partir de résine vierge. Le taux de réutilisation des carottes et des canaux propres du même matériau est plafonné à 8 %, et le rebroyé doit être tamisé pour éliminer les grosses particules. Le mélange de déchets recyclés provenant d'autres matériaux est strictement interdit, car les contaminants provoquent des variations de couleur de la surface et une résistance aux chocs réduite, conduisant à une rupture fragile lors de l'impact.
Les matériaux sont mélangés avec des mélanges maîtres de couleurs résistants aux intempéries, des mélanges maîtres résistants aux UV et des agents de démoulage à faible floraison résistant à l'huile pour éviter la « floraison » (brume de surface) ou le blanchiment causé par un contact prolongé avec l'huile. Les matériaux ignifuges et renforcés de fibres de verre doivent être mélangés et stockés séparément des matériaux standards de qualité extérieure pour éviter toute contamination croisée. Le mélange doit avoir lieu à basse vitesse (inférieure à 300 tr/min) pendant 6 à 10 minutes ; le frottement à grande vitesse peut dégrader les additifs résistants aux UV et raccourcir la durée de vie du composant en extérieur.
Normes strictes de séchage et de déshumidification
L'ASA et l'ABS/PC sont hautement hygroscopiques ; des traces d'humidité peuvent former des microbulles dans la pièce en plastique. Ces bulles peuvent entraîner un délaminage à grande échelle de la peinture après le revêtement et provoquer la fissuration de la pièce le long des sites de bulles lorsqu'elle est soumise à un impact pendant le fonctionnement du véhicule. L'ASA est séché à l'air chaud à 85°C pendant 4 heures ; L'alliage ABS/PC est séché à 90°C pendant 5 à 6 heures, avec une teneur en humidité contrôlée en dessous de 0,04 %. Le PP chargé est séché à 60°C pendant 1 heure, spécifiquement pendant la saison des pluies, pour éliminer l'humidité de la surface. Après séchage, les matières premières sont acheminées vers la machine via une trémie étanche pour éviter la réabsorption de l'humidité de l'atelier ou des brouillards d'huile.
II. Conception de moules de couverture latérale et principes essentiels du traitement des machines
Le capot latéral est un composant à paroi mince avec une surface incurvée ; tandis que l'épaisseur générale de la paroi est de 1,8 à 2,3 mm, les nervures de renforcement internes et les poteaux de montage encliquetables atteignent des épaisseurs de 4 à 6 mm. Des différences de température importantes entre les sections épaisses et minces rendent la pièce sujette au retrait et à la déformation, ce qui peut entraîner des écarts d'assemblage incohérents entre les capots gauche et droit. Par conséquent, la conception du moule donne la priorité au polissage miroir, au refroidissement symétrique, à la ventilation équilibrée et à l’éjection équilibrée.
Sélection d'acier pour moules
L'acier à finition miroir résistant à la corrosion S136 est sélectionné pour toutes les cavités esthétiques ; le polissage de précision garantit une surface exempte de piqûres ou de rayures, favorisant une adhérence uniforme de la peinture. Les cavités des couvercles latéraux en PP chargé subissent un traitement de nitruration pour résister à l'usure abrasive à long terme due aux charges de talc. Tous les coins internes et externes présentent des rayons d'au moins 1,5 mm pour éliminer les concentrations de contraintes, évitant ainsi les fissures causées par les vibrations ou les cycles thermiques. La précision d'usinage de la ligne de séparation est maintenue à ≤0,01 mm pour minimiser les bavures fines, garantissant un assemblage fluide et évitant les espaces excessifs.
Système de refroidissement équilibré (clé du contrôle de la déformation)
Compte tenu de la courbure prononcée du couvercle latéral, le moule utilise des canaux de refroidissement symétriques qui suivent le contour du produit, assurant une disposition parfaitement équilibrée entre les côtés longs/courts et les surfaces intérieures/extérieures. Les poteaux de montage à paroi épaisse intègrent des noyaux de refroidissement internes en spirale pour faciliter une dissipation thermique simultanée et équilibrée, réduisant ainsi les différences de température entre les sections épaisses et minces. Les températures du moule sont contrôlées par zone : 55 à 65 °C pour les couvercles latéraux en ASA, 70 à 80 °C pour l'ABS/PC et 30 à 40 °C pour le PP chargé. Si la température du moule PP est trop élevée, le retrait de cristallisation augmente, entraînant des écarts dimensionnels dans les couvercles latéraux gauche et droit et des espaces d'assemblage inégaux ; si la température est trop basse, des contraintes internes résiduelles importantes subsistent, provoquant la déformation ou la déformation du boîtier sous les fluctuations de la chaleur estivale et du froid hivernal.
Optimisation de la ventilation et de l'éjection équilibrée
Étant donné le long trajet d'écoulement de la matière fondue pour les couvercles latéraux, des canaux d'aération fins et continus (de 0,012 à 0,015 mm de profondeur) sont découpés aux extrémités des surfaces courbes, le long des nervures et au niveau des lignes de soudure pour évacuer rapidement les gaz issus de la décomposition de la matière fondue, empêchant ainsi les points noirs en surface et les fissures fragiles au niveau des lignes de soudure. À l'intérieur de la pièce, une combinaison de broches d'éjection multipoints symétriques et de tampons d'éjection plats assure une force d'éjection uniforme, évitant ainsi les marques de contrainte (blanchiment) ou les déformations sur les surfaces courbes ; De petits blocs d'éjection indépendants sont ajoutés pour les encliquetages afin d'éviter toute casse qui pourrait entraîner des espaces d'assemblage.
Normes d’installation et de fonctionnement des moules
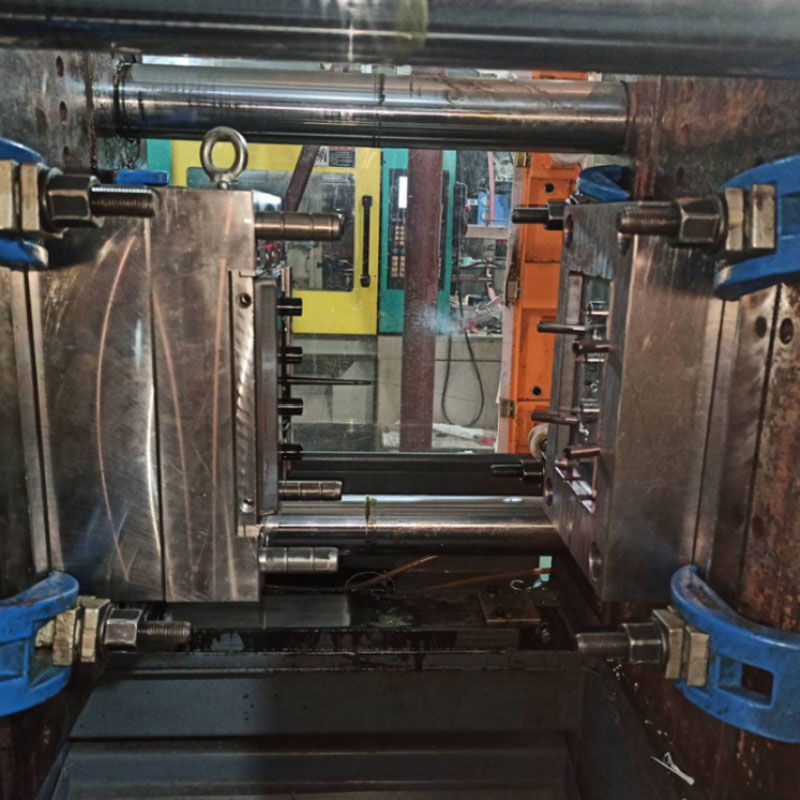
Le moule de couvercle latéral à cavité unique est associé à une machine de moulage par injection de 400 à 700 tonnes ; les plaques de serrage doivent être serrées uniformément pour résister à l'injection à haute pression et éviter les éclairs à grande échelle provoqués par l'ouverture du moule (respiration du moule). Des détecteurs de débit sont installés sur les circuits de refroidissement pour vérifier que chaque canal est exempt de blocages ou de fuites ; la protection de serrage du moule à basse pression est calibrée pour déclencher l'ouverture automatique du moule si une carotte résiduelle ou des corps étrangers sont détectés, protégeant ainsi la cavité à finition miroir ; le fût doit être soigneusement purgé des plastiques incompatibles résiduels avant la production. Le moule doit être préchauffé pendant 30 minutes pour stabiliser la température avant le début du moulage d'essai.
III. Points clés du contrôle du processus de moulage par injection
Stratégie de processus de base : remplissage par étapes à faible cisaillement, emballage à basse pression en deux étapes et refroidissement suffisant et équilibré pour minimiser les contraintes de moulage internes et améliorer la résistance aux intempéries extérieures et la résistance aux fissures.
Contrôle précis de la température du fût
Couvercles latéraux ASA : 170–200 °C ; la température de la buse ne doit pas dépasser 210°C (une chaleur excessive décompose les additifs résistants aux UV, provoquant un jaunissement à court terme lors d'une exposition extérieure).
Capots latéraux ABS/PC : 190–250°C ; limite supérieure 260°C (une chaleur excessive réduit la ténacité à basse température, rendant les pièces sujettes aux fissures lors d'un impact en hiver).
Couvercles latéraux en PP chargé : 190–220°C ; des températures excessives provoquent des précipitations de poudre, entraînant l'apparition de taches blanches en surface ou de « fleurs ». Processus de remplissage à vitesse variable en plusieurs étapes
Le couvercle latéral incurvé utilise un processus de remplissage à vitesse variable en trois étapes : mise en tampon à basse vitesse au niveau de la porte, remplissage rapide à vitesse moyenne à élevée du corps principal incurvé et vitesse réduite pour la ventilation dans la zone de la ligne de soudure distale afin de minimiser les contraintes internes causées par le cisaillement moléculaire. La pression d'injection varie de 85 à 110 bars ; une pression excessivement basse entraîne une mauvaise fusion des lignes de soudure et une rupture potentielle due aux vibrations du véhicule, tandis qu'une pression excessivement élevée entraîne une augmentation des bavures, une accumulation de contraintes internes et un blanchiment ou une fissuration au contact de l'huile moteur.
Pression de maintien échelonnée en deux étapes
En raison du retrait de cristallisation important du PP, un processus de pression de maintien en deux étapes est nécessaire pour compenser le retrait ; à l'inverse, l'ASA et l'ABS/PC présentent un retrait plus faible, c'est pourquoi un maintien à basse pression et de courte durée est utilisé. Les temps de maintien sont fixés à 6 à 10 secondes pour le corps incurvé à paroi mince et à 12 à 18 secondes pour les clips de montage à paroi épaisse afin d'éliminer les marques d'enfoncement au niveau des clips et des nervures. La pression de maintien et la plastification du matériau (dosage) se produisent simultanément pour raccourcir le cycle de moulage.
Nous sommes un fabricant de moulage de pièces de rechange de moto de couvercle latéral en plastique, fournissant une fabrication de moulage de pièces de rechange de moto de couvercle latéral en plastique de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces de rechange de moto à couvercle latéral en plastique, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces de rechange de moto de couvercle latéral en plastique, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.