Maison
>
Produit > Service de personnalisation de base > Moulage personnalisé > Moulage de pièces en plastique ABS PP PC PA6
Produit
- Service de personnalisation de base
- Soins de santé
- Appareils et instruments électroniques
- Moules pour fournitures maternelles et infantiles
- Sports récréatifs
- Art d'ameublement
- Accessoires automobiles
- Transport et entreposage
- Luminaires
- Matériel de construction
- Produit d'emballage
- Éducation et laboratoires
- Vêtements Bagages Accessoires
- Produits d'entretien et de nettoyage
- Agriculture et foresterie
- Équipement mécanique
- Fournitures pour animaux de compagnie
- Ustensiles de cuisine
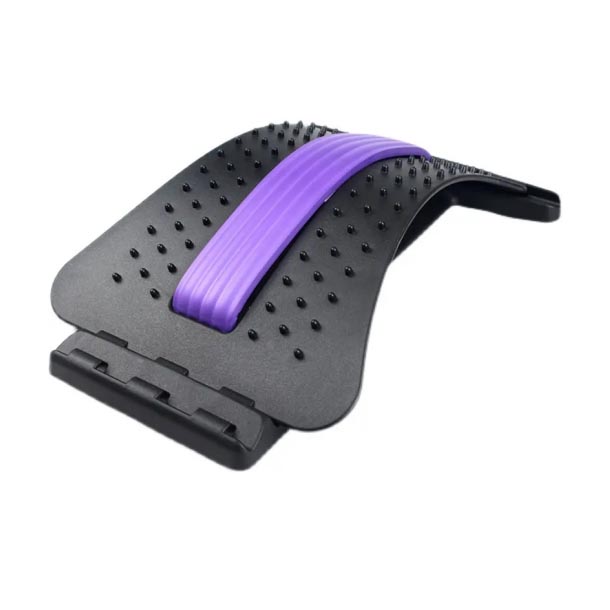
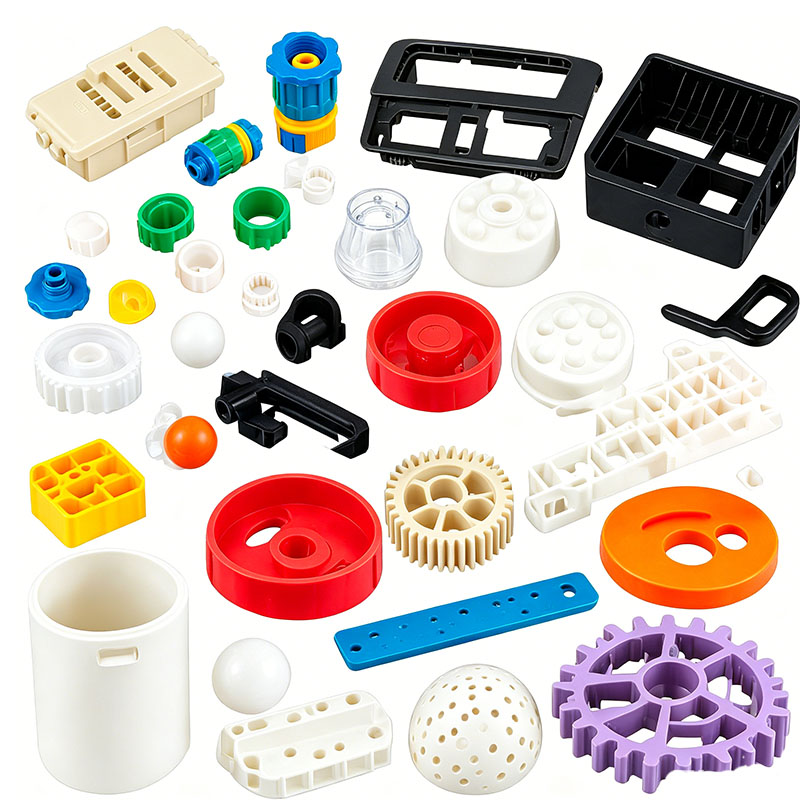
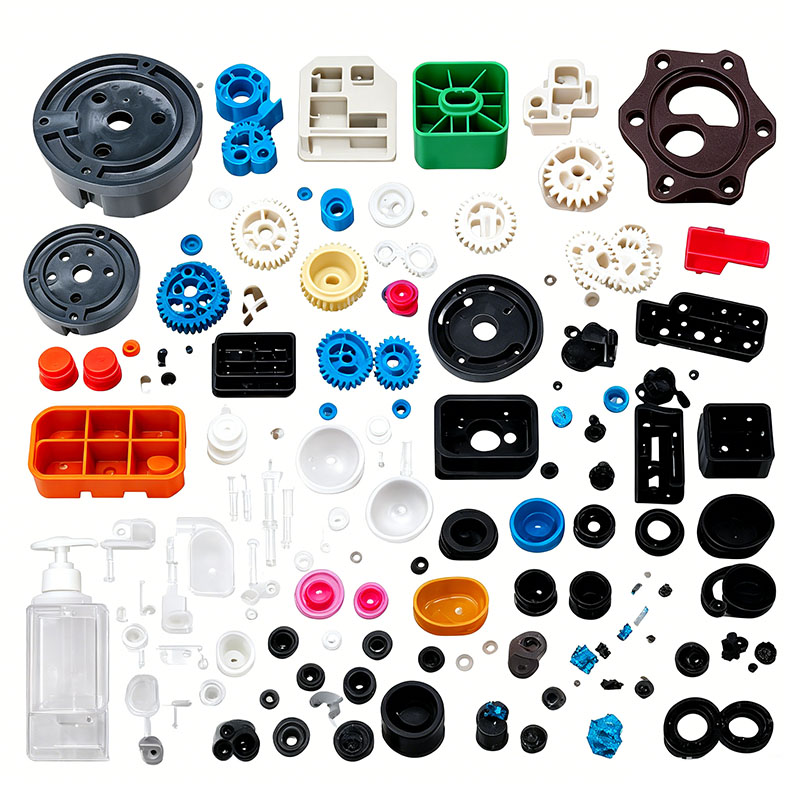
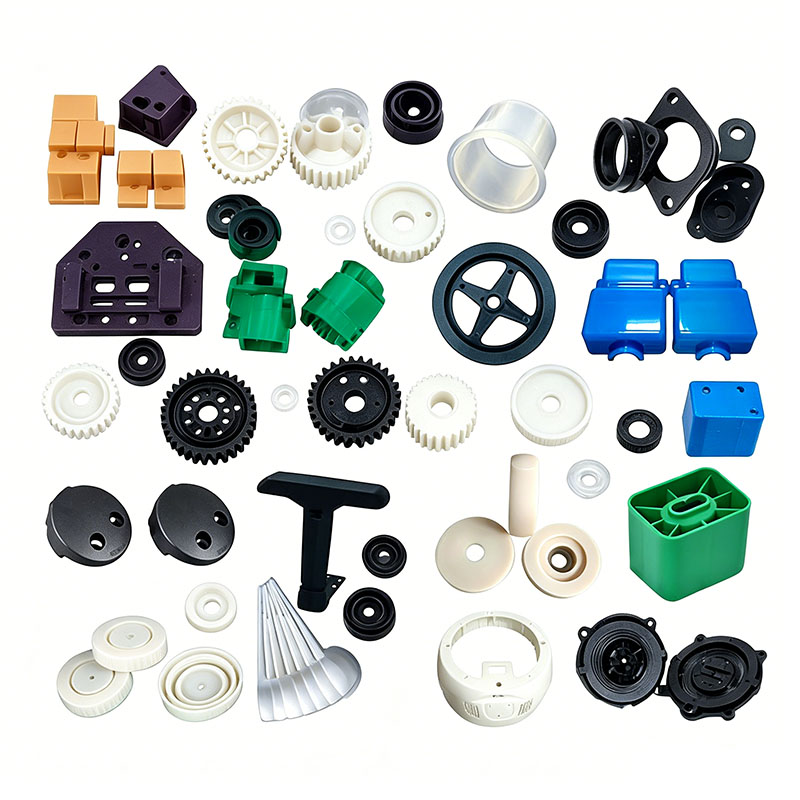
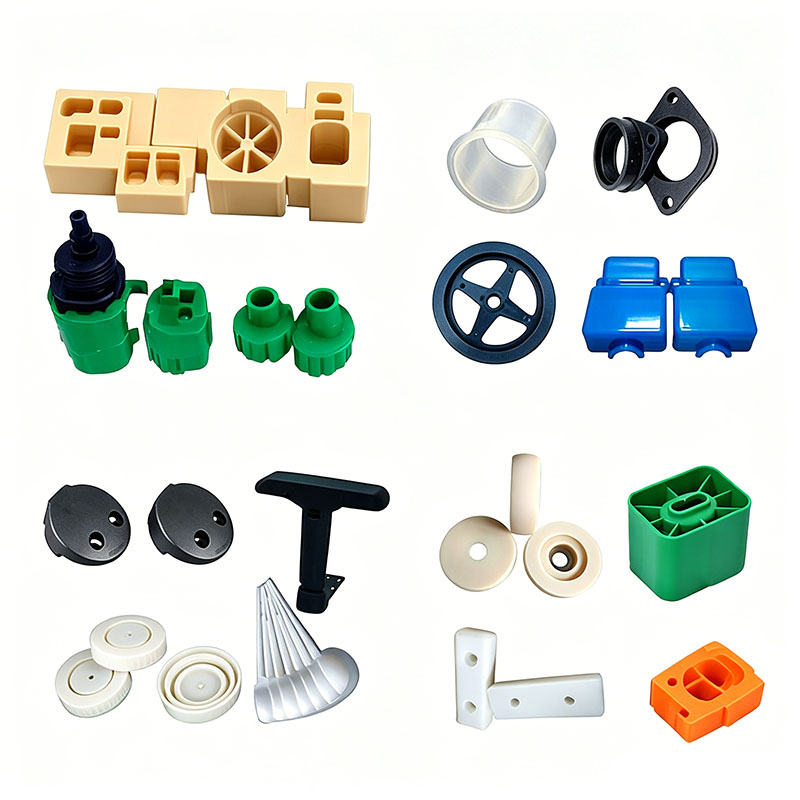
Moulage de pièces en plastique ABS PP PC PA6
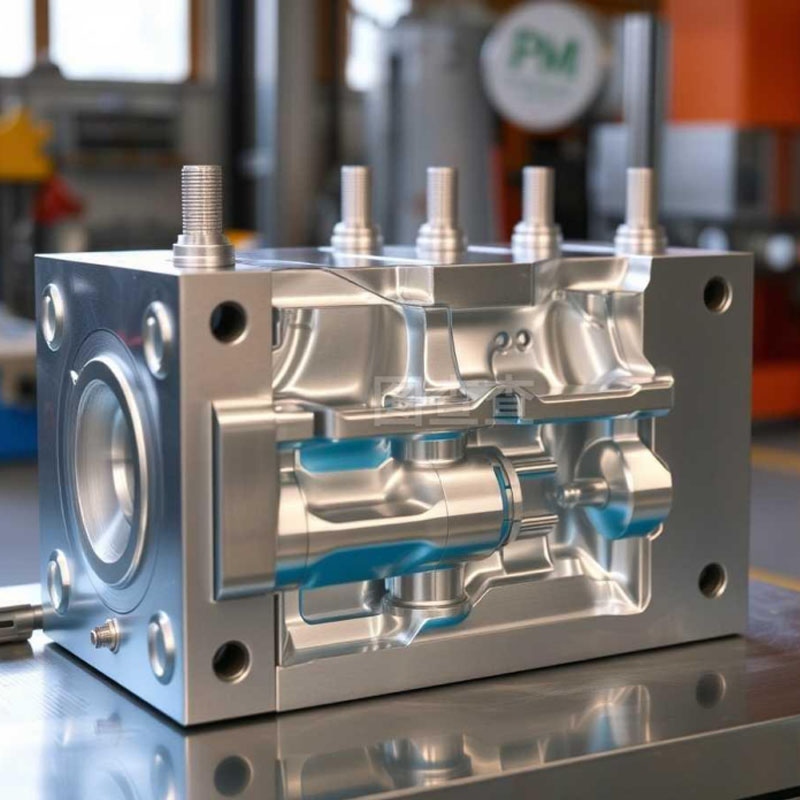
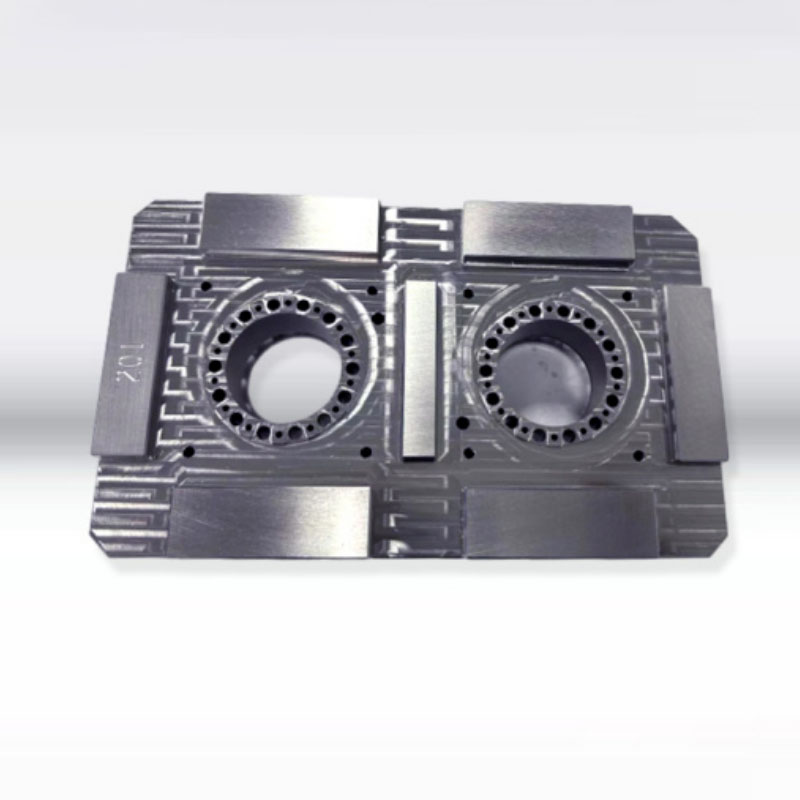
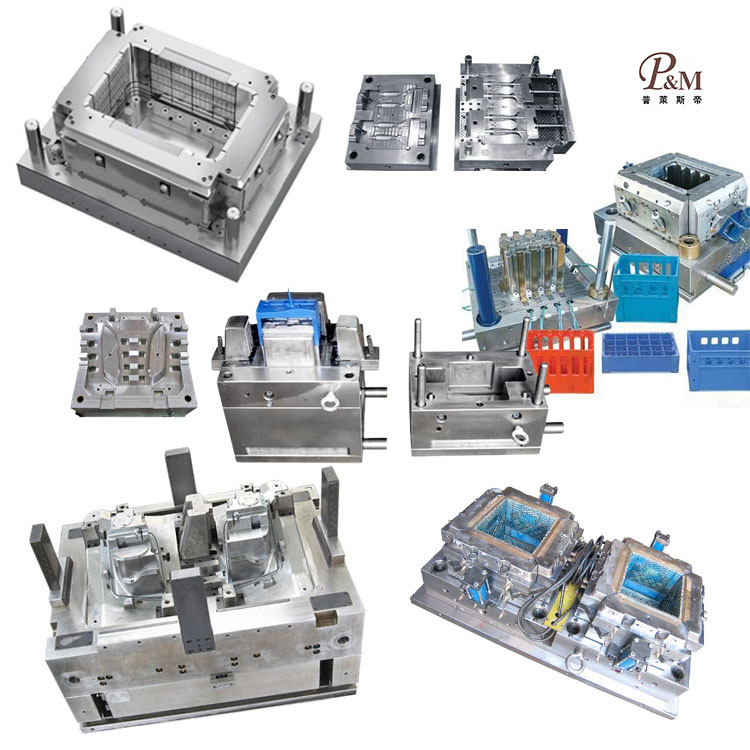
Ningbo (P&M) Plastic Metal Products Co., Ltd. possède 17 ans d'expérience dans la technologie de fabrication de moules et peut personnaliser le moulage de pièces en plastique ABS PP PC PA6. Nous fournissons des services professionnels de moulage de pièces en plastique ABS PP PC PA6 personnalisés et nous sommes un fabricant professionnel de moulage de pièces en plastique ABS PP PC PA6. Nous avons une expérience suffisante dans la sélection des matières premières des produits et des matériaux de moulage. Dans le processus de personnalisation du moulage de pièces en plastique ABS PP PC PA6, notre usine peut fournir un service à guichet unique. Nous disposons de capacités de conception et de production liées au moulage de pièces en plastique ABS PP PC PA6, telles que : conception CAO, fabrication de moules, moulage par injection, production de produits en plastique, assemblage et autres technologies.
envoyer une demande
Description du produit
De plus, notre société a établi des relations de coopération avec des fournisseurs de matières premières plastiques, des imprimeurs, etc. pour garantir l'approvisionnement en matières premières et la qualité d'impression. Grâce à notre riche expérience et à notre chaîne d'approvisionnement parfaite, notre société peut fournir à ses clients des produits de moulage de pièces en plastique ABS PP PC PA6 personnalisés de haute qualité pour répondre à leurs besoins spécifiques. Dans le même temps, nous avons 10 ans d'expérience professionnelle dans les services de commerce extérieur, comprenons le processus du commerce extérieur et servons mieux nos clients. Pour les produits de moulage de pièces en plastique ABS PP PC PA6, nous pouvons fabriquer les pièces en plastique correspondantes, principalement à l'aide de moules d'injection.
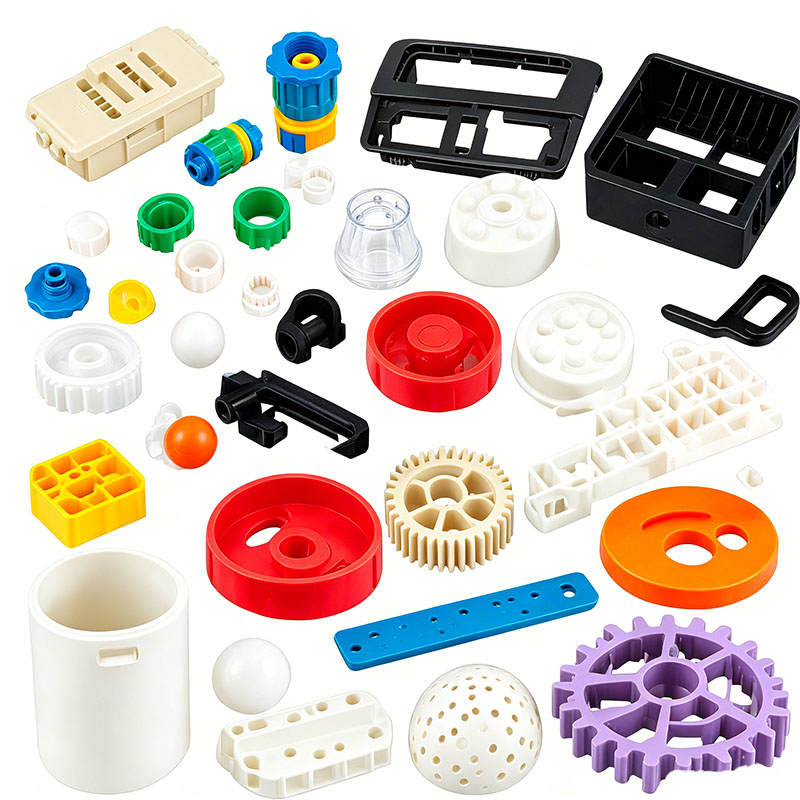
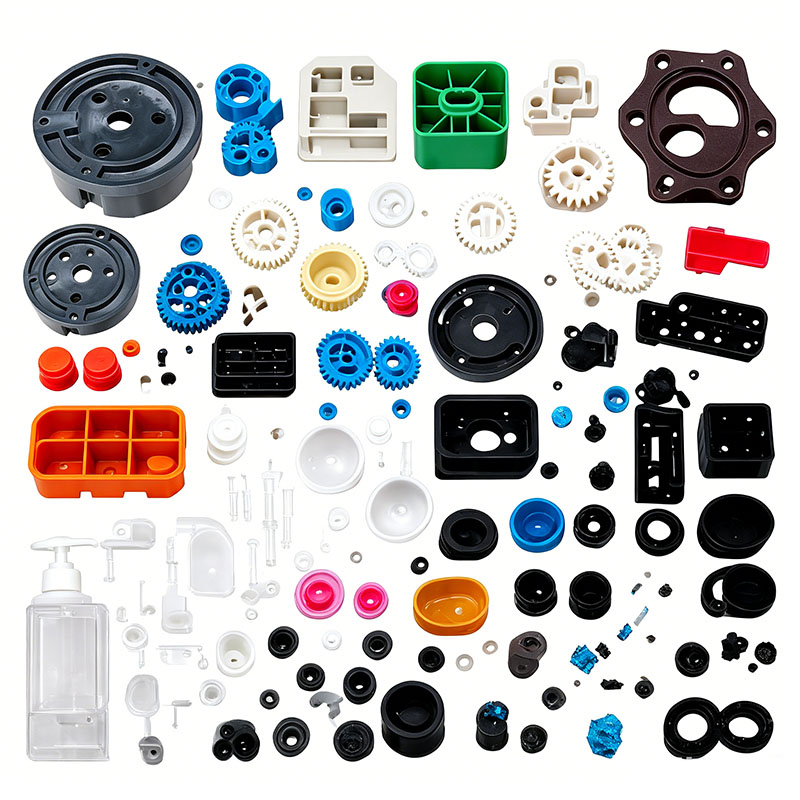
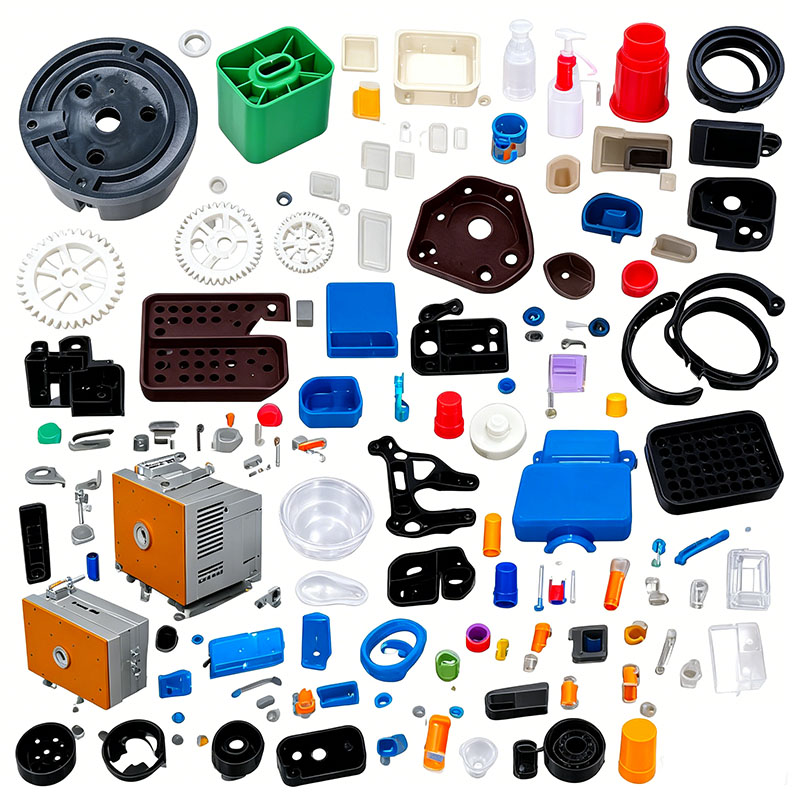
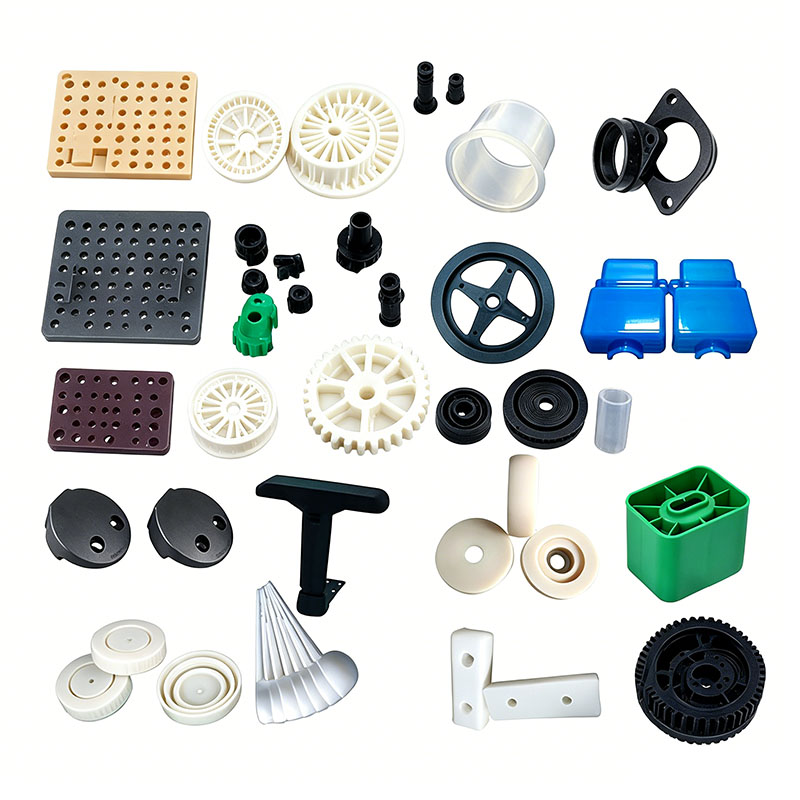
Les pièces en plastique des scooters électriques utilisent généralement quatre matériaux de base principaux : ABS, PP, PC et PA6. Ces matériaux diffèrent considérablement par leur structure moléculaire, leur absorption d'eau, leur fluidité et leur stabilité thermique ; par conséquent, leurs températures de moulage, leurs conditions de séchage, leurs paramètres de moule et leurs stratégies d'atténuation des défauts varient considérablement. L'application d'un processus standardisé sur ces matériaux entraîne souvent des défauts tels que des stries argentées, des marques d'évier, des fissures, une rupture fragile et une déformation. La section suivante décrit les points de moulage clés pour chaque matériau, intégrant des normes de production pratiques pour des composants tels que les boîtiers de scooter, les boîtiers de batterie, les couvercles d'instruments et les supports pliables.
I. Essentiels du moulage ABS (boîtiers d'instruments, revêtements de carrosserie, boîtiers de guidon)
L'ABS est un copolymère d'acrylonitrile, de butadiène et de styrène. Il offre une bonne ténacité, une brillance de surface élevée et une facilité de peinture ou de galvanoplastie, et est classé comme plastique technique à usage général avec une faible absorption d'eau. Les paramètres de contrôle clés comprennent le séchage, la température du moule et la gestion des contraintes internes.
Exigences de séchage : Le taux d'absorption d'eau à température ambiante est d'environ 0,2 % ; un séchage incorrect du matériau peut entraîner la formation de stries et de bulles argentées. Le séchage standard consiste à maintenir le matériau à 80 °C pendant 3 à 4 heures pour maintenir la teneur en humidité en dessous de 0,04 % ; cette durée doit être portée à 5 heures par temps humide. Une déshumidification en profondeur n'est pas nécessaire ; un séchoir à trémie standard suffit.
Température du fût : zone d'alimentation 160–170 °C ; zone médiane 180-190°C ; buse 195-205°C. Des températures excessives provoquent la décomposition du composant butadiène, entraînant un jaunissement et une fragilité ; à l’inverse, des températures trop basses entraînent une mauvaise fluidité, entraînant des lignes de soudure et des tirs courts.
Température du moule : plage modérée de 50 à 65 °C. Les basses températures du moule induisent des contraintes internes élevées, provoquant des fissures pendant le processus de cuisson après peinture ou galvanoplastie ; Les températures élevées du moule prolongent le cycle de refroidissement et rendent les pièces à parois minces sujettes à la déformation.
Pression et vitesse du processus : La pression d'injection varie de 80 à 110 bars. Pour les pièces cosmétiques à parois minces, un remplissage à grande vitesse par étapes est utilisé pour minimiser les lignes de soudure. La pression de maintien est appliquée en deux étapes (70 bars suivis de 90 bars) pour éviter les traces d'affaissement en surface. Défauts courants et contre-mesures : La faible résistance des lignes de soudure peut être corrigée en augmentant la température du moule et en améliorant la ventilation ; la fissuration après pulvérisation nécessite une étape de recuit (60°C pendant 2 heures) ; les traces d'écoulement superficielles (marques d'eau) sont généralement causées par un séchage insuffisant des matières premières.
Spécifications du rebroyé : La proportion de carottes/canaux ajoutés ne doit pas dépasser 15 % ; la ténacité diminue considérablement avec le recyclage répété, il est donc interdit de dépasser ce rapport pour les pièces où l'apparence est critique.
II. PP Moulding Essentials (boîtiers de batterie, ailes, panneaux de protection, clips)
Le polypropylène (PP) est un plastique semi-cristallin caractérisé par une faible densité, une résistance aux chocs, une résistance aux acides/alcalis, un faible coût et une excellente fluidité ; cependant, il présente un retrait élevé, est difficile à lier et présente une ténacité modérée à basse température. Les principaux contrôles de moulage se concentrent sur la gestion de la déformation par retrait et de la ventilation.
Exigences de séchage : l'absorption d'eau est inférieure à 0,01 %, le séchage n'est donc pas nécessaire pour la production standard ; si stocké dans un environnement humide pendant une longue période, sécher à 60°C pendant 1 heure pour éliminer l'humidité de la surface.
Température du fût : 190-230°C ; température de la buse : 210-230°C. Le PP a un point de fusion bas ; des températures excessives provoquent une décomposition, entraînant des odeurs et des traces d'argent, tandis que des températures insuffisantes entraînent une cristallisation incomplète, une finition de surface mate et une ténacité réduite.
Température du moule : 30–50°C. Des températures de moule plus élevées augmentent la cristallinité et la rigidité du produit, mais augmentent également le retrait ; de basses températures de moule sont utilisées pour les pièces à parois minces afin de minimiser le gauchissement.
Principales caractéristiques de moulage : le retrait au moulage du PP varie de 1,5 % à 2,5 %, la conception du moule doit donc tenir compte de cette tolérance de retrait. La vitesse de remplissage doit être moyenne à élevée ; en raison de l'excellente fluidité de la matière fondue, les bavures se produisent facilement, la force de serrage doit donc être adaptée à la zone projetée du produit. Le temps de maintien augmente avec l'épaisseur de la paroi ; les compartiments de batterie à parois épaisses nécessitent un temps de maintien de 15 à 20 secondes pour contrecarrer le retrait causé par la cristallisation.
Contrôle des défauts : la déformation du produit est principalement causée par un refroidissement inégal ; ajoutez des canaux de refroidissement autour de la cavité du moule. Une mauvaise liaison ou une mauvaise adhérence par sérigraphie doit être corrigée via un traitement à la flamme ou corona après moulage. Pour les pièces à paroi mince présentant des gaz piégés ou des brûlures, élargissez les canaux de ventilation au niveau de la ligne de joint. Adaptations pour le PP modifié : Pour le PP trempé et le PP résistant aux intempéries, les paramètres du processus restent inchangés, seul le rapport du mélange maître étant ajusté ; pour le PP renforcé de fibres de verre, la température du moule doit être augmentée à 60°C pour améliorer la liaison des fibres.
III. PC Moulding Essentials (couvercles d'instruments transparents, pièces décoratives à haute résistance)
Le polycarbonate (PC) offre une transparence, une résistance aux chocs et une résistance à la chaleur élevées, mais il est hautement hygroscopique, a une viscosité à l'état fondu élevée et est extrêmement sensible à l'humidité. Les clés du moulage sont un séchage par déshumidification complet et un remplissage à haute pression et à basse vitesse.
Normes de séchage obligatoires : L'absorption d'eau à température ambiante peut atteindre 0,3 % ; le moulage par injection en présence d'humidité entraîne d'importantes stries d'argent, des bulles et une fragilité/fissuration du produit. Un séchoir déshumidificateur doit être utilisé à 110-120°C pendant 4-6 heures, en maintenant la teneur en humidité strictement inférieure à 0,02 % ; si la machine reste inactive pendant plus d'une heure, le matériau doit être séché à nouveau.
Température du fût : 260-300°C ; buse : 280–300°C. Le PC a une viscosité élevée ; les basses températures empêchent le remplissage complet de la cavité, tandis que les températures supérieures à 320 °C provoquent une scission des chaînes moléculaires, réduisant la transparence et provoquant une baisse drastique de la résistance aux chocs. Purgez le baril avec du PP avant l'arrêt pour éviter la carbonisation à haute température et l'accumulation de carbone.
Température du moule : Température élevée du moule de 80 à 100°C. Les températures élevées réduisent les contraintes de cisaillement interne, évitant ainsi les marques de contrainte sur les pièces transparentes ; des températures excessivement basses provoquent une concentration de contraintes internes, rendant les pièces sujettes à la fissuration sous les charges d'assemblage.
Processus d'injection : remplissage à haute pression et à basse vitesse (pression d'injection de 100 à 140 bars) pour éviter les contraintes internes causées par le cisaillement à grande vitesse ; pression de maintien modérée avec une durée prolongée en fonction de l'épaisseur de la paroi ; Une pression de maintien excessive est strictement interdite pour les pièces transparentes afin d'éviter le blanchiment sous contrainte.
Post-traitement : si des pièces en PC transparent nécessitent un assemblage ou un collage, recuites-les à 70 - 80 °C pendant 2 à 3 heures après le moulage pour soulager les contraintes internes ; polissez le moule pour obtenir une finition miroir pour garantir une transmission lumineuse élevée sans brume ni trouble. IV. Points clés du moulage PA6 (loquets pliants, supports, pièces structurelles porteuses)
Le nylon 6 (PA6) présente une cristallinité élevée, une résistance à l'usure et une résistance mécanique élevée, ce qui en fait un matériau idéal pour les composants porteurs de scooters. Son principal inconvénient est une forte absorption d’eau ; alors que l'absorption d'humidité après le moulage augmente en fait la ténacité, le traitement doit se concentrer sur une déshumidification complète, des températures de moule élevées et un contrôle précis de la température.
Exigences de séchage : Le PA6 non séché peut contenir jusqu'à 3 % d'humidité, ce qui entraîne des bulles excessives lors de l'injection et des lignes de soudure cassantes qui se cassent facilement. Utilisez un séchoir déshumidificateur à une température constante de 105 à 115 °C pendant 4 heures pour atteindre une teneur en humidité ≤0,02 % ; pour le PA6 renforcé de fibres de verre (PA6-GF30), prolonger le temps de séchage à 5 heures. Après séchage, conservez le matériau dans une trémie scellée pour éviter toute exposition à l'air ; séchez à nouveau si la machine est inutilisée pendant plus de 30 minutes.
Température du fût : 230-260°C ; Buse : 240-260°C. Des températures trop basses entraînent un mauvais écoulement de la matière fondue et une dispersion inégale des fibres de verre ; des températures supérieures à 270°C provoquent la décomposition du nylon, générant des bulles de gaz ammoniac et réduisant considérablement la résistance des pièces.
Température du moule : température élevée du moule de 70 à 90 °C. Les températures élevées du moule améliorent la cristallinité et l'uniformité de la distribution des fibres de verre, améliorant considérablement la résistance à l'usure et à la fatigue des supports et des loquets ; le moulage à basse température entraîne une cristallisation incomplète, conduisant à une rigidité insuffisante et à une susceptibilité à la déformation par fluage.
Processus de moulage : fluidité modérée ; pression d'injection 80-120 bar avec remplissage à vitesse moyenne. Les matériaux renforcés de fibres de verre provoquent une usure des cavités du moule, celles-ci nécessitent donc un traitement de nitruration. Éviter les pressions de maintien excessives pour éviter les contraintes internes qui pourraient provoquer des déformations lors du stockage ; calculez le temps de refroidissement en fonction de l'épaisseur de paroi maximale (par exemple, les loquets à paroi épaisse > 4 mm nécessitent > 20 secondes de refroidissement).
Contrôle des caractéristiques spéciales : le PA6 est dur et cassant immédiatement après le démoulage, mais gagne en ténacité après avoir absorbé naturellement l'humidité pendant 24 heures à température ambiante ; si un assemblage rapide est requis, un traitement à l’eau bouillante peut être utilisé pour augmenter la ténacité. Les pièces renforcées par des fibres de verre sont sujettes au « flottement des fibres » (exposition des fibres en surface) ; améliorer l'apparence de la surface en augmentant la température du moule et en réduisant la vitesse d'injection. V. Comparaison récapitulative des caractéristiques de moulage de quatre matériaux
L'ABS donne la priorité à la finition de surface et aux faibles contraintes internes, ce qui le rend adapté aux pièces extérieures décoratives ; Le PP est facile à mouler mais présente un retrait élevé, ce qui le rend idéal pour les boîtiers légers ; Le PC offre une transparence et une résistance aux chocs élevées, mais nécessite un contrôle strict du séchage et des températures élevées du moule ; Le PA6 offre une solidité et une résistance à l'usure supérieures, mais nécessite une déshumidification approfondie, ce qui le rend couramment utilisé pour les composants structurels porteurs. Dans la production réelle, les matières premières doivent être sélectionnées en fonction de la fonctionnalité de la pièce, et les paramètres spécifiques de séchage, de température du moule et d'injection doivent être strictement respectés. De plus, des contrôles concernant le recuit, la ventilation et l'utilisation du rebroyé sont essentiels pour minimiser les défauts des lots, tels que les fissures, les stries argentées, les marques d'évier et la déformation, à la source, garantissant ainsi une qualité constante des composants en plastique des scooters électriques.
Nous sommes un fabricant de moulage de pièces en plastique ABS PP PC PA6, fournissant une fabrication de moulage de pièces en plastique ABS PP PC PA6 de haute qualité. Tant que vous souhaitez personnaliser/développer des produits de moulage de pièces en plastique ABS PP PC PA6, vous pouvez nous trouver. Nous disposons d'une conception professionnelle de moules d'injection et d'une technologie de fabrication mature, vous offrant un service à guichet unique, de la conception de produits à la fabrication de moules en passant par la production de produits, l'emballage de produits et le transport de produits, nous pouvons vous aider dans chaque lien. Tant que vous faites appel à nous, nous vous fournirons le service ultime et vous satisferons en termes de qualité des produits, de temps de production, de dialogue d'information, etc.
|
Nom du produit |
Moulage de tapis roulant |
|
Veuillez fournir |
2D, 3D, échantillons ou taille de les photos multi-angles |
|
Temps de moulage |
20-35 jours |
|
Temps de produit |
7-15 jours |
|
Précision du moule |
+/-0,01mm |
|
Durée de vie du moule |
50 à 100 millions de clichés |
|
Processus de production |
Dessins d'audit - analyse du flux de moule - validation de la conception - Matériaux personnalisés - traitement des moules - traitement des noyaux - usinage des électrodes - Système Runner transformation - transformation et approvisionnement des pièces - réception usinage - cavité procédé de traitement de surface - mode complexe Matrice - L'ensemble revêtement de surface du moule - Plaque de montage - échantillon de moule - test d'échantillon - envoi échantillons |
|
Cavité du moule |
Une cavité, plusieurs cavités ou identique différents produits doivent être fabriqués ensemble |
|
Matériau du moule |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Système de coureur |
Canaux chauds et canaux froids |
|
Matériau de base |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Finition |
Piquer le mot, finition miroir, surface mate, stries |
|
Standard |
HASCO, DME ou dépendant de |
|
Technologie principale |
Fraisage, meulage, CNC, EDM, fil découpe, sculpture, EDM, tours, finition de surface, etc. |
|
Logiciel |
Temps de conception CAO, PRO-E, UG : 1 à 3 jours (circonstances normales) |
|
Matériau du produit |
ABS, PP, PC, PA6, PA66, TPU, POM, PBT, PVC, HANCHES, PMMA, TPE, PC/ABS, TPV, TPO, TPR, EVA, HDPE, LDPE, CPVC, PVDF, PPSU.PPS. |
|
Système qualité |
ISO9001:2008 |
|
Établir le temps |
20 jours |
|
Équipement |
CNC, EDM, découpe Machine, machines en plastique, etc. moule de valise en plastique zhe jiang |


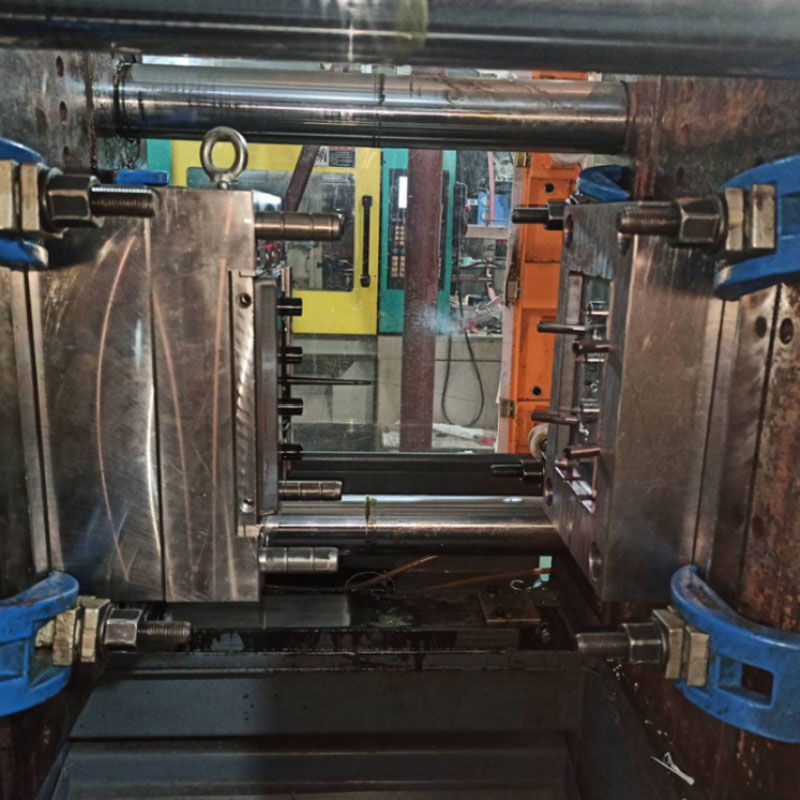
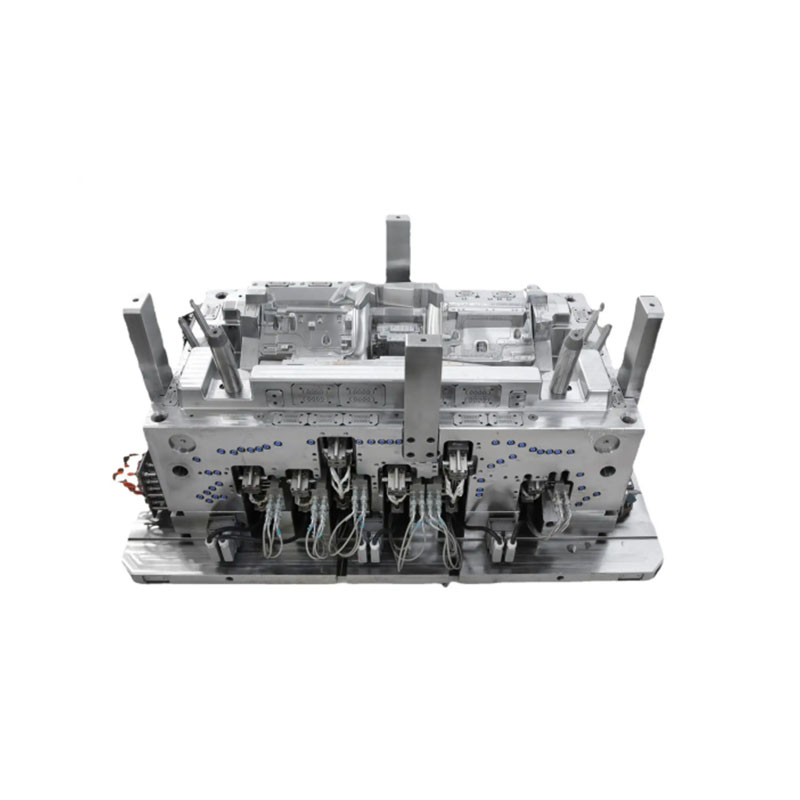
Fabrication de moules à injection plastique

Spécifications de moulage du plastique

Conception du moule :




Processus de transaction :

Test de moisissure :


Emballage du produit

Usine
Nous sommes une usine de moules en plastique personnalisés. Notre usine est un fabricant de moules à injection plastique. nous avons 17 ans d'expérience dans les moules en plastique personnalisés professionnels et 10 ans d'expérience dans le commerce extérieur. Nous sommes un fournisseur de moules en plastique personnalisés. Nous pouvons fournir un service de moules en plastique personnalisé. Notre usine peut fabriquer des pièces en plastique moulées par injection et la qualité des produits vous satisfera.
Nous disposons de plus de 50 machines haut de gamme et de centaines d'ingénieurs et concepteurs. Nous pouvons fournir un service à guichet unique, depuis la conception du produit – la fabrication de moules – la production du produit – l’emballage du produit – le transport. Nous disposons d'une chaîne de production complète. Nous pouvons répondre à toutes vos exigences.
Services que nous proposons :
Service professionnel de moules personnalisés, conception et fabrication de moules en plastique. Production de produits en plastique, conception de produits, conception de moules, personnalisation de moules par soufflage, personnalisation de moules rotatifs, personnalisation de moules de moulage sous pression. Services d'impression 3D, services de fabrication CNC, emballage de produits, emballages personnalisés, services d'expédition.










Nous adhérons toujours aux principes de qualité et de respect du temps. Tout en fournissant aux clients des produits de la plus haute qualité, essayez de maximiser l’efficacité de la production et de réduire le temps de production. Nous sommes fiers de dire à chaque client que notre entreprise n'a perdu aucun client depuis sa création. S'il y a un problème avec le produit, nous chercherons activement une solution et assumerons la responsabilité jusqu'au bout.

FAQ
Q1 : Êtes-vous une société commerciale ou un fabricant ?
R : Nous sommes des fabricants.
Q2. Quand puis-je obtenir le devis ?
R: Nous citons généralement dans les 2 jours suivant la réception de votre demande.
Si vous êtes très urgent, veuillez nous appeler ou nous le dire dans votre e-mail afin que nous puissions d'abord vous proposer un devis.
Q3. Quel est le délai de livraison pour la moisissure ?
R : Tout dépend de la taille et de la complexité des produits. Normalement, le délai de livraison est de 25 jours.
Q4. Je n'ai pas de dessin 3D, comment dois-je démarrer le nouveau projet ?
R : Vous pouvez nous fournir un échantillon de moulage, nous vous aiderons à terminer la conception du dessin 3D.
Q5. Avant l'expédition, comment s'assurer de la qualité des produits ?
R : Si vous ne venez pas dans notre usine et que vous n'avez pas non plus de tiers pour l'inspection, nous serons votre inspecteur.
Nous vous fournirons une vidéo pour les détails du processus de production, notamment le rapport sur le processus, la structure de la taille des produits et les détails de la surface, les détails de l'emballage, etc.
Q6. Quelles sont vos conditions de paiement ?
R : Paiement du moule : dépôt de 40 % par T/T à l'avance, 30 % du deuxième paiement du moule avant d'envoyer les premiers échantillons d'essai, solde du moule de 30 % après avoir accepté les échantillons finaux.
B : Paiement de production : dépôt de 50 % à l’avance, 50 % avant d’envoyer les marchandises finales.
Q7 : Comment faites-vous pour que nos relations commerciales soient durables et bonnes ?
R : 1. Nous maintenons une bonne qualité et des prix compétitifs pour garantir à nos clients des produits de la meilleure qualité.
2. Nous respectons chaque client comme notre ami et nous faisons sincèrement des affaires et nous lions d'amitié avec eux, peu importe d'où ils viennent.
Balises actives: Moulage de pièces en plastique ABS PP PC PA6, Chine, fabricant, fournisseur, usine, personnalisé, vente en gros, achat, qualité, dernières ventes, fabriqué en Chine
Catégorie associée
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.